



冷蔵庫技術:古代の氷から現代の冷却システムまで
背景
1800年代に人工冷凍が登場する以前、社会は自然的手法で食品を冷やしてきました。氷は数世紀にわたり主要な冷媒であり、インド人やエジプト人のような初期文明が蒸発ベースの製氷を先駆け、後に最初の「現代的」冷蔵庫をインスパイアしました。
蒸発はガスの急速な膨張を生み、水蒸気が上昇するとその運動エネルギーが上昇します。温かい蒸気が周囲から熱を奪うため、残った液体が冷却されます。古代の技術者たちは浅い皿に水を入れ、涼しい夜に屋外に置くことでこれを利用しました。水が蒸発すると残った液体が十分冷却され、氷として凍結しました。この方法で大量の氷ブロックが生産され、貯蔵して食品冷却に使用できました。
他の文化も類似の慣習を適応させました。古代中国人は山岳地帯から氷を運び、後にギリシャ人とローマ人が藁と木材で断熱した穴や洞窟に氷を貯蔵し、数ヶ月間保存可能にしました。工業化諸国では、氷ブロックを断熱キャビネットに入れて19世紀を通じて食品を冷やしました。このアプローチは今日でも多くの発展途上国で主流です。
人工冷凍の最初の記録された試みは1748年、グラスゴー大学で行われました。ウィリアム・カレンが古代の蒸発原理を復活させ、エチルエーテルを部分真空で沸騰させ、冷却プロセスを加速させました。1805年、アメリカの発明家オリバー・エバンスが密閉サイクルでエーテルを圧縮する試作機を設計しました。これは液体沸騰ではなく蒸気を利用する初期の試みでした。エバンスは試作止まりでしたが、1844年にアメリカの医師ジョン・ゴリーが同様の機械を建造し、空気を圧縮、水で冷却、膨張による氷生成で病院用氷を作りました。
1856年、アレクサンダー・ツイニングが蒸気圧縮式冷蔵庫の商業化を開始し、オーストラリアのジェームズ・ハリソンが食肉加工と醸造向けに拡張しました。3年後、フェルディナン・カレがアンモニアを冷媒として導入し概念を洗練させました。アンモニアは急速に膨張し、水より多くの熱を吸収するため、冷凍に革命をもたらしました。カレのシステムはアンモニア蒸気を液体混合物に循環させ、加熱して再気化させ、プロセスを繰り返すもので、現代冷蔵庫の骨格となるアーキテクチャです。
アンモニアの有効性は、その強い臭気と漏洩時の毒性によって相殺され、1920年代に合成冷媒が登場すると衰退しました。デュポンの特許フロン(ジクロロフルオロメタン)は、低沸点・低粘度の代替として理想的に見えました。しかし1970年代にフロンの環境破壊が明らかになり、より安全な代替物質の探索が始まりました。
原材料
現代冷蔵庫はいくつかの主要コンポーネントで構成されます:外装キャビネットとドア、内装キャビネットまたはライナー、断熱材、冷却システム、冷媒、アクセサリー。キャビネットとドアは通常アルミニウムまたは鋼板で、事前塗装されることもあります。メーカーは金属コイルを調達し、生産ラインに直接供給するかシートに切断します。
内装キャビネットも鋼板または真空成形プラスチックで構築されることがあります。外装と内装壁間の断熱材は通常グラスファイバーまたはポリフォームです。冷却システム部品(コンプレッサー、コンデンサー、コイル、フィン)はアルミニウム、銅、または合金で製造されます。銅管は曲げても割れない延性があるため好まれます。フロンが最も一般的な冷媒であり、ドアライナーなど多くの内部備品は真空成形プラスチックです。
設計
冷凍は2つの基本物理原理で動作します:熱は自然に高温物体から低温物体へ流れ、ガスの圧力を下げると温度が下がります。これらの法則がカレの19世紀設計以来進化した冷凍サイクルの基盤です。
冷蔵庫は内部から熱を取り出し、周囲の空気へ放出します。サイクルは蒸発器で始まり、フロンが蒸発して庫内から熱を吸収します。コンプレッサーが蒸気をコンデンサー(通常背面または底部に配置される銅コイル)へ押し出し、冷媒が液体に凝縮して外気へ熱を放出します。冷却後、冷媒は蒸発器に戻り、サイクルを繰り返します。蒸発器とコンデンサーの金属フィンが表面積を増やし、熱伝達を強化します。
霜取りサイクルでは、加熱コイルが冷凍室を取り囲みます。タイマーが作動すると、高温冷媒がこのコイルを流れ、温度を上昇させて氷を溶かします。コイルは製氷機に干渉しない位置に配置されます。
製造工程
外装キャビネットとドア
- 鋼板部品を溶接またはクリンチングで接合します。クリンチングは追加ファスナーなしで圧力により2部品をカシメるもので、ステープリングに似ています。見えるパネルは溶接後研磨してシームレスに見せます。自動化の程度はメーカーと生産量により異なります。
- 無塗装鋼板は後で塗装されます。一部企業はスプレー装置で均一塗装し、他社は部品を塗料/溶剤混合液に浸漬し焼付けして塗膜を硬化させます。
内装キャビネット
- 内装キャビネットは外装シェルと同様の鋼板で、継ぎ目にコーキングを施して断熱性と外観を改善します。多くのモデルで真空成形プラスチックライナーを採用し、特に内装ドアで一般的です。このプロセスでは、最終部品よりわずかに大きい厚いプラスチック片をクランプし、加熱後、真空で金型に引き込みます。冷却・トリミング後、組み立て準備完了です。
- 内装キャビネットを外装シェルに挿入し、スナップフィットさせます。配線とチューブを隙間を通してから断熱材を挿入します。フォームを分配(場合によってはロボットで)し、空洞に充填します。オーブンで加熱するとフォームが発泡し、剛性と断熱性を付与します。
冷却システム
- 冷凍コンポーネントをネジとクリップでキャビネットに固定します。銅管をハンダ付けし、継ぎ目に保護コーティングを施します。組み立て順序はメーカーにより異なります。切断・曲げ・ハンダ付けされた銅コイル(コンデンサーと蒸発器)をユニットとして設置します。
- ドアシールは磁石入りガスケットをネジで取り付けて作ります。ハンドルとヒンジを取り付け、調整可能なアライメントで適切な動作を確保します。
試験とアクセサリー取り付け
- メーカーはこの段階から試験と生産を組み合わせます。ユニットは窒素漏れ試験を受け、合格品に冷媒を充填しさらに評価。棚、野菜室、製氷トレイなどのアクセサリーを取り付け、出荷用に固定。最終目視検査後に梱包されます。
品質管理
冷媒を含むすべての配管を窒素で加圧試験し、配管とハンダ継ぎ目の欠陥を検出します。完成ユニットは冷媒充填前に漏れ試験。充填後、冷蔵庫を運転し、霜取りサイクル中を含め設計温度に達することを確認。温度センサーが経時変化を監視し、冷媒圧力を定期測定。最終的な「スニッフテスト」で冷媒検知器を用い、試験中に漏れが発生していないか確認します。
副産物/廃棄物
不合格金属部品はリサイクル施設へ売却。プラスチック部品は小片に粉砕して再利用またはサプライヤーへ返却。充填後の不合格ユニットは専用装置で冷媒を回収・再利用。
環境懸念
1970年代半ば、科学者たちはクロロフルオロカーボン(CFC、フロンを含む)が成層圏へ上昇し、分解して塩素原子を放出、オゾン分子を破壊することを発見しました。オゾンは有害紫外線を吸収し地球上の生命を守っています。南極オゾン層破壊が国際的圧力を高め、CFC排出制限へ向かわせました。
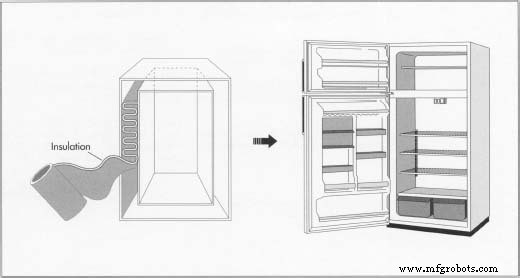
冷蔵庫の断熱フォームにはポリスチレンが含まれることが多く、これもCFCを放出します。その結果、研究者たちはサーモスボトルで使用される真空断熱などの代替を開発しており、空間とエネルギー効率でより高い性能を提供します。1987年、モントリオール議定書が調印され、参加国がフロンを含むオゾン層破壊物質の段階的廃止を約束しました。
将来展望
フロン排出削減の取り組みによりいくつかの改善がもたらされました:冷媒量削減、漏れ検知システム、認定担当者のみによるメンテナンス制限、冷媒回収とリサイクル。新たな代替物質にはHCFC-22があり、塩素原子を保持しつつ水素を組み込み、オゾン破壊可能性を95%削減します。HCFC-22はより高価で毒性はまだ評価中ですが、有望な暫定解決策です。
CFC含有断熱材の代替(真空断熱など)はフロン代替より早く実用化が期待され、エネルギー効率で大幅な向上をもたらすでしょう。
製造プロセス