



ボウリングボールの設計と性能:究極のガイド
背景
毎年6,500万人のアメリカ人が時速最大32km(20mph)でボウリングボールをレーンに投げています。一見すると指穴と鮮やかな色のシンプルな球に見えますが、その構造は単なる球体より遥かに洗練されています。価格は50ドル未満から約300ドルまで、各ボールに込められた高度なエンジニアリングを反映しています。
ボールは多様なレーンコンディションで最適に機能し、ボウラーのスタイルと力にマッチするよう設計されています。ボウリングレーンは木材保護のためミネラルオイルで処理され、通常レーンの前3分の2には厚くオイルが塗られ、最後の3分の1は薄く塗られます。適切にリリースされたボールは、オイルの薄い区間に達するまで真っ直ぐ滑り、そこからピンに向かってフック(曲がり)します。ボールの回転特性をボウラーのリリースにマッチさせることで最高の結果が得られます。
歴史
芝ボウリングとピンボウリングは数千年前から行われてきました。5,200年前のエジプトの墓から石製ピンのセットが発見され、初期のボウリングの証拠となっています。中世ヨーロッパでは芝ボウリングが人気でしたが、1366年エドワード3世は弓術に集中させるために競技を禁止しました。1800年代初頭、コネチカット州とニューヨーク州で九本ピンボウリングが賭け事の懸念から禁止され、法を回避するために10本目のピンが追加され、現代の三角形配置が生まれました。
芝ボウリングボールは重りを入れたり非対称形状にしたりして曲がりを誘発します。ピンボウリングボールは完全な球形でなければなりませんが、バランスと回転に影響を与える隠れた重りを含みます。また指穴があり、親指と中指用の2穴、またはより一般的な3穴構成で、ボウラーの手に合わせて穴あけされます。
構造の進化
初期のボールは非常に硬い木材「リグナム・ビタエ」で作られました。最初のゴムボール「エバートゥルー」が1905年にデビューし、1914年にはブランズウィックのゴム製「ミネラライト」が続きました。ゴムが1970年代まで主流でしたが、ポリエステルボールが登場。1980年代にウレタン、1990年までにコア設計がボールの挙動を革命的に変えました。反応性ウレタン(レジン)カバーストックが続き、性能を劇的に向上。1991-92シーズンには、アメリカボウリング会議の報告でパーフェクトゲームが約20%増加(14,889から17,654へ)しました。
コア形状には電球型、球形、楕円形があります。コンビネーションコアは形状を入れ子にしたり、カラーやカウンターウェイトを追加したりします。1993年以降、メーカーはCADを用いてコアを改良し、多くの場合、ボール重量ごとに異なるコア設計を行います(例:12-13ポンド、14ポンド、15-16ポンド)。1996年の『Design News』記事で開発者は「今や常に新設計が必要。優れたボールでも2年は持たない」と語っています。
原材料
カバーストックには主に3種類のプラスチックが使用されます:
- ポリエステル: 最も安価。オイル変化の影響を受けにくいため、レーン後方でのフックが最も少ない。
- ウレタン: ポリエステルよりフックが大きく、耐久性があり、反応性ウレタンよりメンテナンスが少なくて済む。
- 反応性ウレタン(レジン): 最大のフックを生み、衝撃時に最大のパワーを発揮。
メーカーは化学サプライヤーと提携し、レジンとウレタンをブレンドして独自のカバーストックを作ります。コアにはビスマスグラファイトやバリウムなどの重い素材をレジンやセラミックに添加します。焼成セラミックコアは衝撃時にエネルギーを吸収しないためより強くヒットするボールを生み、削削可能なセラミック合金は穴あけ可能で柔らかく、ピン衝撃時にエネルギーを吸収します。
一部のボールには56.7-113.4g(2-4オンス)の酸化鉄をウェイトブロックとして組み込み、重心をシフトさせます。特定ブランドではジルコニウムをカウンターウェイトに使用します。
製造工程
1800年代から1990年代初頭まで、ほとんどのボールは3ピース構造(密度の高いパンケーキ状コア、低密度コア材、周囲のカバーストック)でした。ファボール社が1990年代初頭に2ピース構造を先駆け、それが現在の標準となっています。
コアの製造
- 1. コンピューター設計に合わせた型を作成。選択素材を流し込み硬化。固体コアを取り出します。
- 2. 必要に応じてコアを仕上げ。焼成セラミックコアは窯で焼成。コンパウンドコアは最初のコアを第二の型に入れ、異なる密度の素材で囲みます。
シェルの形成
- 3. コアを球形カバーストック型内に配置し、内側に突き出したピンで保持。ピンが中心方向を向くのは「ピンインコア」、傾いているのは「ピンアウト」です。
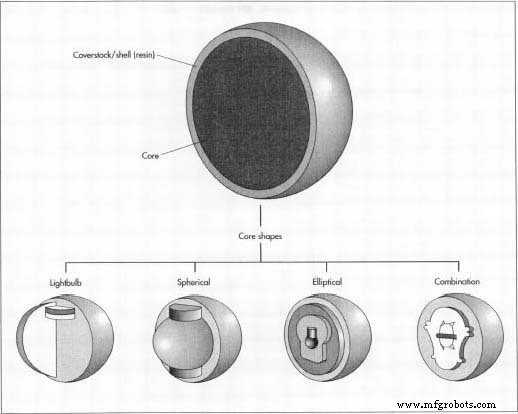
- 4. コアの周りにカバーストック素材を流し込み硬化。厚さは2.54-5.08cm(1-2インチ)、ボール設計によります。
隙間の充填
- 5. 型を開けた後、プラスチック製ドウェルでピン穴を埋めセメントで固定。ピンの色はカバーストックと異なり、コア設計に合わせて指穴を穴あけするガイドとなります。
- 6. ロゴ刻印部分に充填材を追加。ピンと同色または異色。ロゴはボールの重心上部に位置します。
仕上げ
- 7. 旋盤で削るか研磨して仕様寸法に整え、所望の真円度を出します。
- 8. サンディングでマット仕上げ、または240-600グリットでポリッシュして表面テクスチャを調整。
- 9. 完成ボールを箱詰めし、ディストリビューターへ出荷。
品質管理
1894年設立のアメリカボウリング会議(ABC)が競技統一のための機器仕様を設定。現行ルールでは直径21.6-21.8cm(8.500-8.595インチ)、最大重量7.3kg(16ポンド)。最小重量は規定なしで、6ポンド(2.7kg)のボールも存在。ABC/WIBC認定シールを得るには、メーカーがサンプルボールを送付し、適合性試験を受ける必要があります。
1990年代の設計変更に対応し、ABCは1994年に規制を追加。ボールの回転半径を6.2-7.1cm(2.430-2.800インチ)に制限。その他、反発係数、表面硬度、フックポテンシャルなども規定されています。
未来
1990年代初頭以降の革新により、あらゆる体格のボウラーにとって平等な競技環境が整いました。『Popular Mechanics』でジョン・G・ファルシオーニは新しいボールを「チート」と表現しつつも、ストライク達成においてエンジニアリングと物理学が筋力トレーニングより大きな役割を果たすようになったと認めています。スポーツは非常に洗練され、材料科学の深い理解が伝統的な筋力トレーニングより価値あるものになりつつあります。
製造プロセス
- バスケットボール:ネイスミスの1891年発明から現代製造技術まで
- OpenCVでRaspberry Pi上級卓球球追跡
- ベアリング種類を探る:玉軸受、ころ軸受、精密オプション
- 玉軸受(ボールベアリング)の荷重容量・摩擦低減メカニズムと潤滑設計の要点
- ボールねじサポートユニット完全ガイド:高精度位置決めの要
- モータライズドボールバルブ:機能、メリット、用途
- 耐薬品性ボールバルブ:信頼性の高い産業用流量制御
- 調整可能ハンドル選び:ティアドロップ、ボール、ボタンヘッドの違いと使い分け
- ボールベアリングのレース(軌道輪)完全ガイド:構造・機能・種類
- ボールベアリングの3つの核心構成要素:ボール・レース・ケージ
- タングステン合金ボール:特性、製造、主要応用