



カーボンファイバー:組成・製造プロセス・未来への応用
背景
カーボンファイバーは、直径0.0002〜0.0004インチ(0.005〜0.010mm)の極細長繊維で、炭素原子が繊維軸に沿って微細結晶として配列した構造を持ちます。この配列により、サイズに対して驚異的な引張強度を発揮します。数千本の繊維を撚り合わせて糸(ヤーン)とし、織物にしたりエポキシ樹脂と合わせて高性能複合材料としたりして、航空宇宙、自動車、スポーツ用品、マリン用途などで幅広く活用されています。
最初のカーボンファイバーは1950年代、ミサイル部品の耐熱補強材として登場しました。レーヨンを加熱する初期手法では炭素含有率約20%にとどまり、強度も限定的でした。1960年代にポリアクリロニトリル(PAN)前駆体プロセスが確立され、炭素含有率約55%、優れた機械的特性を持つ繊維が産業標準となりました。
1970年代には石油ピッチ由来の繊維が開発され、炭素含有率約85%、優れた曲げ強度を達成しましたが、圧縮性能が劣るため広範な採用には至りませんでした。
現在、カーボンファイバーは無数の製品に不可欠な素材となり、継続的なイノベーションで用途が拡大しています。生産拠点はアメリカ、日本、西欧に集中しています。
カーボンファイバーの分類
カーボンファイバーは引張弾性率(伸びに対する抵抗)で分類されます。単位はポンド力/平方インチ(psi)。低弾性率は34.8Mpsi(240MPa)未満。標準、中間、高、超高弾性率へと段階があり、最高で72.5〜145.0Mpsi(500〜1,000MPa)に達します。参考までに鋼鉄の弾性率は約29Mpsi(200MPa)であり、最強クラスのカーボンファイバーは鋼鉄の5倍の剛性を持ちます。
石油ピッチ由来の超高弾性率ファイバーは、結晶構造が純粋なグラファイトに近いため「グラファイトファイバー」とも呼ばれます。
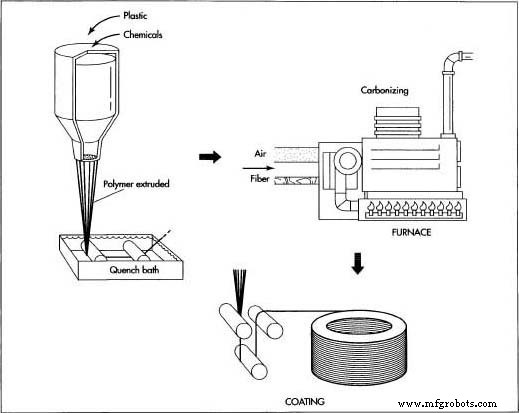
製造中、ポリマー繊維を無酸素環境で極めて高温に加熱します。酸素がないため燃焼せず、非炭素原子がガスとして放出され、緻密に結合した炭素格子だけが残ります。
原材料
前駆体(プレカーサー)は、商業生産の約90%を占めるポリアクリロニトリル(PAN)が主流で、残り10%はレーヨンや石油ピッチ由来です。これらは長鎖の炭素系ポリマーで、各メーカーの正確な配合は企業秘密です。
製造工程では、反応制御・温度調整・表面特性付与のために様々なガスや液体が導入されます。それらの組成も一般にトレードシークレットとされています。
製造工程
カーボンファイバー製造は化学的・機械的工程の融合です。前駆体を繊維状に延伸し、無酸素状態で高温加熱、その後一連の制御された変換工程を経て最終繊維が得られます。
紡糸
- 1. アクリロニトリル重合体粉末をメチルアクリレートなどの共重合体とブレンドし、触媒で重合させてPANを生成。
- 2. ポリマーをジェット紡糸または溶融紡糸で押し出し、凝固または溶媒蒸発で固化。この工程で内部微細構造が決まる。
- 3. 繊維を洗浄・延伸し、目標径と分子鎖配向を達成。
安定化(酸化)
- 4. 繊維を390〜590°F(200〜300℃)の空気中で30〜120分間熱処理。直鎖結合が熱安定なラダー構造に転換し、酸素が格子に取り込まれる。発熱を伴うため温度管理が極めて重要。
炭化
- 5. 安定化繊維を1,830〜5,500°F(1,000〜3,000℃)の不活性雰囲気で加熱。炉内を加圧し、出入り口を密封して酸素を完全排除。加熱に伴い非炭素原子がガス(水蒸気、アンモニア、CO、CO₂、H₂、N₂等)となって放出され、高秩序な炭素結晶が残る。
表面処理
- 6. 炭化後、繊維表面を軽度酸化して樹脂との接着性を向上。酸化はガス(空気、CO₂、オゾン)または液体(次亜塩素酸ナトリウム、硝酸)曝露、電解コーティングなどで実施。表面欠陥が強度低下を招くため、プロセスは厳密に管理される。
サイジング
- 7. 繊維にサイジング剤を塗布し、巻き取り・織布時の保護と複合材マトリックスとの相溶性向上を図る。代表的なサイジング剤:エポキシ、ポリエステル、ナイロン、ウレタン。
- 8. サイジング済み繊維をボビンに巻き取り、様々な径のヤーン(撚糸)に加工。
品質管理
繊維が微細すぎて目視検査は不可能。品質は、前駆体特性と製造パラメータ(時間、温度、ガス流量、化学組成)の全工程にわたる精密制御にかかっています。完成繊維と複合材は、密度、強度、サイジング含有率など重要指標について厳格な試験を受け、1990年に先進複合材料サプライヤー協会が定めた基準に準拠します。
健康と安全
製造・取り扱い時の主な懸念は、粉塵吸入、皮膚刺激、電気的干渉です。
カーボンファイバー粉塵は一般に石綿(アスベスト)ほど微細ではなく、肺組織への深達性は低いとされます。それでも呼吸器刺激性があるため、作業者は適切な呼吸用保護具を着用すべきです。
繊維は特に手首などで皮膚を刺激することがあります。保護衣やバリアクリームの使用、サイジング剤によるアレルギー反応への注意が必要です。
カーボンファイバーは導電性を持つため、粉塵が近接機器でアーク放電や短絡を引き起こす恐れがあります。こうした環境では、感度の高い機器を隔離またはシールドする必要があります。
将来展望
カーボンナノチューブ(直径0.00004インチ/0.001mmの中空チューブ)がカーボンファイバー技術の最前線です。驚異的な機械的強度と電気伝導性を備え、次世代ファイバー、マイクロチューブ、半導体部品への応用可能性を開きます。
製造プロセス
- Carbon M2:従来比20倍高速のデジタルライト合成で高解像度生産パーツを実現
- カーボンファイバー:歴史から未来への旅
- 高級腕時計にカーボンファイバーが選ばれる3つの理由
- 現代生活を再構築する5つの意外なカーボンファイバー革新
- カーボンファイバーはリサイクル可能?持続可能なリサイクルと修理のガイド
- カーボンファイバーシューズが速さ・エネルギー・パフォーマンスを高める理由
- 航空宇宙におけるカーボンファイバー:性能・持続可能性・安全性の向上
- カーボンファイバー技術が自動車設計に革命をもたらす
- PANから高性能へ:カーボンファイバー製造のエキスパートガイド
- T300カーボンファイバーシート:繊維含有率68%、弾性率240GPa、引張強度3400MPa
- T700カーボンファイバーシート:繊維含有率68%、超高強度・軽量