



ビニル床材:種類、製造、主要特徴
背景
ビニル床材には主に2形態があります:リジッドビニルシートとリジッドビニルタイル。シート製品は通常6フィート(1.83m)または12フィート(3.66m)幅で販売、タイルは標準12×12インチ(30.48×30.48cm)角。シートビニルは通常接着剤なしで納入されるため、施工者が適切な裏打ち接着剤を用意する必要があります。タイルはドライシートまたは圧着式接着剤付きのいずれかで、後者は剥離紙で保護されています。
シートビニルは厚みと装飾手法で多様です。薄手は10-15ミル、より耐久性が高く高価なものは25-30ミルに達します。パターンはロトグラビア印刷またはイントリオ彫刻で、両方とも摩耗層下のゲル層にデザインを転写し耐久性を確保します。
多くの住宅所有者がビニルを好むのは施工が容易なため。25-30ミルシートは非熟練者には難易度が高いものの、ビニルタイルは一般的にDIYでも容易に敷設可能。硬質材と異なり、鋭利な刃物でコーナー、キャビネット、曲面に合わせてトリミングできます。
ビニルは既存床上への施工が可能で、掃除機や中性石鹸水で簡単に清掃。適切な手入れでほとんどのブランドはワックス不要。ポリウレタントップコートが高光沢仕上げを提供し長年光沢維持、くすんでも専用床仕上げ剤で光沢復元可能。
住宅用と業務用の両方が存在。住宅用は厚み、パターン、スタイルで多様。業務用は病院など環境で不可欠な厳格な耐久性・耐汚染基準を満たす必要があり、多くは高交通エリア向けに滑り止め表面を設計。
歴史
何世紀にもわたり、硬く耐水性のある表面が住宅内装で重宝されてきました。初期の解決策は牛血混ぜた突き固め土から塗装木床まで多岐にわたり、いずれも定期的な更新が必要でした。18世紀初頭には大型ファブリックフロアクロスをダイニングテーブル下に敷き、食べこぼしを受け止め、外で払い落とすだけでした。
1700年代後半、キャンバス、麻、亜麻など頑丈な生地に油と塗料を塗布し、最初の防水フロアクロス「オイルクロス」を創出。清掃容易、低コスト、家庭生産も量産も19世紀には可能に。亜麻仁油、コルク樹脂、顔料で作られるリノリウムが1890年代に続き、すぐに大量生産床材となりました。
リノリウムが第二次世界大戦後まで支配的でしたが、メーカーがより軽量で長持ちする代替品を模索。1950年代後半にリジッドビニル床材が登場、透明ビニルゲルのおかげでより明るく鮮やかな色彩を実現。1960年シアーズカタログは「すべて光沢と輝き、重労働なし!」と謳いました。
原材料
ビニル床材の核心成分にはポリ塩化ビニル(PVC)樹脂、高分子量可塑剤、顔料、微量安定剤、キャリアバッキング(フェルトまたは木材パルプと炭酸カルシウムの紙ブレンド)が含まれます。高光沢シートやタイルには追加でポリウレタンコーティング。圧着式タイル用接着剤は有機樹脂ベースで調合されます。
デザイン
デザインチームは常に新トレンドを探り、最大5年間魅力を保つパターンを開発。コンセプトをスケッチからデジタルモックアップ、フルサイズフルカラー試験印刷(紙)へ。承認パターンを18×24インチまたは24×36インチ彫刻版へ転写、無装飾ゲルストックでプロトタイプ生成。最終摩耗層を施し、デザイナーに準最終製品ビューを提供。
プロトタイプを評価し、採用・修正・廃棄を判断。デザインから市場投入までの期間は複雑さにより3-6ヶ月。
製造工程
ビニルシート床材の製造
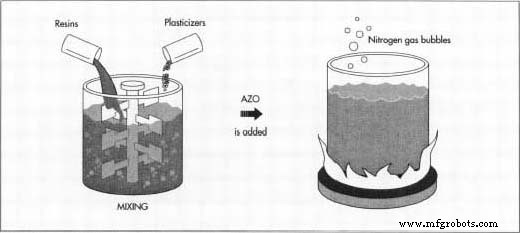
- 1 ビニル樹脂と可塑剤を槽で混合しプラスチゾルを形成。AZO化合物を添加、加熱分解で窒素ガス泡を発生させ、発泡したバッター状混合物を作りコーティングに適した状態に。
- 2 スラリーをリバースロールコーターでフェルトまたは紙バッキングに塗布、オーブンで硬化。ビニル樹脂が可塑剤を吸収し定着。
- 3 ゲル化したシートを印刷プレス通し、金属イントリオ版でゲル層に所望パターンを転写(摩耗層の下)。
- 4 2層目の可塑剤-ビニル混合物を塗布、より高温で再加熱。樹脂が溶融硬化し透明耐摩耗コーティングとなりパターンを保護。
- 5 高光沢仕上げにはローラーでポリウレタンコーティング、エアナイフで厚み制御、UVランプで硬化。
- 6 完成シート(マットまたは光沢)を12フィート(3.66m)幅ロールにカット、通常1,500フィート(457.2m)長、小売業者がさらに細分化可能。
ビニルタイル床材の製造
- 7 タイルはPVC樹脂、炭酸カルシウム、可塑剤、顔料を大型ミキサーで混合。
- 8 溶融するまで加熱、カレンダーでシート成形。生地状素材をロール状態でエンボス加工。
- 9 ダイカッティングマシンで12×12インチ(30.48×30.48cm)タイルに打ち抜き。
- 10 タイルを冷却、箱詰め。圧着式接着剤付きの場合、ロールコーターで接着剤塗布、剥離紙で保護。箱は通常10枚または12枚入り。
品質管理
すべての原材料(PVC樹脂、可塑剤、顔料、安定剤、バッキング)が厳格な試験を受け、社内基準適合を確認。バッキングは厚みと引張強度、コーティングは粘度と均一性を検証。ベースライン品質確認後、生産進行。
製造中、各段階で目視検査を実施。ロールに不具合があれば品質管理担当がカッティングソフトウェアを調整し、不良箇所を回避。
HUDとFHA採用の業務用ビニルは、最小厚、耐久性、難燃性要件を含む広範な試験を受けます。
副産物・廃棄物
ビニル床材生産では有害物質排出なし。廃棄物は通常現場リサイクルまたはリクレイマーへ送付。歴史的に重金属安定剤と顔料が環境配慮型代替品に置き換えられてきました。現在、業界は製造時と消費者側の両方で発生するスクラップビニルのリサイクルに注力しています。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 交通量の多いエリアに最適な床材トップ4
- プラスチックねじ付きロッド:PEEK、ナイロン、PTFE、ビニルエステル、アセタール、Ultem® – 材料、用途、メリット