



カーペットの歩み:歴史、素材、現代の生産
背景
カーペットはラグ(敷物)とは異なり、壁から壁まで敷き詰める固定式の織物床材です。最古の住居では動物の皮、草、葦のマットが床に敷かれていました。綿や羊毛の紡績が一般的になると、これらの繊維で織られたマットが先行素材に取って代わるようになりました。紀元前3000年頃には、エジプト人が鮮やかな羊毛布をリネンに縫い付け、床に敷いていた記録があります。
遊牧民はカーペット織りの先駆者でした。彼らの厚手で携帯可能なラグは、テントの砂床に敷かれました。初期の織機はシンプルで、二股の枝を横木でつなぎ経糸を支え、木の棒で緯糸を打ち込んでいました。アルタイ山脈の古墳から発見されたパジリクカーペットは、紀元前500年頃の手織りカーペットとして最古のものとされています。
カーペット織りはトルコ、イラン、インド、中国で極めて高度に発展しました。職人は綿、麻、ヘンプを基布(ファンデーション)とし、ウールやシルクでパイル(毛足)を織り上げました。パイル糸に結び目を作り、それを打ち込んで密な列を形成します。最も精巧な手織りカーペットには、1平方インチあたり最大2,400個(1平方センチメートルあたり372個)のノットが含まれます。天然染料(アカネ、インディゴ、エニシダ、アイ、黄土)が鮮やかな色彩を生み出し、媒染剤としてミョウバンが用いられることもあり、ごく少数の職人は金糸や宝石を織り込んでいました。
ヨーロッパは長らく中東から完成品カーペットを輸入していましたが、1300年頃にムーア人の職人がフランスに招かれて現地生産が始まりました。1600年までにオーバンソンとサヴォネリでギルドが繁栄し、イングランドも追随。1700年にはウィルトンとアクスミンスターが勅許を受けたカーペット産地となりました。初期のヨーロッパ技法には、ループをカットしない「ブリュッセル織り」と、カットパイルの「ウィルトン織り」がありました。1801年、ジョゼフ・M・ジャカードがパンチカード式織機を発明し、1回の通しで最大6色の糸を使えるようになり、この技術は1825年にカーペット織機へ導入されました。
アメリカ初のカーペット工場は1791年、ウィリアム・スプレイグがフィラデルフィアで設立しました。イギリス式織機で27インチ(69cm)幅のランナーを織り、これを縫い合わせて大判カーペットにしました。1800年までには1日7〜9メートルの生産が可能になりました。エラストゥス・ビゲローは1825年にマサチューセッツ州クリントンで工場を開き、1839年に動力織機を発明して生産量を倍増。1877年には初のブロードルーム(広幅織機)を作りました。その後、動力織機は高品質カーペットを1日82メートル生産できるまでに進化しました。
20世紀初頭、ジョージア州ダルトンで実業家キャサリン・エバンス・ホイットナーによってカーペット製造に革命が起きました。タフティング(基布に糸をパンチしてループを作る製法)により高速生産が可能になりました。ダルトンの工場は最初ベッドスプレッドを生産し、後にタフティングラグへ転換。安価な綿糸から合成繊維糸へ切り替えました。現在、カーペットは床材全体の72%を占め、うちタフティングカーペットが生産量の91.5%を占め、ダルトンは世界のカーペットの70%以上を供給しています。
原材料
完成したカーペットは、染色されたパイル糸が一次基布に縫い付けられ、強度のための二次基布、接着剤、通常はクッション材で構成されます。
パイル糸の77%は合成ポリマーで、残りは高級織カーペット向けのウールです。主な合成繊維はナイロン(全カーペットの66%)、アクリル(15%)、ポリエステル(15%未満)、ポリプロピレン(5%未満)です。パイル糸は有機染料、稀に有機金属錯体で染色されます。
一次・二次基布とも主に織布または不織布のポリプロピレンですが、一部の二次基布にはジュートがまだ使われます。接着剤はほぼ合成ゴムラテックス。最も一般的なクッション材はリボンドウレタンですが、ポリウレタン、ビニール、馬毛、ジュートも使用されます。表面保護のためにプラスチック製トップシートが追加されることもあります。
製造工程
アメリカのカーペット生産はタフティングが主流であるため、ここではその工程に焦点を当てます。
糸の準備
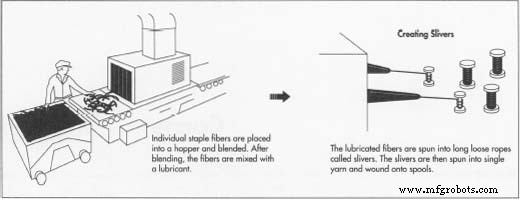
- 合成糸はステープル繊維(平均18cm)またはバルク連続フィラメントとして納入されます。ステープル繊維はホッパーでブレンドされ、カード機でスライバーにされ、単糸に紡績、さらに2本撚りしてタフティング用の二重糸にします。蒸気処理後、132〜138℃で熱セットし、冷却、チューブ巻き取り、タフティング機へ供給されます。
糸の染色
- 糸はタフティング前または後に染色されます。典型的な方法では、227〜455kgの繊維を加圧釜に浸すか、連続的に染浴を通します。別法として、印刷ローラーを用いる方法や、糸を形状に編み付けて選択的に染める方法もあります。全ての染色糸は蒸気処理、洗浄、乾燥されます。
タフティング
- 糸はクリールからナイロンチューブを通ってタフティング針へ供給されます。針が基布を貫通し、糸をループ状に押し出します。センサーが針の貫通深度を制御してループ高さを決めます。ルーパーがループを保持している間に針が戻り、基布が送られ、針が次のステッチを打ちます。カットパイルの場合、ルーパーのナイフがループを切断します。現代の機械は12フィート(約3.6m)幅で最大1,200本の針を備え、1分間に数百列を縫い、1台で1日数百平方ヤードを生産します。
タフティング後のカーペット染色
- 単色の場合、カーペットロールを縫い合わせ、染料と化学剤を入れた加熱槽に最大4時間浸漬します。余分な染料を洗い流し、蒸気処理、乾燥、巻き取りを行います。
- プリントカーペットは、白いカーペットを複数のスクリーンの下に通します。色をスクイージーで押し出し、カーペットを36インチ(約91cm)送って次のスクリーンで新しい色を重ねます。最大8色まで連続して施せます。
- 別法として、凸版シリンダーを用い、盛り上がったパターンで色を転写します(色ごとに1シリンダー)。染色後は蒸気処理、洗浄、乾燥、巻き取りして仕上げ工程へ送ります。
仕上げ
- 染色済みカーペットの端を縫い合わせて連続ベルト状にし、裏面にラテックスを塗布します。二次基布にもラテックスを塗布し、両層をマリッジローラーで圧着して一体化させます。その後、オーブンで硬化させます。
- 硬化後、蒸気処理、ブラッシング、バキューム、突出したタフトのトリミングを行います。120フィート(約37m)単位でロール状にし、耐久性のあるプラスチックで梱包して倉庫や小売店へ出荷します。
品質管理
全てのタフティングカーペットはタフト抜けの検査を受けます。技術者が単針ガンで穴を補修します。寸法、タフト高さ、静電気帯電性も検証されます。
多くの州で難燃性試験が義務付けられています。9×9インチ(23×23cm)の試験片を8インチ穴の開いた鋼板上に置き、メタミン錠剤に着火。8回中7回で焦げが穴の円周に達しなければ合格です。
耐摩耗性は、ゴムスタッド付き鋼球を20,000〜50,000回転させて試験片に押し当てます。優良なカーペットはこの試験後も新品同様に見えます。
堅牢度は、模擬日光源に曝露し、規定時間後の褪色度で評価します。
パイル密度は、合成糸を抽出し、溶媒で溶解、乾燥、残渣を秤量して、単位面積あたりの規定質量と一致するか確認します。ナイロンは通常、塩酸で溶解し、25℃で乾燥させます。
基布強度は、一次・二次基布をバイスで引っ張って破断させます。剥離強度は、二次基布を一次基布から剥がすのに必要な力で測定します。
顧客も品質維持に役割を果たします:想定交通量に適した等級のカーペットを選び、定期的に掃除機をかけ、年に1回以上プロのディープクリーニングを依頼することです。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- カーペット業界向けデジタル切断ソリューション – OMNI CNC