



ガラス繊維(ファイバーグラス):製造、材料、業界展望
背景
ファイバーグラス(ガラス繊維)は、個々のガラス繊維を結合して多様な形態に製造された製品群を指します。ガラス繊維は幾何学に基づき大きく2群に分類:連続繊維(糸へ紡績し織物へ)、短繊維(バット、ブランケット、ボードとして断熱・ろ過用)。
連続繊維はウールや綿のように紡績可能で、ニッチ用途(カーテン等)の織物になります。これら織物は成形・積層プラスチックの補強材として頻繁に使用。短繊維ガラスウール——密でふわふわした素材——は断熱と吸音を提供。船舶・潜水艦の隔壁、自動車エンジンルーム、炉・HVACシステム、吸音パネル、建築間仕切りに広く採用。ファイバーグラスは性能クラス別設計可能:タイプE(電気用)は絶縁テープ・補強材、タイプCは耐酸性で化学用途、タイプTは高温断熱用。
商業的ガラス繊維利用は比較的新しいですが、職人は古くからガラス糸を装飾に用いてきました。1713年、フランス物理学者レオミュールが細いガラス糸で織物装飾、1822年英国発明家が模倣。1842年英国絹織工がガラス織物製作、1893年シカゴ万博でエドワード・リビーが発明したガラス織ドレスを披露。
ガラスウール(不規則な短繊維束)は20世紀初頭に欧州で初製造。水平に棒から繊維を引き出し回転ドラムへ巻き付ける工法。以降数十年で特許紡績プロセスが発展。第一次世界大戦中、ドイツで初の工業用ガラス繊維断熱材生産。米国では1930年代、オーウェンズ・イリノイ・グラスとコーニング・グラス・ワークスが主導し、微細オリフィスから溶融ガラスを引き出す微細・柔軟・低コストガラス繊維をパイオニア。1938年合併でオーウェンズ・コーニング・ファイバーグラス社(現オーウェンズ・コーニング)誕生、年商30億ドルの市場リーダーへ。
原材料
ファイバーグラス製品の核心原料は天然鉱物と製造化学品。珪砂、石灰石、ソーダ灰が基礎マトリックス。追加添加剤——焼成アルミナ、ホウ砂、長石、ネフェリン閃石、マグネサイト、カオリン粘土——で特定特性を調整。珪砂がガラス形成体、ソーダ灰と石灰石で融点低下、ホウ砂で耐薬品性向上。廃ガラス(カルレット)も配合。正確な配合重量と徹底混合後、溶解工程へ。
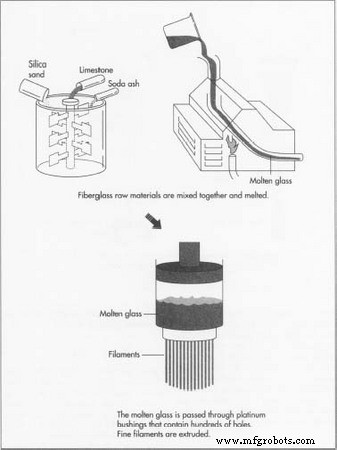
製造工程
溶解
- 1. 配合後、混合物を電気、化石燃料、またはハイブリッド駆動の炉へ投入。温度制御が安定したガラス流維持の鍵。溶融ガラスは約1,371℃(2,500°F)——他ガラス種より高温——へ到達し繊維形成を可能に。溶融後、フォアハースチャンネル経由で成形ステーションへ移送。
繊維への成形
- 2. 繊維製法は目標繊維タイプにより分岐。テキスタイル繊維は炉から直接引き出すか、一度直径約1.6cm(0.62インチ)のガラスビーズ(マーブル)を作り目視検査で不純物確認後、再溶融して引き出す。ダイレクトメルトとマーブルメルト両方で、白金または合金製の電気加熱スピナレット(200〜3,000個の超微細オリフィス)を通し、溶融ガラスを微細フィラメントとして吐出。
連続フィラメントプロセス
- 3. 長い連続繊維は溶融ガラスをスピナレットから引き出し、直ちに高速ワインダーで巻き取り。ワインダー速度は約3km/分(2マイル/分)、ガラス流速を大幅に上回る。張力で溶融状態のまま引き伸ばし、オリフィス径より細いストランド形成。下流工程保護用ケミカルバインダーを付与。フィラメントをチューブ巻き取り、撚り合わせ・合糸して糸へ。
ステープルファイバープロセス
- 4. 別法として、ステープルファイバープロセスでは急速空気ジェットで溶融ガラスを急冷・破砕し、20〜38cm(8〜15インチ)長の短繊維へ。潤滑スプレーを通じて回転ドラムへ落下、薄いウェブ形成。ウェブをドラムから引き出し緩いストランドへ、標準紡績技術で糸化可能。
チョップドファイバー(切断繊維)
- 5. 糸化せず、連続または長ステープルストランドを短尺へ切断。ストランドをクリール(ボビンセット)にセット、所定長へ切断する機械へ供給。切断繊維をマット成形、バインダー添加、オーブン硬化、ロール巻き。重量と厚みバリエーションでシングル材、積層屋根材、装飾マット等へ展開。
ガラスウール
- 6. ガラスウールはロータリー/スピナープロセスで製造。溶融ガラスが多数の穴を持つ円筒チャンバーへ流入。高速回転で水平ガラス流を放出。熱風・高温ガス・または両方で繊維化し、コンベアベルト上へ落下・絡み合いフリース状塊へ。バインダースプレー、所定厚へ圧縮、オーブン硬化。熱でバインダー固化、硬質・半硬質ボードまたはフレキシブルバットへ。
保護コーティング
- 7. バインダー以外にも追加コーティングが必要。潤滑剤で繊維摩耗低減、直接スプレーまたはバインダー混入。帯電防止剤も冷却工程でスプレー可能;冷却気流でマット厚み方向へ浸透。帯電防止材、腐食防止剤、安定剤を複合。サイジング(成形時付与コーティング総称)には潤滑剤、バインダー、カップリング剤を含有。カップリング剤はプラスチック補強時の繊維・樹脂結合強化。
形状への成形
- 8. ファイバーグラス製品は多技法で成形。例:配管断熱材は成形ユニットから直接ロッド状マンドレルへ巻き付け、オーブン硬化。硬化長(典型91cm/3フィート以下)を長手方向に割開き、仕様寸法へ切断。必要ならフェイシング追加、梱包出荷。
品質管理
ファイバーグラス断熱材製造では、混合バッチ、ブッシングからの溶融ガラス、ファイバライザー出口繊維、最終硬化品の複数重要ポイントでサンプリング。バルクガラスと繊維サンプルを高度分析器と顕微鏡で化学分析と欠陥検査。粒度分布はバッチを各種メッシュで篩分け測定。包装後最終寸法(厚み等)検証;偏差はガラス品質不良を示唆。
メーカーは標準化試験手順で音響抵抗、吸音、遮音性能を定量化・最適化。繊維径、見掛け密度、厚み、バインダー含有量調整で音響特性調整。熱的性能も同類パラメータで制御可能。
未来
ファイバーグラス業界は1990年代以降いくつかの課題に直面。外資系子会社進出と生産性向上による生産増大で、現在および予測市場では吸収しきれない過剰能力が発生。
競合断熱材——ロックウール(近年プロセス・製品進化で台頭)、フォーム、セルロース(屋根裏断熱用)——もシェア争奪。
軟調な住宅市場が低価格要求を促し、小売・施工業者の統合で更なる値下げ圧力。業界はエネルギーと環境の2分野でコスト削減継続が必須。多様エネルギー源対応の高効率炉が不可欠。
埋立地逼迫で、コスト増なしに固形廃棄物排出をニアゼロへ。液体・ガス廃棄物削減と再利用最大化のプロセス改善が要求。廃棄物の再処理・再溶融で原料回収は複数施設で実施済み。
製造プロセス
- フェルト生地:歴史、製造、現代用途
- パイレックス:ホウケイ酸ガラスの進化、組成、製造
- ガラス製クリスマスオーナメント:歴史、職人技、現代イノベーションの軌跡
- カーボンファイバー:組成・製造プロセス・未来への応用
- アクリルの理解:特性、種類、用途
- アスベスト vs ガラス繊維:健康リスクと安全性の違い
- ガラス繊維布の構成・織り種類・主要特性
- ガラス繊維糸の主要性能特性:強度、安定性、耐熱性
- E-ガラス & C-ガラス ファイバーグラスクロス:種類、織り、高性能PTFEコート用途
- プレミアムマリンファイバーグラスクロスサプライヤー——シンガポールへ即納・無料サンプル
- エポキシファイバーグラスクロスの適正価格:品質・コスト・専門家ガイダンス