



ケチャップの歴史・製造・未来:古代中国から現代キッチンへ
概要
ケチャップはアメリカ料理の定番調味料、酸味と汎用性で愛されます。バーガー・ホットドッグ・フライドポテトのトッピング、ソース/ミートローフ/豆/シチューの隠し味まで不可欠。1990年代半ば米国売上年4億ドル超。
ルーツは古代中国の魚醤「ケツィアップ(ke-tsiap)」。周辺地域でハーブ・スパイス入り「ケチャップ」派生。17世紀末、マレー/シンガポール帰りの英国船員が再現試み、入手困難な異国食材をキュウリ・キノコ・ナッツ・牡蠣で代替。1世紀後、ニューイングランド船員がメキシコ/スペイン領西インド諸島からトマト種子持ち帰り、初トマトケチャップ誕生。タラフライ・肉料理等で急速普及。
自家製は薪ストーブ鉄鍋で終日攪拌調理(焦げ付き防止)、保存鍋洗浄も重労働。19世紀末商業生産開始で家庭負担軽減。
H.J.ハインツ社が大衆市場開拓、アイコニックな細首ガラス瓶(空気接触最小化で変色抑制、中身可視化)を業界標準化。初期コルク/ワックス/箔封→20世紀初頭スクリューキャップ移行。1980年代プラ絞りボトル台頭(利便性・安全性)、90年代リサイクルプラ標準化(環境対応)。
原料
核心原料:トマト、甘味料、酢、塩、スパイス、香料、玉ねぎ/ニンニク。甘味料:グラニュー糖(サトウキビ/テンサイ)主流、デキストロース/コーンシロップ併用も。酢:100グレイン蒸留酢(白酢)で防腐。スパイス:オールスパイス・カシア・シナモン・カイエン・クローブ・胡椒・生姜・マスタード・パプリカ等。ホールスパイス推奨(マイルドで豊かな風味)。現代はプレミックス/カプセル化スパイスも利用(コスト高だが便利)。品質最優先。
ブランド差は主にスパイス/香料比率。高粘度品は糖・スパイス比率高め。トマト酸度・糖度の自然変動(栽培条件・品種)へ処方調整で対応。
製造工程
① 高品質トマト開発
- 色・風味・食感・収量に優れる品種選定。一貫性重視、微小変動も最終製品の味・色相に影響。
② トマト前処理
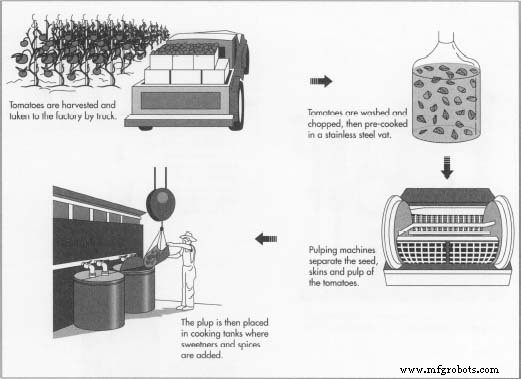
- 6〜7月機械収穫。水流フルーム搬送(洗浄・打ち身防止)。USDA/州検査で等級判定。選別・洗浄・刻み・予備加熱(スケーリング)で殺菌、ステンレスタンクで実施。
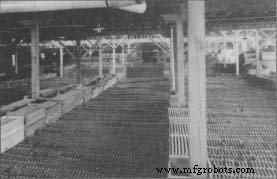 1920年代には高度機械化済み。(ヘンリーフォード博物館蔵)
ケチャップ進化はマーケティング史と不可分。1844年創業H.J.ハインツ社が調理済み食品製造・現代広告を先駆け。
ヘンリー・ジョン・ハインツは少年期アレゲニー川沿い母の庭仕事手伝い、10代で小規模工場操業、透明瓶ホースラディッシュで純粋性アピール。1892年「ハインツ57品種」スローガン(街路標識着想)、1893年シカゴ万博でピクルス形ピン1億個超配布。食品外展開も:1898年アトランティックシティアイアンピア買収→ハインツオーシャンピア(無料公共アトラクション、1945年まで運営、商品/土産/娯楽提供)。
③ パルピング
- 刻み予熱トマトをパルパー(サイクロンセパレータ)通し、種・皮・ヘタ分離。得られた果肉・ジュースをスクリーン濾過、ケチャップ用へ、余剰ペーストは季節用貯蔵。
④ 原料添加・加熱調理
- 調理タンク/釜で沸騰加熱。鮮度パルプ由来泡立ちは消泡剤/圧縮空気で抑制。甘味料・酢・塩・スパイス・香料を精密投入。大半スパイス早期投入、揮発性オイル・酢は後期投入で飛散抑制。玉ねぎ/ニンニクは直接ブレンド或いは別添。砂糖は焦げ防止で終盤投入。回転ブレード撹拌で30〜45分調理、温度厳格管理で吸収促進・過熱防止。
⑤ 仕上げ
- フィニッシャーで繊維・微粒子除去(スクリーン通過)、滑らかさ向上。ホールドタンクへ。
- オプション:高温高圧ミリングで更なるテクスチャー洗練。
⑥ 脱気
- 変色・菌繁殖・封緘不良原因の空気除去。
⑦ 充填
- 汚染防止で190°F(88°C)以上維持し充填機へ。容器:14oz瓶、10号缶、パウチ、ルームサービス、個包装パケット等多様。即座にシールで鮮度保持。
⑧ 冷却
- 調理後高温放置による「スタックバーン(積み重ね焦げ)」風味劣化防止。冷風/水冷却。
⑨ ラベリング・箱詰め
- 原材料・製造日・工場・賞味期限コード表示。最終検査後出荷。トマト→完成瓶まで通常2〜3時間。
品質管理
かつて安息香酸ナトリウム/ホウ砂/サリチル酸/ホルマリン等防腐剤が健康リスクで1906年純粋食品法で禁止。1940年米国「ケチャップ標準規格」制定(トマトベース義務化、表示透明化)。
QA:多段階サンプリング検査。トマト生産者はEPA/FDA肥料/農薬規制遵守、天然系へシフト傾向。製品接触機器全数厳格検査。
酸化で変色、製造中脱気で抑制も開封後進行。酸性で保存性あるが、開封後冷蔵推奨(色・風味・品質維持)。
濃度管理:トマト固形分濃度で一貫性確保。酸度・糖度約1/3は固形分由来。グレードA〜Cで規定濃度遵守。物理的濃度(ボディ)は液体保持力で評価。USDA推奨ボストウィックコンシステンシーメーター:グレードA/Bは68°F(20°C)で30秒間流下距離4インチ(10cm)未満。
未来展望
優れた色・風味・硬度・病害抵抗性を兼ね備えたトマト品種育種研究継続中、化学農薬依存低減へ。90年代ヘルシー志向で低カロリー/低塩ケチャップ開発加速。サルサ人気受け低糖サルサ風ケチャップも登場。包装技術も安全・利便・リサイクル対応で進化継続中。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- ケチャップの歴史・製造・未来:古代中国から現代キッチンへ
- スパイシーオーガニック:40年以上のプレミアムオーガニックスパイス、持続可能な調達とグローバルな影響