



アルミニウム箔:断熱材・工業用途に最適な多機能プレミアム素材
背景
アルミニウム箔は、アルミニウム含有率92-99%のアルミニウム合金から作られます。厚さは通常0.00017-0.0059インチ(約0.0043-0.15mm)で、多様な幅と強度で生産され、文字通り数百の用途に使用されます。建設業の断熱材、エアコン用フィンストック、変圧器用電気コイル、ラジオ/テレビ用コンデンサ、貯蔵タンク断熱材、装飾製品、容器と包装などです。アルミニウム箔がこれほど多くの用途で人気なのは、いくつかの大きな利点があるためです。その筆頭は、製造に必要な原材料が豊富に存在すること。アルミニウム箔は安価、耐久性があり、無毒、耐油性。さらに化学薬品に強く、優れた電気的・非磁気的シールド性を提供します。
1991年の出荷量は9億1300万ポンドで、包装用途がアルミニウム箔市場の75%を占めました。包装材としての人気は、水蒸気とガスに対する優れた不透過性にあります。また賞味期限を延ばし、保管スペースを節約し、他の多くの包装材より廃棄物を削減。フレキシブル包装におけるアルミニウム優先は世界的現象となっています。日本ではフレキシブル缶のバリア成分として、ヨーロッパでは医薬品ブリスターパックとキャンディ包装で主流。無菌飲料ボックス(薄いアルミニウム箔層を酸素、光、臭気のバリアとして使用)も世界中で普及しています。
アルミニウムは、現代産業が大量利用する金属の中で最も遅く発見された元素です。「アルミナ」として知られるアルミニウム化合物は、古代エジプトで薬調製に、中世で布染めの媒染剤として使用されていました。18世紀初頭には科学者たちがこれらの化合物に金属が含まれることを疑い、1807年にイギリスの化学者ハンフリー・デービー卿が単離を試みました。失敗に終わりましたが、アルミナに金属基があることを確認し、当初「アルミウム」と命名。後に「アルミニウム」と改めました。多くの国で「アルミニウム」と綴られますが、アメリカ人の多くはデービーの改訂綴りを使用します。1825年、デンマークの化学者ハンス・クリスチャン・エルステッドがアルミニウムの単離に成功。20年後、ドイツの物理学者フリードリヒ・ヴェーラーがより大きな粒子を作ることに成功しましたが、それでも針の先ほどの大きさ。1854年、フランスのアンリ・サンクレール・ドビルがヴェーラーの方法を改良し、ビー玉大のアルミニウム塊を作ることに成功。ドビルのプロセスが現代アルミニウム産業の基盤となり、1855年パリ万博で最初のアルミニウム延べ棒が展示されました。
この時点で、新発見金属の単離コストが高く、工業利用は限られていました。しかし1866年、アメリカとフランスの2人の科学者が独立かつ同時期に、電流を流してアルミナから酸素を分離するホール・エルー法を開発。チャールズ・ホールとポール・ルイ・トゥーサン・エルーがそれぞれ自国で特許を取得しましたが、ホールが自らの精製プロセスの財務的ポテンシャルを最初に認識。1888年、ホールと数人のパートナーがピッツバーグ還元会社を設立し、同年最初のアルミニウムインゴットを生産。ナイアガラフォールズ近くの大型転換プラントで水力発電を利用し、急増する工業需要に応え、ホールの会社は1907年にアメリカアルミニウム会社(アルコア)と改名して繁栄しました。エルーは後にスイスでアルミニウム産業株式会社を設立。第1次・第2次世界大戦でのアルミニウム需要増大に後押しされ、他の工業国も自国生産を開始。1903年、フランスが精製アルミニウムから箔を生産した最初の国に。米国は10年後に追随し、最初の用途は競走鳩の識別用足環。すぐに容器と包装に用いられ、第2次世界大戦でこの傾向が加速し、アルミニウム箔を主要包装材として確立。第2次世界大戦までアルコアが米国唯一の精製アルミニウムメーカーでしたが、現在では米国に7社の主要アルミニウム箔メーカーが存在します。
原材料
アルミニウムは最も豊富な元素の一つ:酸素とケイ素に次ぎ、地表で3番目に多い元素で、地殻の10マイル深度まで8%以上を占め、ほぼすべての普通の岩石に出現します。しかし、アルミニウムは純粋な金属形態ではなく、水和酸化アルミニウム(水とアルミナの混合物)がケイ酸、酸化鉄、チタニアと結合した形で存在します。最も重要なアルミニウム鉱石はボーキサイト。1821年にフランスのレ・ボーで発見されたことにちなみ命名。ボーキサイトは鉄と水和酸化アルミニウムを含み、後者が最大構成成分。現在、アルミニウム酸化物含有量45%以上の鉱床のみが採掘対象。濃縮鉱床は北半球と南半球の両方に分布し、米国で使用される鉱石の多くは西インド諸島、北米、オーストラリアから調達。ボーキサイトは地表近くに存在するため、採掘手順は比較的シンプル。爆薬でボーキサイト層に大規模な露天掘り坑を開き、表土と岩石を除去。露出した鉱石をフロントエンドローダーで掘削、トラックまたは貨車に積み込み、製錬プラントへ輸送。ボーキサイトは重い(一般的にアルミニウム1トンを生産するのにボーキサイト4-6トン必要)ため、輸送コスト削減のためプラントは鉱山にできるだけ近接して立地することが多いです。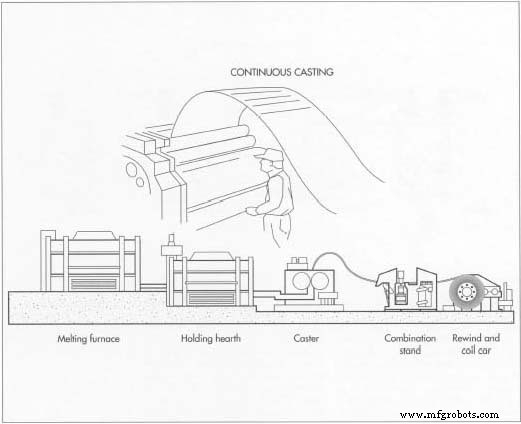 連続鋳造はアルミニウムの溶解鋳造の代替手段。連続鋳造の利点は、溶解鋳造プロセスとは異なり、箔圧延前のアニーリング(熱処理)工程を必要としないこと。アニーリングが鋳造工程中に自動的に達成されるためです。
製造
工程
ボーキサイトから純アルミニウムを抽出するには2つのプロセスが必要。まず鉱石を精製して酸化鉄、ケイ酸、チタニア、水分などの不純物を除去。次に、得られた酸化アルミニウムを製錬して純アルミニウムを生産。その後、アルミニウムを圧延して箔を製造します。
精製 — ベイヤー法
- 1. ボーキサイト精製に用いるベイヤー法は4工程:消化、澄清、沈殿、焼成。消化段階では、ボーキサイトを粉砕し水酸化ナトリウムと混合して大型加圧タンク(消化槽)へ送ります。これらのタンクで、水酸化ナトリウム、熱、圧力の組み合わせにより鉱石が分解され、水アルミナ酸ナトリウム飽和溶液と不溶性不純物に分離。不純物は底部に沈殿。
- 2. 次の澄清工程では、溶液と不純物を複数のタンクとプレスを通過させます。この段階で布フィルターが不純物を捕捉し、廃棄。さらに再濾過後、残留溶液を冷却塔へ輸送。
- 3. 次の沈殿段階では、酸化アルミニウム溶液を大型サイロへ移送。ドビル法を応用し、水和酸化アルミニウム結晶を種結晶として投入してアルミニウム粒子の形成を促進。種結晶が溶液中の他の結晶を引き寄せ、大きな水和アルミニウム塊を形成。これらをろ過・水洗。
- 4. 焼成はベイヤー精製の最終工程で、水和アルミニウムを高温に曝露。極限の熱で脱水し、微細な白色粉末:酸化アルミニウム(アルミナ)が残渣として得られます。
製錬
- 5. 製錬は、ベイヤー法で生産されたアルミニウム-酸素化合物(アルミナ)を分離し、ボーキサイトから純粋な金属アルミニウムを抽出する次のステップ。現在使用されている手順は、19世紀末にチャールズ・ホールとポール・ルイ・トゥーサン・エルーがほぼ同時期に発明した電解法に由来しますが、近代化されています。まず、アルミナを製錬セル(深い鋼製型で、カーボンライニングされ、主にアルミニウム化合物のクライオライトからなる加熱液体導体で満たされる)に溶解。
- 6. 次に、クライオライトに電流を流すと、アルミナ溶融物の表面にクラスト(固体層)が形成。追加のアルミナを定期的にかき混ぜて投入すると、このクラストが破壊され混入。アルミナが溶解するにつれ、電解的に分解され、製錬セル底部に純粋な溶融アルミニウム層が生成。酸素はセルライニングの炭素と結合し、二酸化炭素として放出。
- 7. 依然として溶融状態の精製アルミニウムを製錬セルから取り出し、るつぼに移し、炉へ注入。この段階で他元素を添加し、最終製品に適した特性を持つアルミニウム合金を生成可能。ただし箔は一般的に99.8-99.9%純度のアルミニウムから製造。液体をダイレクトチル鋳造装置に注ぎ、大型スラブ「インゴット」または「再圧延ストック」として冷却固化。アニーリング(作業性向上のための熱処理)後、インゴットは箔圧延に適した状態になります。
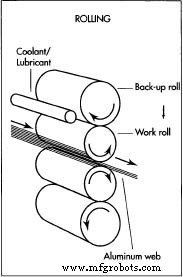 箔はアルミニウムストックを重いローラー間で圧延して製造。圧延により光沢面とマット面の2つの天然仕上げが生まれます。ローラーから出てきた箔を円形ナイフで矩形に切断。
- アルミニウムの溶解鋳造の代替手法として「連続鋳造」があります。このプロセスは、溶解炉、溶融金属を保持する保持炉、移送システム、鋳造ユニット、ピンチロール/シアー/ブリドルの複合ユニット、リワインダーとコイルカーからなる生産ラインで構成。両手法とも0.125-0.250インチ(0.317-0.635cm)厚、さまざまな幅のストックを生産。連続鋳造の利点は、溶解鋳造プロセスとは異なり、箔圧延前のアニーリング工程を必要としないこと。アニーリングが鋳造工程中に自動的に達成されるためです。
箔の圧延
- 8. 箔ストックができたら、圧延機で数回にわたりワークロール(作業ロール)と呼ばれる金属ロール間を通し、厚みを減らして箔を作ります。アルミニウムシート(またはウェブ)がロール間を通過すると、圧縮されて薄くなり、ロール間のギャップから押し出されます。ワークロールはより重いバックアップロールとペアを組み、圧力をかけてワークロールの安定性を維持。これにより製品寸法を公差内に保持。ワークロールとバックアップロールは逆方向に回転。潤滑剤を添加して圧延を円滑化。圧延中、作業性維持のためにアルミニウムをアニーリング(熱処理)することがあります。
- 箔の減厚は、ロールの回転数と圧延潤滑剤の粘度(流動抵抗)、量、温度を調整して制御。ロールギャップが圧延機から出る箔の厚みと長さを決定。上部ワークロールを上下させてギャップを調整可能。圧延により光沢面とマット面の2つの天然仕上げが生成。光沢面は箔がワークロール表面と接触した側。マット面を出すには、2枚のシートを重ねて同時に圧延。接触していた側がマット面になります。その他の機械的仕上げ法(通常は加工工程で実施)で特定パターンを生成することも可能。
- 9. 箔シートがローラーを通過すると、ロールミルに取り付けられた円形またはカミソリ状のナイフでトリミングとスリッティング。トリミングは箔のエッジ処理、スリッティングは複数シートへの切断。これらは狭幅コイルの生産、コート/ラミネートストックのエッジトリミング、矩形ピースの生産に使用。特定の加工・変換工程では、圧延中に破断したウェブを再接合(スプライス)する必要があります。プレーン箔および/または裏打ち箔のウェブ接合に用いられる一般的なスプライスには、超音波、熱シールテープ、圧着テープ、電気溶接があります。超音波スプライスは超音波トランスデューサーで作られる固相溶接(オーバーラップ金属部分)を使用。
仕上げ工程
- 10. 多くの用途で、箔は他材料とIV/組み合わせて使用されます。ポリマー、樹脂など幅広い材料でコーティング可能(装飾、保護、熱シール目的)。紙、板紙、プラスチックフィルムとラミネート可能。切断、任意形状への成形、印刷、エンボス、ストリップへのスリッティング、シート化、エッチング、陽極酸化も可能。箔が最終状態になったら、適切に包装して顧客へ出荷。
品質管理
温度、時間などの工程内管理に加え、完成箔製品はいくつかの要件を満たす必要があります。例えば、異なる加工工程と最終用途では、満足な性能を得るために箔表面の乾燥度が異なることが判明しています。濡れ性試験で乾燥度を判定。この試験では、体積比10%刻みのエチルアルコール蒸留水溶液を箔表面へ均一流で注ぎます。水滴が形成されなければ濡れ性はゼロ。どの最小アルコール濃度で箔表面が完全に濡れるかを判定するまで継続します。
その他重要な特性は厚みと引張強さ。米国材料試験協会(ASTM)が標準試験法を策定。厚みはサンプルを秤量し面積を測定、重量を面積×合金密度の積で除算して算出。箔の引張試験は、粗いエッジや微小欠陥、その他変数が結果に影響するため慎重に制御する必要があります。サンプルをグリップに固定し、破断するまで引張力を加える。破断に必要な力/強度を測定。
将来展望
アルミニウム箔の人気、特にフレキシブル包装向けは今後も成長し続けます。四方シール・フィンシールパウチは軍事、医療、小売食品用途で広く普及し、大型では業務用食品サービスパックにも採用。1.06-4.75ガロン(4-18リットル)のワイン包装用パウチも小売とレストラン市場向けに登場。その他の用途向け製品も継続開発中。電子レンジ普及に伴い、専用のアルミニウムベース半硬質容器が複数開発。最近ではバーベキュー用特殊調理箔も開発されています。
しかし、アルミニウム箔も環境「フレンドリー」さの観点から精査されています。そのためメーカーはリサイクル分野での努力を強化。実際、全米箔メーカーがリサイクルプログラムを開始しています。ただしアルミニウム箔の総トン数と回収率は、リサイクル容易なアルミ缶よりはるかに低いのが現状。アルミニウム箔は軽量小型という利点があり、固形廃棄物ストリームへの寄与を低減。実際、ラミネートアルミニウム箔包装は米国固形廃棄物のわずか17/10000(0.17%)を占めるに過ぎません。
包装廃棄物対策として最も有望なのは発生源削減。例えば、65ポンド(29.51kg)のコーヒーをスチール缶で包装するには20ポンド(9.08kg)のスチールが必要ですが、アルミニウム箔含むラミネート包装ならわずか3ポンド(4.08kg)。埋立地でのスペースも節約。アルミニウム協会箔部会は、大学とプロフェッショナル包装デザイナー向けにアルミニウム箔教育プログラムを開発中。フレキシブル包装への切り替えメリットをデザイナーに啓蒙することが目的です。
アルミニウム箔は製造と流通の両面でエネルギー消費が少なく、工場内スクラップもリサイクル。実際、缶と箔を含むリサイクルアルミニウムは業界年間金属供給量の30%以上を占め、この数値は数年間増加傾向にあり、今後も継続見込み。また、箔製造工程での大気汚染と有害廃棄物削減に向けたプロセス改善も進行中です。
製造プロセス
- アルミニウム基板 vs 標準基板:電子設計に最適なのはどっち?
- EN AW-5005 アルミニウム合金:低密度・高熱伝導・耐食性
- AA 3003 H19 アルミニウム合金:耐食性に優れる汎用グレード
- AA 7075 T7 アルミニウム合金:航空宇宙用プレミアム高強度材
- AA 5052-H14 アルミニウム合金:優れた耐食性・溶接性・成形性のバランス材
- AA 5005 H28:船舶用途向け高性能アルミニウム合金
- AA 5052 H18:優れた耐食性と溶接性を持つアルミニウム合金
- AA 5005 H19 アルミニウム合金 – 海洋用途向け高性能材
- AA 5052 H111 アルミニウム合金 – 優れた耐食性と溶接性
- AA 5052 H12 アルミニウム合金 – プレミアムマリングレード材
- AA 5052 H16 アルミニウム合金 – 優れた耐食性と溶接性