



プラスチック眼鏡レンズの理解:歴史、材料、製造
概要
眼鏡レンズ(ガラスまたはプラスチック製)は、フレームに装着して視力を矯正・補正する精密光学部品です。最初の光学レンズは1200年代初頭に発明された拡大鏡で、石英と緑柱石で作られていました。その成功は、慎重に研磨された反射面が視覚的明瞭性を増幅できることを実証しました。16世紀にはアレッサンドロ・ディ・スピナが眼鏡を一般大衆に普及させ、需要増加に伴い石英と緑柱石はガラスに置き換わりました。凸レンズで遠視、凹レンズで近視を矯正。より洗練された設計(乱視用など)が続き、1784年にベンジャミン・フランクリンの遠近両用レンズが完成しました。
現在、眼鏡の80%以上がプラスチックレンズを使用。1950年代までガラスが主流でしたが、プラスチックレンズ(軽量で耐衝撃性に優れる)が急速にシェアを奪いました。現代の製造技術は両材料でほぼ共通で、連続的な研削、研磨、成形工程を含みます。望遠鏡、顕微鏡、カメラ用レンズにも同じプロセスが適用されますが、それらはより高精度と大型サイズを要求されます。本記事はプラスチック眼鏡レンズに焦点を当てます。
歴史的に眼鏡店はレンズ加工を専門ラボに外注していました。現代のフルサービス光学店では店内生産も可能ですが、依然として「ブランクレンズ」(特定の光学処方に合わせて予め前面曲面が研磨されたプラスチックディスク)を外部ラボから調達しています。これらのブランクは前面曲面が予め研磨され、厚みも処方により0.25mm~0.75mmの範囲で変わります。
原材料
ラボから届くプラスチックブランクは通常、ポリカーボネート製の円盤で厚さ約25mm以上、最終レンズ寸法よりわずかに大型。完成レンズは最小0.25mm厚まで研磨され、処方度数により厚みが変化。レンズ加工で使用されるその他材料:接着テープ、鉛合金液、金属部品、着色用染料・ティント。
- 接着テープ
- 鉛合金液
- 金属部品
- 染料とティント
設計
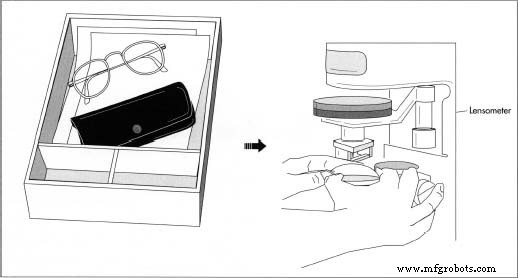
眼鏡レンズはフレーム形状に合わせて成形。厚みと輪郭は光学処方により変化。ブランク受領後、技術者はレンズメーターで光学中心(装用者の瞳孔と一致する点)を特定しマーク。レンズ縁のベベルは選択したフレーム内でレンズを固定するよう設計され、メタルやリムレスフレームではさらなる精度が要求されます。
凸面と凹面(球面)レンズは片面につき単一の研削曲面で済みますが、乱視矯正には追加曲面が必要。各曲面の度数と角度がレンズの光学強度を決定します。
成形後、レンズにコーティングやティントを施工。コーティングは目的の処理剤(UVカット、傷防止、耐衝撃など)を含む加熱浴にレンズを浸漬。調光ティントは強い日光で濃くなり、クリアな視界と紫外線防止を両立。
最も人気のプラスチックは「フェザーウェイト」ポリカーボネート:耐衝撃性に優れ、標準プラスチックより30%薄く軽量。その他にCR-39モノマープラスチック、高屈折率レンズ(通常プラスチックより20%薄く軽量)などがあります。
製造プロセス
典型的な光学ラボでのプラスチックレンズ一組の製造手順:
- 技術者が処方をラボコンピュータに入力、詳細な作業指示書を出力
- 指示書に基づき適切なブランクを選択し、フレームと作業指示書とともに処方トレイへ。レンズをカーブジェネレーターにマウントし、必要な背面曲面を研削、研磨、ベベル加工。必要なティントを施工後、フレームに装着
- レンズをレンズメーターにセットし光学中心を検証、接着テープで前面を保護。ブロッカーマシンで鉛合金ブロックを前面に融着固定し、研削・研磨中の保持を確保
- 処方に合わせたジェネレーターにレンズをマウント。精密な背面曲面を切削。研削後、仕上げ(研磨)工程へ
- ファイニングマシンで段階的なパッドを用いて研磨:サンドペーパーパッド、滑らかなプラスチックパッド、酸化アルミニウム研磨剤を含む最終パッド。水を循環させ冷却・洗浄
- 研磨後、ブロックを軽いハンマーで除去、接着テープを手作業で剥離。レンズにグリースペンシルでL/Rマーク(左・右眼)を記入
- エッジングマシンでフレーム形状に合わせてベベルを成形。メタルやリムレスフレームではハンドマウントパワーグラインダーで追加精度確保
- 選択したティントまたは処理浴に浸漬、乾燥後、フレームへの装着準備完了
ブロッキング
- 接着テープで研削中の前面を保護
- 鉛合金ブロックでレンズを固定し研削・研磨を実施
研磨
- 仕上げパッドで段階的に表面を平滑化
- 研磨剤で透明度向上と表面欠陥低減
- 全機器を使用ごとに滅菌し衛生管理
ベベル加工
- ベベルをフレーム縁形状に合わせて機械加工
- 高精度フレームでは追加手作業研削で完全フィットを実現
- ティント・処理浴で仕上げ、最終組み立てへ
副産物
工程廃棄物にはプラスチック粉塵、微細切削屑、研磨スラリー(酸化アルミニウム、水、ポリマー)が含まれます。これらは金属ビンに回収、消毒剤処理後、48時間の検疫期間を経て廃棄。
品質管理
プラスチック眼鏡レンズは米国国家規格協会(ANSI)と食品医薬品局(FDA)の厳格な基準を満たす必要があります。ライセンス取得光学ラボは全米光学協会に所属し、厳しい品質・安全ガイドラインを遵守。製造中、レンズは4つの主要検査を受けます:処方検証、光学中心アライメント、外観欠陥検査、フレームとの最終アライメント。必要に応じ追加定期検査を実施。
製造プロセス
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- 次世代メタレンズ、銀ナノ粒子とポリマーで焦点可変・従来レンズ置換へ
- ライフルスコープの主要コンポーネント:包括的ガイド
- ワイヤレススマートコンタクトレンズで糖尿病の検知と治療を実現
- 革新的ソフトコンタクトレンズで眼疾患の早期発見とモニタリングを実現
- 軽量フレキシブルホログラフィックレンズが次世代宇宙望遠鏡への道を開く
- 革新的超薄型センサーがスマートコンタクトレンズ機能を強化
- UAV向け最先端IR光学系の開発:SWaP制約下での高性能化
- 巨大マゼラン望遠鏡の建設:産業用エンジニアリングの視点から
- レキサンHP92AF防曇フィルム:COVID-19 PPEと産業用レンズに比類なき透明性