



現代ネクタイの進化と技術:起源から製造まで
背景
ネックウェアの歴史は3万年以上前、初期人類が胸にビーズやバングルを飾ったことに遡ります。歴史を通じて、人々は木、金属、真珠、羽根、ガラス、布を首に巻いてきました。中世には「病気は喉から入る」という広く信じられた説があり、これがネッククロスの持続的な人気を説明するかもしれません。また兵士は戦闘時に首元を覆うことで安心感を得ていました。
最初の現代的ネクタイである「クラバット」は17世紀に登場しました。伝説によれば、トルコ軍を破ったクロアチア傭兵がパリでルイ14世と祝杯を挙げた際、国王が兵士たちの色鮮やかなシルクスカーフに感銘を受け、このスタイルを採用しました。「クラバット(kravate)」という言葉は「クロアチア人」を意味するクロアチア語に由来します。クラバットは亡命中のチャールズ2世がフランスから帰還した際にイングランドへ伝わり、以来メンズファッションの定番となりました。
約2世紀にわたり、「ストックタイ」(前で結ばれているように見えるが実際は後ろで留めるタイプ)がクラバットの代替として機能しました。20世紀初頭に廃れ、現代的ネクタイが業界標準として登場しました。現在、米国では年間9,500万本のネクタイが販売され、小売売上は14億ドルを超えます(MR Magazineおよび1992年ネックウェア協会ハンドブックによる)。
原材料
ネクタイはシルク、ポリエステル、ウールおよびウールブレンド、アセテート、レーヨン、ナイロン、コットン、リネン、ラミーなど多様な繊維で作られます。シルクが約40%のシェアを占め、生糸は主に中国から、一部ブラジルから輸入されます。国内織物業者は生糸を購入し、専門業者で仕上げと染色を行います。繊維技術の進歩により、シルクを模倣した豊かな風合いのマイクロファイバーポリエステルが天然・合成繊維とブレンド可能になり、テクスチャーと仕上げの幅が広がりました。
設計
ネクタイのデザインは織物業者とメーカーの共同プロセスです。生産ロットが特定の柄と色に限定されるため、ネクタイ織りは多くの人から芸術形式と見なされています。
業界のデザイン作業の多くはイタリア・コモで行われます。新デザインの依頼があると、アイデア出し、サンプル制作、受注に時間をかけます。多くの場合、織物業者は永続的な魅力を持つ実績あるデザインカタログから作業します。コンピューターシルクスクリーニング(労働集約的な手捺染に代わる高速手法)を用いて鮮やかな色と柄を表現します。デザイナーは毎年カラーパレットを調整し、背景色と前景色、幅、長さを市場需要に合わせます。
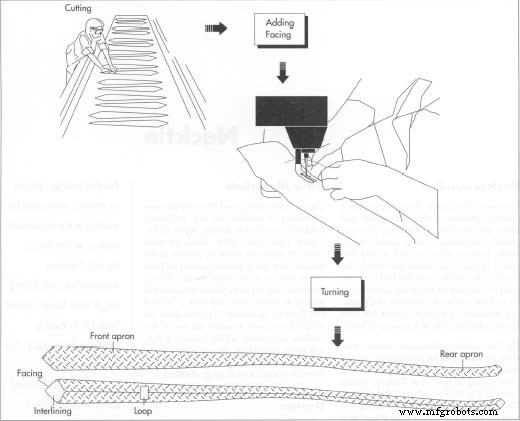
製造は40ヤード(約36.6メートル)ボルトの布地裁断から始まります。作業員がミシンでネクタイの3つのバイアス裁断セクションをネックバンド部分で連結し、フェイシング(シルク、ナイロン、レーヨン、ポリエステルの鮮やかな高級層)を取り付け、ネクタイの両端を縫製します。ネクタイは当初裏返し状態で、芯地をシェルに縫い付けた後、表に返します。メーカーは色と柄について意見を出し、大口注文の場合は織物業者にカスタムデザインを依頼できます。
デザイン確定後、40ヤードボルトのシルクに捺染され、米国へ出荷されて仕上げ工程に入ります。
高品質ネクタイの主要構成要素は、アウターシェル、芯地(両方ともバイアス裁断)、フェイシング(チッピング)です。これらはレジリエントなスリップステッチで組み立てられ、ネクタイが結ばれたときに屈曲し、繰り返し結んでも回復します。素材品質と構造がドレープ、形状保持、シワ耐性を決定します。
適切に裁断された芯地は不可欠で、ネクタイの形状を作り着用感を決めます。芯地とシェルのブレンド、起毛、重量の適切な調整が重要です。軽量シェルには重めの芯地を、重いシェルには軽めの芯地を組み合わせて理想的なハンドと回復性を得ます。ほとんどの芯地メーカーは色分けストライプシステム(1ストライプが最軽量、6ストライプが最重量)を用いて在庫と生産を効率化しています。
標準ネクタイの長さは53〜57インチ(約135〜145cm)です。エキストラロング(背が高い男性や首が太い男性向け)は60〜62インチ、学生用は48〜50インチです。
製造工程
表地の裁断
- オペレーターが40ヤードボルトを長い裁断台に展開します。熟練の手裁断で歩留まりを最大化し、特に柄物生地では重要です。無地の場合は24〜72枚重ねで裁断、柄物ではデザインを保持するようスタックを配置します。
フェイシングの取り付け
- チェーンステッチでネクタイの3つのバイアス裁断セクションを連結し、フェイシング(3/4またはフル、結び目から6〜8インチまたは直下まで延長)を取り付けます。シェルの1/4〜1/2インチを折り返して先端を形成し、ミシンでヘミングします。
パーツプレス
- 高品質ネクタイはポケットプレスまたはパーツプレスを受け、ネックジョイントを平坦化し、厚みを除去して滑らかなフィットを確保します。
芯地の取り付け
- レジリエントなナイロン糸でスリップステッチし、芯地をシェルに固定します。ほとんどのネクタイは半自動リバマシンを使用し、手縫いに近い仕上がりを実現します。手縫いネクタイはプレミアムライン向けで、優れたレジリエンスとドレープを提供します。
スリップステッチ技法により、裏面に控えめで均等なステッチ、前身頃先端に小さな結び目、ネクタイが自由に滑る糸が残ります。
芯地の返し
- 返し機または手動ロッド(約9.5インチ)でネクタイを表に返します。シルクネクタイでは芯地を長い側のコーナーに手でタックインし、先端に合わせてトリミングします。その他のネクタイでは芯地が底コーナーまで達しないこともあります。
- 最後の要素はループで、着用時に細い側を保持し、メーカーラベルを表示します。
将来展望
中国の生糸供給の混乱と繊維科学の進歩は、人工繊維の利点を浮き彫りにしています。合成糸(国内生産で通常糸染め)は信頼性と汎用性を提供します。マイクロファイバーポリエステルやナイロン(デニール≤1)を天然または他の合成繊維とブレンドすると、シルクのような風合いでありながら従来素材を上回る耐久性の生地が生まれます。エアテクスチャード、フェイストツイスト、フリードローフラットヤーンが豊かな柔らかな風合いを生み、ネクタイ生産の次なるフロンティアとして位置づけられています。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- ファイバーレーザーマーキング:現代産業向けの精度、速度、汎用性
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- 製造業の成功を分ける「技術と人」の重要な関係性