



サンドペーパーとコーティング研磨材:産業用からDIYまで
背景
家庭の木工愛好家が家具やクラフトの塗装準備に使う個々のサンドペーパーシートが、コーティング研磨材の最も身近な形態ですが、業界用語の「コーティング研磨材」は、個人用から産業用まで 훨씬 더幅広い製品群を包括しています。これらの製品は多様な形態を取りますが、本質的にはすべて、フレキシブルな裏地に単層の研磨粒子が取り付けられた構造です。シート状のサンドペーパーのほか、ベルト、ロール、ディスク形態でも消費者向けに販売されています。しかし、コーティング研磨材の最大のユーザーは、産業生産の様々な段階で大規模な研磨材を使用する製造業者です。例えば、コーティング研磨材は家具産業と自動車産業の両方で不可欠です。
コーティング研磨材の歴史は13世紀まで遡り、中国人が砕いた貝殻と種子を天然ゴムで羊皮紙に接着していました。1769年にはパリの街頭でコーティング研磨紙が販売されており、1808年の記事には製造プロセスが記述され、1835年にはアメリカでコーティング研磨材製造機の特許が取得されています。
常に多用途なツールだったわけではありません。当初は研磨や塗装・メッキ前の表面処理などの仕上げ用途に限定されていました。裏地の強度と研磨鉱物の特性が向上したことで、現在では重研削用途にも使用可能になっています。今日、コーティング研磨材の産業用途は、シートでの手作業研磨から、300馬力の電気モーターで数フィート幅のベルトを駆動し鋼材を研削する大型機械まで多岐にわたります。
現在、アメリカでは約40社がジャンボロールを製造または輸入しています。業界規模が限定的なのは、設備、原材料、エネルギー、労働力に多額の投資が必要だからです。より多くの企業がジャンボロールをディスクやベルトなどの実用製品に加工しています。
原材料
「サンドペーパー」という名称は実は誤称で、ほとんどのコーティング接着製品には砂も紙も含まれていません。一般的に、何らかの研磨鉱物(有機または合成)、フレキシブルな裏地、接着剤で構成されます。特殊用途向けにその他の材料が追加されることもあります。ジャンボロールを製造するほとんどの企業は、鉱物と裏地材料を、これらの製造を専門とする独立企業から購入しています。天然鉱物は鉱山・加工会社から、合成鉱物は耐火材料専門会社から、ほとんどの裏地は繊維メーカーから調達されます。
研磨粒子はコーティング研磨製品の要となる部分で、天然鉱物または合成鉱物のいずれかです。極めて硬度が高いため、ガーネットやエメリー(鉄不純物を含むコランダム)などの天然鉱物は木工用製品に限定して使用され、クロッカス鉱物(天然酸化鉄)は柔らかいため研磨剤として限定的に使用されます。しかし、これら天然鉱物は研磨材市場の1%未満を占めるに過ぎません。金属加工用途では、品質が安定し、フレキシブルな裏地との結合に適した細長い構造で特殊製造可能な合成鉱物が専ら使用されます。
特定のコーティング研磨製品の用途によって、使用する鉱物が決まります。酸化アルミニウムが最も一般的な研磨材で、次いで炭化ケイ素。炭化ケイ素はより硬く鋭いため、ガラスなどの非金属材料の用途に使用されます。酸化アルミニウムはよりタフな研磨材で、高い力がかかる金属加工用途に使用されます。ジルコニアアルミナとアルミナを含む鉱物は、鋳造所など極めて過酷な研磨材が必要な場面で使用されます。ダイヤモンドや立方晶窒化ホウ素のような高価で極めて硬い鉱物は、特殊な研磨プロセスに限定されます。
研磨粒子のサイズは、小麦粉のように見える微細な粒子(2000番手)から、粒状の砂糖のように見える大きな粒子(60番手)まで幅広くあります。より細かい粒子は表面仕上げ用途に、大きな粒子は成形と材料除去用途に使用されます。煙中の浮遊粒子ほどの極めて微小で均一な粒子を作る最近の開発により、超仕上げと呼ばれる微細研磨用途が生まれました。他の改良には、微細鉱物を従来の粒子サイズの中空球や凝集体にクラスタリングする特許技術があり、切削能力の向上とコーティング研磨製品の寿命延長を実現しています。
裏地は研磨鉱物を取り付けるフレキシブルな基盤です。コーティング研磨材が多用途な製造ツールとして発展できたのは、裏地材料の改良のおかげでもあります。強くてフレキシブルな裏地がなければ、コーティング研磨材は粗雑な扱いや、研削補助剤としてよく使われる液体の影響に耐えられません。
裏地は4つの基本素材があり、それぞれ独自の特性を持ちます。紙は最も軽く、最も弱い裏地材料です。材料強度の不足により手作業用途での有用性は限られますが、その柔軟性により、コーティング研磨材がワークピースの輪郭に密着しなければならない用途に最適です。連の物理的重量に応じてグレードが上がるスケールで評価され、紙裏地はA〜Fのウェイトで提供されます。特別に処理しない限り、紙は水やその他の液体と併用できません。
織繊維製の裏地は、J、X、Y、M、Hと段階的に重いウェイト表示があり、通常は綿、ポリエステル、レーヨンで作られます。裏地の織りパターンは、90度で織られた繊維から、90度で重ねてステッチした繊維まで多様です。湿式・低圧用途に必要な材料には、あまり一般的でないメッシュまたはスクリーンパターンが使用されます。ファイバーバッキングは、樹脂含浸した布繊維の多層構造で、一部の乾式・高圧用途に使用されます。最近の開発であるフィルム裏地は、精密仕上げにおけるコーティング研磨材の効果を向上させました。均一な厚さの合成フィルムは、特殊なマイクロンサイズの鉱物と組み合わせることで、高反射仕上げと部品の精密寸法を実現できます。
接着剤またはボンドは、裏地に2層で塗布され、それぞれ異なる目的を果たします。最初の接着剤層であるメイクコートが研磨鉱物を裏地に保持します。最初の接着剤層と粒子を塗布した後、製造される製品の種類に応じて様々な厚さで2番目の接着剤であるサイズコートが塗布されます。薄いサイズコートは研磨鉱物をより多く露出させ、よりアグレッシブに切削する製品を生み出します。厚いサイズコートは鉱物をより多く覆うため、切削性は穏やかになりますが、より細かい仕上げが可能な製品になります。
製造工程
裏地へのメイクコート塗布 1
- 1 典型的なサンディングベルトは、「X」ウェイトの綿布裏地、100番手の酸化アルミニウム、レジンボンドを含む大型のコーティング研磨ロールの製造から始まります。生産はメイクコートを裏地材料の片面に塗布することから開始されます。
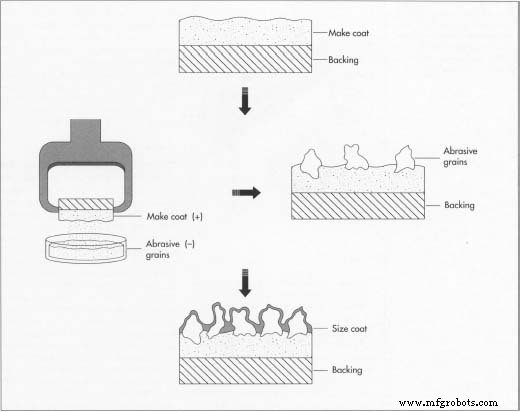 「サンドペーパー」という用語は誤称で、ほとんどのコーティング研磨材には砂も紙も含まれていません。代わりに、典型的なコーティング研磨材には綿、ポリエステル、またはレーヨンの裏地があり、最初の接着剤層(メイクコート)が塗布されています。研磨粒子は静電気堆積プロセスで粒子に電荷を与えて塗布され、最後に別の接着剤層(サイズコート)が塗布されます。
メイクコートへの研磨材塗布
- 2 次の工程である研磨鉱物の塗布は、鉱物の配向と密度を決定する製造工程で最も重要なステップです。かつては、第一接着剤層を塗布した裏地を制御された研磨材の流れの下に通し、ランダムに配向した薄い層のグリットを塗布していました。今日では、裏地を接着面を下にして、静電気帯電させた(裏地とは逆の電荷を与えた)研磨材のパンの上を通します。逆の電荷により研磨材が裏地に均一に付着し、最大寿命を持つ非常に鋭く速切れなコーティング研磨ツールが得られます。
- 3 フレキシブルな裏地上の鉱物密度を制御することで、オープンコートとクローズドコートという2つの重要な製品設計バリエーションが生まれます。オープンコート製品では、研磨粒子が裏地表面積の50〜70%を覆います。この低密度により製品に柔軟性が生まれ、ワーク材の切り屑による目詰まりやローディングを防止します。クローズドコート製品では、鉱物が利用可能な表面積の100%を覆うため、仕上げ用途に適し、オープンコート製品よりも粗雑な扱いに耐えられます。
サイズコートの塗布
- 4 粒子がメイクコートに埋め込まれたら、ロールを乾燥させてサイズコートの塗布工程へ移します。サイズコート塗布後、再度乾燥し、温度と湿度を厳密に管理して硬化させます。
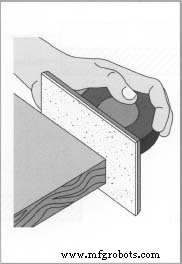 サンドペーパーは様々なサイズと形状があり、写真の一般的な手持ちシートから、300馬力の電気モーターで数フィート幅のベルトを駆動する巨大機械まで、多様な用途に使用できます。完成品は大型スプールに巻き取られ、サンディングベルトやその他の製品に加工する企業へ出荷されます。
- 5 追加の材料と工程により、加工製品に特殊特性を付与することがあります。その一つが、高圧用途での一部金属の研削を改善する研削助剤をサイズコートに添加することです。もう一つは、裏地の非研磨面に圧力感知接着剤を塗布して一部のサンディングディスクを作る処理です。ベルトを木材に使用する際に発生する静電気を低減する材料を添加することもあります。ロールを2本の近接した鋼ローラー間で通すサチニングと呼ばれる工程では、突出した鉱物を圧潰し、微細仕上げ用途向けに均一な厚さの製品を作ります。
ロールのフレキシング
- 6 コーティング研磨ロールがベルトやその他の製品に加工される前に、接着剤の連続層を破断するために系統的に屈曲・曲げ加工されます。このフレキシングは必要です。新しく製造されたロールは非常に硬く、そのままでは他の製品に加工しても適切に機能しないからです。フレキシングは単方向または多方向で適用できます。単方向フレキシングは通常、ロールのエッジに対して90度の角度で結合を破断します。ベルトが部品表面の輪郭に正確に追従しなければならない特殊用途では、ベルトの側面に平行な線に沿って単方向フレキシングを適用します。多方向フレキシングは、ベルトの側面に対して45度の角度で結合を破断し、クロスハッチパターンまたは90度と45度の方向の組み合わせで行います。後者は非常に柔軟なベルトを生み出しますが、製品の有用寿命を大幅に短くします。
加工(コンバージョン)
- 7 ロール材を研磨ベルトに加工する工程は、コーティング研磨材のストリップを希望の幅にカットすることから始まります。各ストリップを適切な長さにカットし、端を接合します。一般的なベルトの接合は45度の重ね継ぎです。狭いベルトはより鋭角で、広いベルトはより大きな角度で継ぎます。継ぎ目での厚み変化の重要性と使用時の応力量に応じて、様々な継ぎ手技術を適用できます。継ぎ手準備の一般的な手法にスカイビングがあり、ベルト端から研磨材または裏地の層を除去します。仕上げ用途で継ぎ目の厚みを最小限に抑えるため、両端をスカイビングします。粗目製品は精度がそれほど要求されない用途向けのため、片端のみスカイビングします。他の製品の加工も同様に進行します。例えば、サンディングディスクは適切なサイズのロール材から始まり、機械でセンターホール付きの個々のディスクを打ち抜きます。
品質管理
コーティング研磨製品の品質は、研磨業界の業界団体が定めた様々な政府基準と自主基準によって管理されています。これらの基準は主に安全性と、製品の一貫したグレード分けと識別に関心があります。安全基準は米国国家規格協会(ANSI)出版物B7.7に、粒度と識別基準はANSI出版物B74.18に記載されています。
未来展望
コーティング研磨材は、消費者と製造業の両方にとって信頼性が高く有用なツールであり続けますが、一部製品の用途には変化が予想されます。例えば、不織布研磨製品が改良されより広く認知されるにつれ、一部のコーティング研磨製品に取って代わる可能性があります。鉱物と裏地の継続的な開発により、既存のコーティング研磨製品の性能が向上します。新しいフィルム裏地と超微細研磨鉱物により、高反射・精密仕上げへの新たなアプローチが可能になります。また、設計が改良されより優れたコンピュータ制御が利用可能になるにつれ、コーティング研磨材は自動化装置との併用が増えるでしょう。
製造プロセス
- SAE J1392 グレード 050AL 冷間圧延・コーティング低炭素鋼 – 高機械的性能
- SAE J1392 グレード 050BH 冷間圧延・コーティング低炭素鋼 – プレミアム品質
- SAE J1392 Grade 050BL 冷間圧延・表面処理鋼 - 高品質低炭素鋼板
- SAE J1392 Grade 050CH 冷間圧延・表面処理鋼 - 低炭素高成形性鋼板
- SAE J1392 Grade 050CL 冷間圧延・表面処理鋼 - 低炭素高品質鋼板
- SAE J1392 Grade 050SH 冷間圧延・表面処理鋼 - 高強度低炭素高性能鋼板
- SAE J1392 Grade 050SL 冷間圧延・表面処理鋼 - 信頼の高性能低炭素鋼板
- SAE J1392 040ZL 冷間圧延・めっき鋼板 - 高強度・耐食性
- SAE J1392 045AH 冷間圧延・めっき鋼板 - 精密エンジニアリング用
- SAE J1392 045AL 冷間圧延・めっき鋼板 - 特性と仕様
- SAE J1392 Grade 045BH 冷間圧延・コーティング鋼 - 高強度・高耐久性