



ウール:歴史、生産、そして世界への影響
背景
人類学的研究によれば、ウールの利用は新石器時代にまで遡ります。初期の人類は動物の皮から保護と暖かさを得ており、その耐久性に気づいてウール加工の初歩的な道具と技術を開発しました。紀元前4000年頃にはバビロニア人が粗織りのウール衣料を着用しており、長きにわたるテキスタイル革新の伝統が始まりました。
社会が発展するにつれ、ウールを産出する家畜群を飼育する習慣が一般的になりました。特に羊は豊富で多用途な繊維が得られるため、好ましい供給源となりました。11〜12世紀にはヨーロッパ全域でウール貿易が繁栄:イギリスの羊飼いが飼育技術を極め、フランドルの職人が紡績と織物技術を完成させました。この協力により、イギリス産ウールがネーデルラントへ輸出され、加工済み織物がイギリスへ戻るという活発な輸出経済が成立しました。
イギリスはサプライチェーン全体を掌握する戦略的重要性を認識し、国内生産を奨励する法令を制定しました。裁判官・教授・学生にイギリス産ウールのローブ着用を義務づけ、埋葬用シュラウドも国産繊維で織らせました。18世紀の植民地時代には「黄金の羊毛」を守るため、羊の遺伝資源が植民地へ流出するのを防ぐ厳しい法令まで設けられました。
今日、ウール産業はグローバルな事業です。主要生産国はオーストラリア、アルゼンチン、アメリカ、ニュージーランドで、オーストラリアだけで世界生産量の約25%を占めます。アメリカはウール織物の最大消費国であり、オーストラリア産フリースが国際市場での原料シェア首位です。年間世界生産量は55億ポンド(約250万トン)を超え、植物繊維では綿が支配的ですが、動物繊維の最高峰としての地位を保っています。
原材料
羊が最も一般的な供給源ですが、ラクダ、ヤギ、ウサギからもウールは得られます。科学的にはウールはケラチンタンパク質で、品種により長さは1.5〜15インチ(3.8〜38cm)です。各繊維はキューティクル、コルテックス、そして一部の細いウールにはメデュラ(髄質)という3層構造を持ち、メデュラは空気層を作って保温性を高めます。
キューティクルは重なり合う鱗片状の外層で、繊維同士を絡み合わせ、紡績を容易にします。コルテックスは無数の葉巻型細胞で構成され、天然色ウールではこの細胞内のメラニンが天然の縮れ(クリンプ)を生みます。メデュラは蜂の巣状のネットワークで空気を含み、断熱性を向上させます。
ウールは親水性が高く、吸湿性に優れ、染色しやすい性質があります。破断前まで25〜30%伸びる高い伸度を持ちながら、濡れると縮みやすいです。高い弾力性と天然のクリンプが、ウール織物特有の風合いと耐久性を生んでいます。
設計
選択育種で繊維特性を変えることは可能ですが、ほとんどの設計変更は製造工程で行われます。ウールは天然・合成繊維とブレンドでき、多様な仕上げ加工で性能を調整できます。
主要なフリースタイプには以下があります:
- ラムズウール — 生後8ヶ月未満の仔羊から採れ、柔らかく先細りした繊維が特徴。
- プルドウール — 食肉用として処理された動物から化学的に繊維を抽出したもので、一般に低グレードの布地になる。
- バージンウール — 未加工のウールだが、「バージン」だからといって必ずしも高品質とは限らない。
ウール織物は大きく二つに分類されます:
- ウーレン(紡毛織物) — 短く縮れた繊維で構成され、柔らかく起毛感があり、保温性に優れ、打ち込み本数は少ない。
- ウォーステッド(梳毛織物) — 長く真っ直ぐな繊維で作られ、滑らかで緻密な織り上がり、耐久性が高く上品な仕上がりになる。
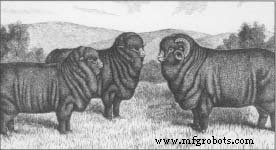 輸入されたA型メリノ種の雌(左)と雄(右)の深いシワが、アメリカの生産者にとって一頭あたりのウール収量増加に寄与しました。
19世紀のウール産業機械化(刈り取りと等級付けを除く)は生産を変革しました。1790〜1890年にかけて、梳毛から織布まで全工程が機械化され、労働力が品質管理と革新に振り向けられるようになりました。
17〜18世紀にはアメリカ産ウールが「ホームスパン」織物を供給し、手織り輸入品に匹敵しました。サウスダウンやスペイン産メリノなどイギリス品種の導入で国内水準が向上し、アメリカは最高級ヨーロッパ織物と競えるようになりました。
メリノ種の密なシワのあるフリースは高収量をもたらし、19世紀初頭に「メリノブーム」を巻き起こしました。1810年にはアメリカ外交官が純血メリノ2万頭の輸入に成功し、バーモント、ペンシルベニア、オハイオなどで産業が急成長しました。
William S. Pretzer
製造工程
羊から完成織物への道のりは、以下の主要段階を経ます:刈り取り、等級付け・選別、洗浄・精練、梳毛、紡績、織布、仕上げ。
刈り取り
- 羊は年1回、通常春に刈り取られます。熟練の刈り取り職人は1日で最大200頭を処理し、1頭あたり6〜18ポンド(2.7〜8.1kg)のフリースを得ます。
- 伝統的な手刈りが依然として一般的ですが、高度なロボットシステムの導入が進んでいます。
等級付けと選別
- 等級付けはフリース全体の品質で分類し、選別は身体部位ごとに繊維を分けます。肩と脇は最上級繊維で衣料用、下肢は粗い繊維で絨毯用などに振り分けられます。
- 高等級ウールが必ずしも最大耐久性を意味しないため、専門家の判断が不可欠です。
洗浄と精練
- 原毛(グリースウール)には砂、汚れ、グリース、乾燥汗(スエント)が含み、総重量の30〜70%を占めます。汚染されたフリースの画像がその程度を示します。
 精練工程では、水、石鹸、ソーダ灰のアルカリ浴でこれら不純物を除去します。副産物のラノリンは家庭用製品向けに回収されます。
梳毛
- 梳毛で繊維を整えスライバー(綿条)にし、残留汚れを除去します。ウォーステッド糸用にはさらにギリングとコーミングで長繊維を平行化し、ドローイングでスライバーを精練します。
- ウーレン糸用の繊維はこれらの追加工程を経ず、直接紡績へ進みます。
紡績
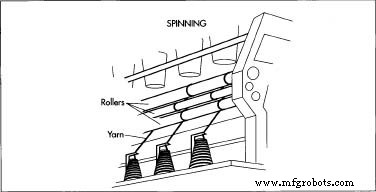
- 繊維を撚り合わせて糸にします。ウーレン糸は一般にミュール紡績機、ウォーステッド糸はさまざまな紡績機で生産されます。完成糸はボビン、コーン、ドラムに巻き取られます。
織布
- 主に二つの織り方が用いられます:平織りはウーレン織物向けで柔らかな起毛面を生み、綾織りはウォーステッド向けで緊密で滑らかな仕上がりになります。どちらも繊維の完全性を保ちつつ、目指す織物特性を実現します。
仕上げ
- 織布後の処理には、縮絨(水浸で繊維を絡ませる)、クラブビング(インターロックの固定)、ディケーティング(防縮)、染色があります。染色は梳毛前または織布後、目的に応じて行われます。
副産物
効率的な廃棄物管理は収益性の鍵です。ウール産業の副産物は4クラスに分類されます:
- ノイル — コーミングで分離される短繊維。高品質で、高級製品に再利用されることが多い。
- ソフトウェイスト — 紡績・梳毛で発生する落下繊維。通常は工程に戻される。
- ハードウェイスト — 紡績、撚糸、巻き取り、整経で発生。再処理に手間がかかり、低価値とされる。
- フィニッシングウェイスト — 端切れ、短端、試織、不良品など多岐にわたり、丁寧な選別が必要で最も低グレードの廃棄物。
品質管理
品質保証は目視検査、触診、精密測定に依拠します。ほつれ糸はバーリングアイロンで除去し、節は隠し、微細な欠点は仕上げ前に修正されます。
1941年、米国議会はウール製品表示法を制定し、生産者と消費者を未表示の混入から守りました。この法律は、内装材以外のすべてのウール製品に素材構成と混率を表示するラベルを義務づけ、業界用語を標準化しました。主な定義は以下の通りです:
- ウール — 新しい繊維、または切れ端・切れ糸から回収された再生繊維。
- リポゼストウール — 新しい織物・フェルトから回収された繊維。
- リユーズドウール — 古着・ボロから得られた繊維。
将来展望
ウールの地位は、暖かさ、耐久性、価値という永続的な属性によって支えられています。これらの資質に匹敵する画期的なイノベーションが現れない限り、ウールはテキスタイル産業の基幹素材であり続けるでしょう。
製造プロセス
- VMCマシニングとは? 立形マシニングセンタのエキスパート解説
- アルミニウムレーザーマーキング専門ガイド:精度、耐久性、産業用途
- MIG溶接 vs TIG溶接:プロジェクトに最適なアーク溶接技術の選び方
- レーザーマーキング総合ガイド:種類、メリット、用途
- 大量生産スイス式マシニングの重要考慮事項
- CNC試作ガイド:精度、速度、コスト効率の良い生産
- エキスパートシャフト製造:精密プロセスとカスタムソリューション
- 電解研磨 vs パッシベーション:ステンレス鋼仕上げの正しい選択
- ステンレス鋼パッシベーション:耐食性と性能の向上
- ウール:歴史、生産、そして世界への影響
- Electric Sheep RoboticsがDexter発表、既存商業用芝刈り機を自律型に変換