



精密加工のための高度なクーラントろ過:性能と寿命を向上
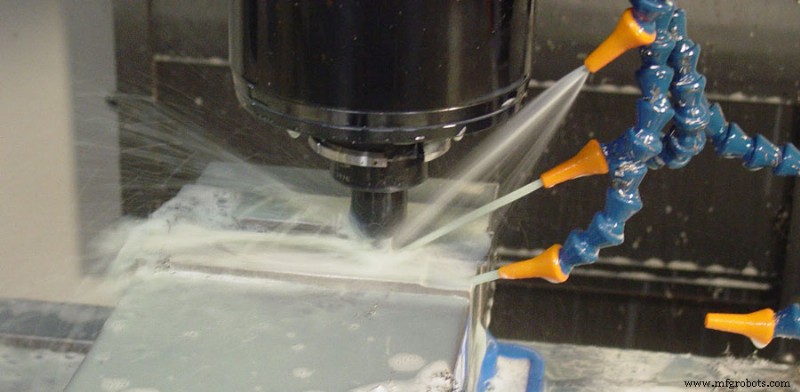
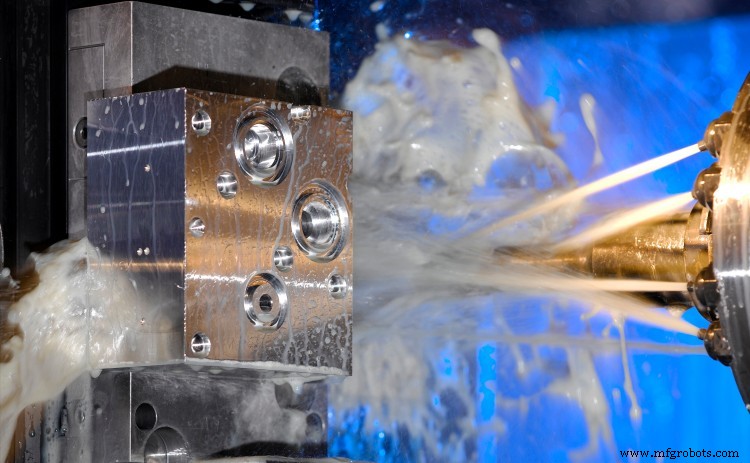
機械製造プロセスにおいて、精密加工には精密研削、研磨、超仕上げ、研削、ホーニング、精密ボーリングとリーミングが含まれます。これらの加工の途中で冷却潤滑剤が使用されます。使用中のクーラントの固有特性を維持することに注意を払うことは非常に重要であり、これはろ過にかかっています。
ろ過精度の決定
クーラントのろ過精度は、一般的にろ過液中の残留切りくずの粒子サイズまたは量によって測定されます。測定方法は、液槽底部に堆積した切りくずをろ紙に移し(または一定量の清浄液をろ紙でろ過);乾燥後、顕微鏡で切りくずの粒子サイズを観察します。最大5粒子の平均値を取り、拡大写真を撮って保存するのが最適です。また、PPM(parts per million)法やMPL(mg/L)法などの簡易法も一般的です。つまり、清浄液中に残留する固体粒子の重量と液体の重量の比、または両者の体積比です。
MPL測定法は、ろ過液1リットルを取り、ろ紙でろ過し、ろ紙上に残った切りくずを乾燥後秤量します(mg)。切りくずの重量が50mgならMPLは50となり、パーセンテージで表すこともできます。
PPM測定法は、ろ過清浄液を長いストレートガラス管に入れ、沈殿させ、切りくずの堆積高さと液面の高さを測定して両者の比を求めます。切りくずの高さが0.5cm、液面が50cmなら、0.5/50=1%(体積比)。つまり液中の切りくず含有量は10000PPMとなります(原文の計算に誤りあり、正しくは10000PPM)。
一般的に使用されるろ過方法
1. 精密加工用クーラントの特徴
(1) 研削、ホーニング、研磨、超仕上げの切りくずは極微細な粒子で、通常クーラント中に浮遊しています。ワークが鋳鉄材料の場合、切りくずがグラファイトと結合しクーラントが黒色液体になりますが、一般的なろ過処理で清浄に澄ませることができます。
(2) 鋳造加工のクーラント切りくずは微細で均一で、グラファイトを含みます。有機油が混入すると浮遊物が発生したり、グラファイト鉄粉スラリーを形成してフィルターを詰まらせやすくなります。
(3) 鉄系金属加工のクーラント。切りくずはより微細、または大きな帯状の場合もあります。
(4) 非鉄金属加工では、切りくずは一般的に大きな帯状で、より微細な粉末も混在します。
2. 一般的なろ過方法
フィルターの選択は、通常、冷却潤滑剤中に要求される切りくず粒子サイズと、単位時間あたりに要求されるろ過浄化量によって決定されます。以下にいくつかの一般的なろ過方法の特徴を説明します。
(1) 沈殿法
沈殿槽または沈殿タンクを使用し、より広い面積と長い沈殿時間を必要とするため、容器は一般的に長方形で中央に複数の沈殿槽を設けます。容器は深すぎない方がよく、そうでないと切りくずが槽底まで沈降しにくくなります。クーラント戻り管は容器の一端に配置し液面中央まで延ばし、ポンプは反対側の清浄液槽に配置します。沈殿ろ過は最もシンプルで粗いろ過方法で、ほとんどの荒加工に適しています。
(2) 磁気分離法
高エネルギー円形永久磁石または磁気ローラーを数個、クーラント戻りの狭い領域に向け、回転させ続けて流体中の強磁性粒子を捕捉します。砂粒子など一部の非磁性粒子も一緒に取り除き、スクレーパーからスラッジスラリーとして排出します。分離可能粒子サイズは80〜100μmで、加工中の強磁性スラッジを含むクーラントのろ過に適しています。
(3) 渦流分離法
渦形成面と円錐形ガイドヘッドを持つフィルターです。使用済みクーラントをポンプ圧力でフィルターヘッドの接線方向に送り込みます。圧力で発生する遠心力により渦流が生成され、汚れ粒子を液体から分離し、切りくずを円錐管壁に沿って底部へ沈降させ、清浄液が管中央からオーバーフローして清浄液槽へ、約1〜3%の液体が底部の小穴から切りくずとともに流出します。したがって、フィルター装置を合理的に配置することでより良い結果が得られます。この方法では、ろ過後のスラッジ液を沈殿させて一部の液体を回収でき、同時に汚液と清浄液槽が分離されて混ざりません。
このフィルターのろ過精度は20〜40μmで、一般的な仕上げ加工に適していますが、鋳鉄中のグラファイト、アルミニウム切りくず、研削加工で発生する長い帯状や比重の軽いふわふわした切りくず・スラッジのろ過には適しておらず、ろ過効果に影響しスラッジ排出穴を詰まらせます。
(4) 遠心分離法
作動クーラントが高速回転ドラムに戻ります。遠心力により液中の重い粒子がドラム外壁に付着し、清浄液が上部からオーバーフローします。ろ過精度は10〜20μmです。問題はドラム壁のスラッジ清掃ですが、海外には自動スラッジ排出機もあります。システム容量は小さく、ろ過能力は20〜90L/minで、精密加工クーラントの小流量ろ過に適しています。
(5) チェーンプレート搬送沈殿槽
作動後クーラントが沈殿槽に戻ります。槽はいくつかの仕切りで複数の沈殿槽に分かれていますが、沈殿槽の底部は連結されています。チェーンがチェーンプレートを槽底を通って駆動し、底面の堆積物をチップボックスへ掻き取り、沈殿槽清掃の問題をより良く解決し、一般的な研削や加工に適しています。
ろ過技術の発展
加工技術の継続的な進歩により、精密加工クーラントのろ過効果に対する理解も深まっています。切削クーラントのろ過は切りくずを除去するだけでなく、液中に残留する切りくずが所定の工程要件を満たすようにする必要があります。さらに、液面の油膜や浮遊物を除去し、加工領域からクーラントが持ち去る熱を放散し、クーラントを清浄・透明・室温に保つ必要があります。したがって、クーラントのろ過技術も発展してきました。例えば、ペーパーベルトフィルターが海外で広く使用されています。
1. 重力式ペーパーベルトフィルター
紙をろ過媒体として使用するのが特徴です。紙は無機繊維で作られ、不織布とも呼ばれ、その気孔でクーラントをろ過します。幅広い適用性が特徴で、ろ過材料による制限がありません。要求されるろ過精度に応じて異なる密度のフィルターペーパーを選択でき、より高いろ過精度を容易に達成できます。
このフィルターはクーラントに対してより良い放熱、切りくず除去、吸油効果があり、中小流量クーラントろ過のさまざまな精密加工に適しています。流量仕様は25、50、75、100、150、200L/minで、ろ過精度はフィルターペーパーの密度に依存します。フィルターペーパー選択時、フィルター幅に応じた不織布仕様の選択に加え、工程が要求するろ過精度に応じて不織布の密度(g/m²)も選択する必要があります。
2. 負圧式ペーパーベルトフィルター
負圧ペーパーベルトろ過の作動原理は、ろ過対象クーラントを汚液入口からフィルターボックスに注入することです。フィルターボックスの底部はろ過媒体と不織布フィルターペーパーで覆われ、ステンレス網で支持され、チェーン駆動のコンベアスクレーパーがフィルターペーパー上に載り、フィルターペーパーとともに移動できます。
このフィルターは真空ポンプを必要とせず自然に負圧を形成します。重力式フィルターと比較して、ろ過能力とろ過精度が向上しており、現在より高度なろ過方法です。
3. 多段階ろ過システム
クーラントのろ過効率とろ過精度を向上させるため、一回のろ過で両目標を達成するのは困難なことが多いため、粗ろ過と精ろ過をクーラントろ過システムで組み合わせて使用することがよくあります。つまり、まず粗ろ過でクーラント中の大量のスラッジを除去し、次に精ろ過で要求されるろ過精度を達成し、さらにクーラント中の浮遊物や油膜を除去する補助設備を使用することもあります。多段階ろ過システムは、2つまたは3つのフィルターを直列に使用して粗ろ過と精ろ過を行います。例えば、渦流分離→ペーパーベルトろ過、チェーンプレート→沈殿槽→ペーパーベルトろ過、磁気分離→ペーパーベルトろ過→沈殿箱などです。このタイプのフィルター装置は現在の精密加工装置で広く使用されています。
製造プロセス