



横切削旋削と縦切削旋削:主な違いを解説
CNC旋盤は最も広く使用されているCNC工作機械の一つです。主にシャフト部品、ディスク部品の内外円筒面、任意の錐角を持つ内外円錐面、複雑な回転内外曲面、円筒・円錐ネジなどの切削加工に使用され、対称的な回転部品の加工に適しています。
最も一般的な旋削輪郭であっても、異なるプロセスが存在します。一部のCNCシステムでは、これらのプロセスオプションは「横切削旋削」「縦切削旋削(別名『往復旋削』)」「溝切削」に分類されます。以下でこれらを詳しく理解しましょう。
1. 横切削旋削
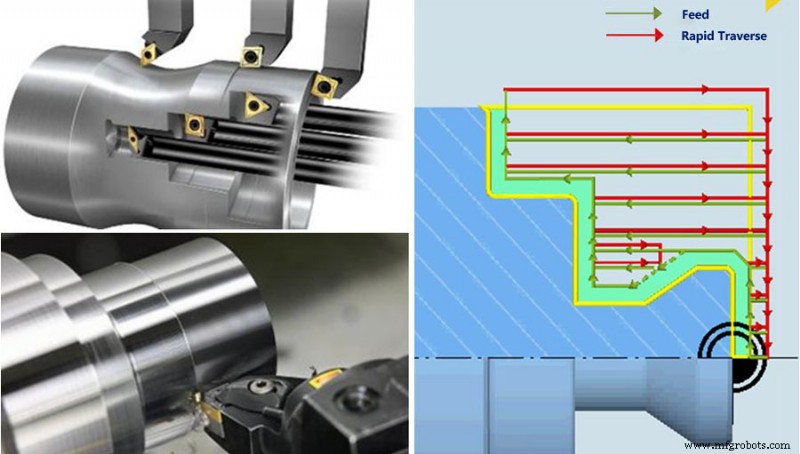
横切削旋削の特徴:
- 横切削旋削では、旋削工具の移動方向が工作物の回転軸と平行です。
- メインスピンドルの場合、工具の移動方向は右から左です。サブスピンドルを装備している場合、工具の移動方向は左から右になります。
- 横切削旋削は外径加工と内径加工に使用できます。ただし、内径加工時には事前に底穴を穴あけする必要があります。
- 外径加工に加えて、端面加工も可能です。
2. 縦切削旋削、溝切削、切断
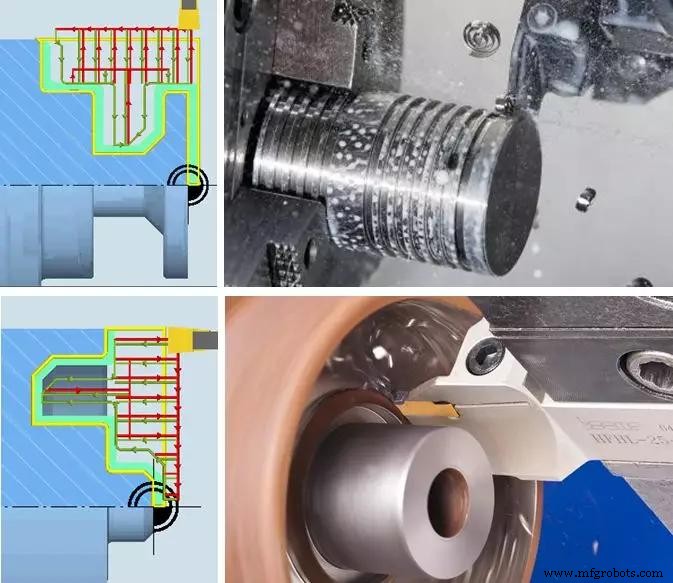
側面および端面の縦切削旋削特性(別名『往復切削』):
- 工作物の側面で縦切削旋削を行う場合、突切り工具の送り方向は工作物の回転軸に垂直です。
- 工作物の端面で縦切削旋削を行う場合、突切り工具の送り方向は工作物軸と平行です。
- 突切り工具には3つの切れ刃があり、材料除去プロセスがラジアルおよびアキシアル方向で可能な限り中断されません(高速移動ストロークが最小化されるため)。
- ブレードの形状と溝切り工具・突切り工具のブレード形状は異なります。
側面および端面の溝切削特徴:
- 溝切削では、横送り方向にのみ切り込みます。
- 側面溝切削の加工プロセスは、回転軸の方向に垂直です。
- 端面溝切削の加工プロセスは、回転軸の方向に平行です。
- 溝切り工具は、工具軸に垂直に加わる力のみに耐えることができます。
- 溝切削プロセスは主に溝の加工に使用されます。通常(絶対ではありませんが)加工する溝の幅は溝切り工具と同じです。
3. まとめ
横切削旋削:
+ 大きな横送りが可能、つまり大きなチップ断面積
+ 荒加工時に高い送り速度を実現可能
+ 完璧なチップ排出効果
- 限られた工具ではすべての輪郭を横切削で加工できず、加工中により多くの工具交換が必要になる場合がある
縦切削旋削:
+ 空切削ストロークを回避
+ 工具交換操作を削減
+ 用途における高い柔軟性
- 工具の制約により、すべての輪郭を加工できるわけではない
- チップ排出効果が理想的でない場合がある(チップが詰まる可能性)
どちらのプロセスを使用すべきか?
縦切削旋削は一般的に、深い溝や90°コーナー構造を持つ部品の加工に使用されます。これらの構造の加工はこのプロセスでのみ可能です。
横切削旋削は一般的に、アーク遷移を持つ流線型の輪郭構造に使用されます。
製造プロセス