



はんだ付け(ソルダリング)マスターガイド:種類、技術、ステップバイステップ手順
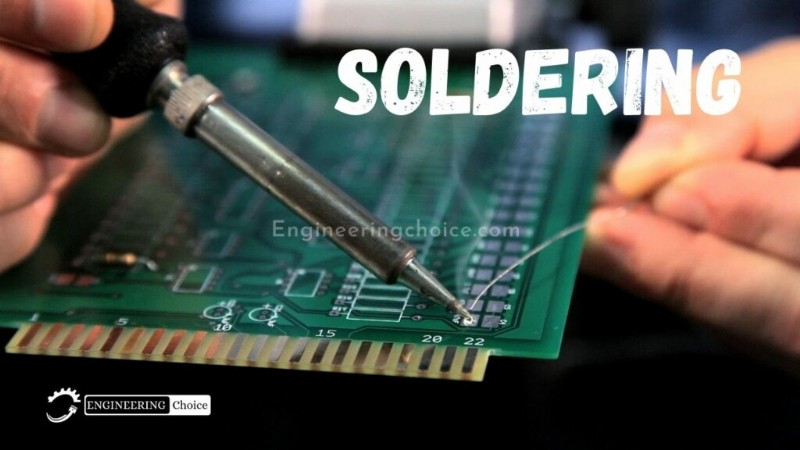
基板を搭載した電子機器を分解すれば、部品がはんだ付け技術で取り付けられているのがわかります。はんだ付けは、接続部にはんだを溶かして流し込み、2つ以上の電子部品を接合するプロセスです。永久的な接続を作れますが、はんだ吸い取り器(デソルダリングツール)で元に戻すことも可能です。
本記事では、はんだ付けについてすべて学びます。それは何か? 用途は? プロセスはどう進行するか?
はんだ付け(ソルダリング)とは
はんだ付けは、はんだを溶かして異なる種類の金属を接合するプロセスです。はんだは金属合金で、通常スズと鉛で構成され、熱したこてで溶かします。こては600°F(約316℃)以上に加熱され、冷却時に強力な電気的接合を形成します。
溶接とは異なり、はんだ付けではワーク材料(母材)を溶かしません。ろう付け(ブレージング)も母材を溶かしませんが、充填金属の融点ははんだ付けより高くなります。歴史的にほぼすべてのはんだが鉛を含んでいましたが、環境と健康への懸念から、電子機器と配管用途では鉛フリー合金の使用が増えています。
はんだ(ソルダー)とは
はんだは、金属ワークピース間に永久的な接合を作るための融解性金属合金です。はんだを溶かして部品に付着させ、冷却後に接続します。これは接合される部品より低い融点を持つ合金である必要があります。
はんだは、時間経過とともに接合部を劣化させる酸化と腐食に耐性がある必要があります。電気接続用はんだには、好ましい電気的特性も求められます。
軟はんだの典型的な融点範囲は90〜450℃(190〜840°F;360〜720K)で、電子機器、配管、板金加工で一般的に使用されます。180〜190℃(360〜370°F;450〜460K)で溶ける合金が最も一般的です。450℃(840°F;720K)以上の融点を持つ合金を使用するはんだ付けは「硬はんだ付け」「銀はんだ付け」または「ろう付け」と呼ばれます。
特定の比率では、一部の合金は共晶組成となり、つまりそれら成分の混合物として可能な最低融点を持ち、凝固点と一致します。非共晶合金は明確に異なる固相線と液相線温度を持ち、明確な液体と固体の転移を示します。
非共晶混合物は、十分高温に近づくと、低融点相の溶融マトリックス中に固体粒子のペースト状態として存在することが多いです。電気作業では、この「ペースト状態」で完全固化前に接合部が動かされると、不良電気接続になる可能性があります。共晶はんだを使用するとこの問題を軽減できます。
非共晶はんだのペースト状態は配管で活用でき、冷却中にはんだを成形可能で、例えばパイプの水密接合確保に役立ち、いわゆる「ワイプドジョイント」を生み出します。
電気・電子作業用には、手はんだ付け用(手動はんだ付けはこてまたははんだゴテで実施)にさまざまな線径のワイヤーはんだが入手可能で、芯にフラックスを含むタイプもあります。
常温ペースト、ワーク形状に合わせたプレフォーム箔(機械化量産に適する)、アイロンが使えない/入手できない現場修理用に炎で溶かせる小型「タブ」タイプもあります。
はんだ付けの仕組み
温度制御装置に接続されたこての熱ではんだを溶かします。融点付近の約600°F(約316℃)まで加熱し、溶融後冷却してはんだ接合部を形成します。
強力な電気接続の形成に加え、はんだはデソルダリングツールで除去可能です。
はんだは強力な永久接続を作る金属合金で、プリント基板の銅接合や銅管継手などに使用。鉛入りと鉛フリーの2タイプ、線径0.032〜0.062インチ(約0.8〜1.6mm)の範囲で入手可能。はんだ芯にはフラックスがあり、機械的特性を強化・改善する材料です。
使用される金属
はんだ付け用充填金属は従来鉛ベース(鉛はんだ)でした。規制により鉛入りはんだが鉛フリーはんだに置き換えられつつあり、アンチモン、ビスマス、黄銅、銅、インジウム、スズ、銀などで構成されます。
はんだ付けに使用できるフラックス
接合点に油、汚れ、酸化皮膜などの不純物がある場合があります。フラックスは酸化防止と金属表面の乾式洗浄効果があります。使用されるフラックスはロジンフラックスで、機械的強度と電気接点の電気的接触を助けます。場合によってはウェッティング剤を塗布して表面張力を低減することも可能です。
はんだの主な3分類
簡潔に言えば、はんだには3種類あります。鉛フリー、鉛ベース、フラックス芯入り。鉛ベースはんだが最も信頼性が高く、医療用電子機器や航空宇宙など重要用途で好まれます。
市場には多くのはんだがあり、適切な選択が難しい場合があります。幸い、検索を絞り込むための3つの主要カテゴリーしかありません。
- 鉛ベースはんだはエレクトロニクス革命の立役者。最も一般的な配合は60/40(スズ/鉛)で融点約180〜190℃。俗に軟はんだと呼ばれる。スズは低融点のため選ばれ、鉛はスズヒゲの成長抑制に使用。スズ濃度が高いほど引張強度とせん断強度が向上。
- 鉛フリーはんだはEUが消費者電子機器の鉛使用制限を開始した際に開発が始まった。米国では鉛フリーはんだ使用でメーカーが税制優遇を受けられる。スズヒゲは新しいアニーリング技術、ニッケル等添加剤の組み込み、コンフォーマルコーティング使用で緩和可能。鉛フリーはんだは一般に従来はんだより融点が高い。
- フラックス芯入りはんだは「ワイヤースプール」として還元剤を芯に含んで販売される。はんだ付け中にフラックスが放出され、接触点の金属酸化を還元(酸化逆転)し、よりクリーンな電気接続を実現。はんだのウェッティング特性も改善。電子用途ではフラックスは通常ロジン。酸性芯は金属修理と配管用で、電子機器には使用不可。
はんだ付け手順(ステップバイステップ)
はんだ付けは、2つ以上の電子部品を接合するため、接続部にはんだを溶かして流し込むプロセスです。はんだは金属合金で、冷却時に部品間に強力な電気的接合を形成します。永久接続を作れますが、デソルダリングツールで元に戠すことも可能です。
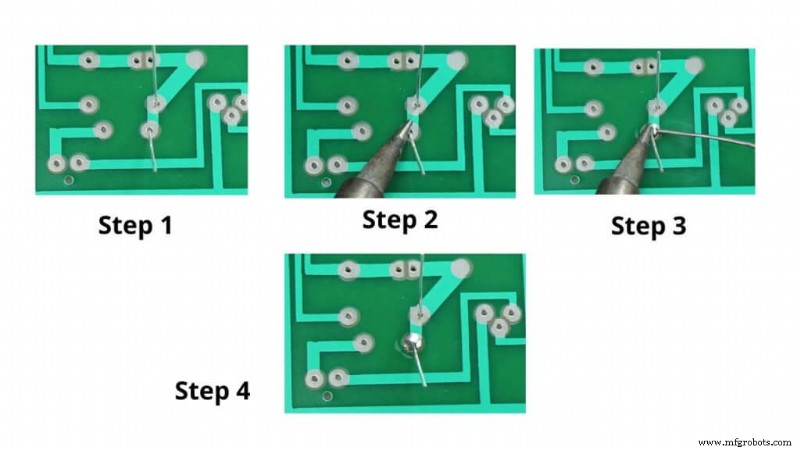
はんだ付け方法をわかりやすく説明するため、実例で実演します。ここではLEDを基板にはんだ付けします。
ステップ1:部品の取り付け
まず、LEDのリード線を基板の穴に通します。基板を裏返し、リード線を45度角で外側に曲げます。これにより部品が銅パッドとより良い接合を形成し、はんだ付け中に脱落するのを防ぎます。
ステップ2:接合部の加熱
こての電源を入れ、温度調節機能があれば400℃に設定。この時点で、こて先を銅パッドと抵抗リードの両方に同時に触れさせます。パッドとリードを加熱するため、3〜4秒間こてを固定します。
ステップ3:はんだの供給
銅パッドとリードの上にこて先を置いたまま、接合部にはんだを触れさせます。重要: はんだをこて先に直接触れさせないでください。接合部が十分熱くなり、触れた瞬間にはんだが溶ける状態にする必要があります。接合部が冷たすぎると不良接続になります。
ステップ4:リード線のカット
こてを外し、はんだが自然冷却するのを待ちます。はんだに息を吹きかけないでください。不良接合の原因になります。冷却後、リード線の余分な部分をカットします。
適切なはんだ接合部は滑らかで光沢があり、火山または円錐形をしています。接合部全体を覆う十分なはんだが必要ですが、多すぎてボール状になったり、隣のリードや接合部に流れたりしないよう注意してください。
電線のはんだ付け方法
電線同士をはんだ付けする方法を紹介します。このプロセスではヘルピングハンズ(補助具)やクランプ装置の使用を推奨します。
まず、はんだ付けする両電線の端部から絶縁被覆を剥きます。撚り線の場合、指で撚り線をまとめます。こてが完全に加熱されたら、先端を片方の電線端に触れさせ、3〜4秒間保持します。
こてを固定したまま、電線にはんだを触れさせ完全にコーティングします。もう片方の電線も同様に行います。2本の予備はんだ済み電線を重ね、両方にこて先を触れさせます。このプロセスではんだ溶融し、両電線に均一にコーティングされます。
こてを外し、数秒待ってはんだ接合部が冷却・硬化するのを待ちます。熱収縮チューブで接続部を覆います。
デソルダリング(はんだ除去)とは
電子工作では、デソルダリングはトラブルシューティング、修理、交換、部品回収のため、基板からはんだと部品を除去することです。
デソルダリングは、はんだを溶かして2材料間の接合を除去するプロセスです。電子工作では、トラブルシューティング、修理、交換、回収のためPCBから電気部品を除去することを指します。この目的で最も一般的に使用されます。
簡単に言えば、デソルダリングははんだ付けの完全な逆プロセスです。はんだ付けで行ったすべてを元に戻します。はんだ付けと同様、デソルダリングも複雑なプロセスで一定の熟練度が必要。類似の手順を踏み、はんだ付けと同様に厳格な安全対策を遵守する必要があります。
デソルダリングの方法
デソルダリングには複数の方法があり、それぞれ異なる工具と熟練度を必要とします。以下に包括的な方法リストを示します。
1. はんだごてを使用する方法
はんだごては部品デソルダリングの最もシンプルで簡単な方法。はんだごてとペンチ(ラジオペンチ)以外の工具は不要。
手順:
- はんだごてではんだを加熱し、溶かし始める
- こて先でピンを軽く押し、はんだを接合部から離す
- ペンチで部品を引き抜き、ピンホールから取り外す
- 部品を引く際、本体ではなく先端に圧力をかける。そうしないと部品が破損する可能性あり
穴からはんだを除去したい場合、安全ピンを穴に差し込みます。これで吸い取れて容易に除去できます。
メリット: はんだごてのみで実行可能、デソルダリングした部品を再利用可能
デメリット: 長時間こてを当てると基板を損傷する恐れ
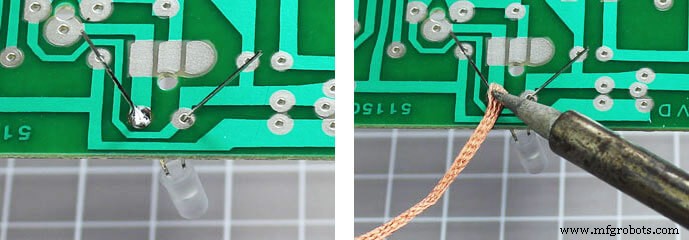
2. はんだ吸い取り線(デソルダリングウィック/ブレイド)を使用する方法
はんだ付け後に不要なはんだを除去する方法。銅線を編み込んで作られ、デソルダリングブレイドとも呼ばれます。
銅線が使用されるのは熱伝導性が良いため。はんだが熱に引き寄せられるため、銅コイルが金属表面からはんだを吸い取ります。
一部のはんだ吸い取り線にはフラックスが含まれ、はんだ除去を容易にします。フラックスなしの場合、先端をフラックスに浸して除去速度を向上できます。
手順:
- 数インチの銅線を編み込みブレイドを作る
- 銅ブレイド先端をフラックスに浸す
- デソルダリングしたい接合部にブレイドの一部を置く
- 熱したこて先をブレイド先端と目的のピンに当てる
- 数秒待ち、はんだが溶けてブレイドに吸い取られるのを待つ
- ブレイドを取り、はんだが付いた部分を切り取る
- 不要なはんだがすべて除去されるまで繰り返す
ブレイド取り扱い時は手で触れないよう注意(非常に熱くなる)。ペンチで保持・位置決めしてください。
メリット: 安価・シンプル・簡単、平面からのはんだ除去に最適、除去したいはんだ量に合わせてブレイドサイズ調整可能、部品再利用可能
デメリット: ブレイドは再利用不可(はんだが付いた部分を切断必要)、高温で接合部への位置決めが困難、ピンホールからのはんだ除去には不向き
3. はんだ吸い取り器(デソルダリングポンプ)を使用する方法
デソルダリングポンプで吸引除去する方法。小型高圧真空ポンプです。ポンプで吸う前に、はんだを加熱・溶融させる必要があります。
手順:
- はんだごてではんだを加熱し溶かす
- デソルダリングポンプのバルブを絞る/プランジャーを押し下げ、溶融はんだに当てる
- バルブを離してはんだを吸引
- リリースボタン付きタイプならバルブを絞り続ける必要なし
- デソルダリングした部品を取り外す
- 余分なはんだが除去されるまで繰り返す
はんだごて一体型のデソルダリングポンプもあり、別途こてを用意不要。ポンプ内のはんだはバルブの繰り返し操作で排出可能。
メリット: 操作機構が多様で使いやすい、ピンホールからのはんだ除去と小型部品デソルダリングに最適、部品再利用可能
デメリット: 大半のデソルダリングポンプは大型で、狭いスペースへのアクセスが困難
4. ヒートガンを使用する方法
ヒートガンははんだごてと同様にはんだを加熱し、部品を取り外せます。ホットエアステーションも代用可能。非常に効果的ですが高価です。
手順:
- ヒートガンをオンにする
- スタンドやペンチで基板をしっかり固定
- ヒートガン先端をはんだに当て、溶かす
- ペンチで部品を取り外す
ヒートガン使用時、基板に長時間当てすぎないよう注意。そうしないと基板が溶けたり損傷したりします。
メリット: 数秒でデソルダリング・部品取り外し可能、部品再利用可能
デメリット: 急速加熱で部品が多くの場合破損し再利用不可に。基板損傷もあり得る。不注意なら自身も負傷リスク。
よくある質問(FAQ)
はんだ付けとは?
異種金属を接合するため、はんだを溶かす接合プロセス。はんだは通常スズと鉛の合金で、熱したこてで溶かす。こてを600°F以上に加熱し、冷却時に強力な電気的接合形成。
はんだとは?
金属ワークピース間に永久接合を作る融解性金属合金。冷却後に付着・接続するため溶かす。接合部品より低融点の合金が必要。酸化・腐食耐性、電気的特性も必要。
はんだの種類は?
大きく分けて3種類:鉛フリー、鉛ベース、フラックス芯入り。鉛ベースはんだが最も信頼性高く、医療電子機器や航空宇宙等重要用途で推奨。
はんだ付けは溶接?
板金用語では混同されがちだが、プロセスとサブ技術は異なる。主な違いは「溶融」。はんだ付けでは接合金属を加熱するが溶かさない。
はんだ付け方法とは?
金属部品を接合し機械的/電気的接合を形成するプロセス。通常低融点金属合金(はんだ)を溶かして接合部品に塗布、固化時に接合形成。
はんだ付けに必要なものは?
- プリヒーター
- ヘルピングハンズ
- 耐熱マット
- 拡大鏡
- 煙吸収器
- はんだテープ
- ピンセットセット
- こて先クリーナー(真鍮ウール)
はんだ付けの2種類とは?(原文では3種類)
段階的に高温・高強度接合となる3形態:
- 軟はんだ付け:元来スズ-鉛合金を充填金属とする
- 銀はんだ付け:銀含有合金使用
- ろう付け:黄銅合金を充填金属とする
はんだ付けが違法になる?
鉛フリーでないはんだ/フラックスを商業流通させる場合、「人飲用水供給配管の設置/修理に使用することは違法」との明示ラベルが必要。
ステップバイステップはんだ付け手順は?
ウェーブはんだ付けプロセスの5重要ステップ:1.はんだ溶融、2.部品洗浄、3.基板配置、4.はんだ塗布、5.洗浄。
はんだの3種類は?
要約:鉛ベース、鉛フリー、フラックス芯入りの3主分類。
はんだの成分は?
一般にはんだ合金はスズ、鉛、カドミウム、亜鉛、インジウムベース。多様な物理形態で入手可能。インゴットはディップ/ウェーブはんだ付け用大型槽の補充用。
フラックスは必須?
フラックスなしでもはんだ付け可能。酸化皮膜分解に役立つが必須ではない。現在市販のはんだがロジン芯入りで、フラックスの役割を果たすことが多い。
安全にはんだ付けするには?
- こて先(発熱体)に触れない
- 加熱する電線はピンセット/クランプで保持
- クリーニングスポンジを湿らせておく
- 使用しない時は必ずこてスタンドに戻す。作業台に直接置かない
- 使用しない時は電源オフ・プラグ抜き
最も強いはんだは?
60-40はんだ(スズ60%、鉛40%)が最も高価だが最強接合で、低融点のため最も扱いやすい。安価な40-60はんだは扱いにくい。50-50はコストと扱いやすさの妥協点。
なぜスズがはんだから使用される?
スズ/鉛混合で、接合される2金属より低融点のはんだが得られる。溶接では同種ベースメタルで2部品を接合。
なぜフラックスをはんだ付けで使う?
金属はんだ付けでフラックスは三重の役割:接合面の酸化金属除去、空気遮断で再酸化防止、液体はんだのウェッティング特性改善によるアマルガム促進。
はんだは溶接と同等の強さ?
溶融はんだが固化して接合形成。溶接やろう付けほど強くない。機械的接合ではないため。不適切なはんだ付けなら電気伝導も不良。
木材にはんだ付けできる?
適切なフラックスなら多くの表面仕上げではんだ付け可能。銅、銀、金など金属接合にはんだが使われるが、木材表面にも正しいフラックスではんだ付け可能。
はんだが付かないものは?
汚れた/酸化した金属表面には付かない。スチールウール、ヤスリ、エメリークロス等で清掃。徹底的清掃が重要。ワイヤーはナイフ背や平らな金属で剥離清掃。
電気配線のはんだ付けはOK?
規則110.14により、ルール準拠ならはんだ付け電気接続はNECコード違反ではない。地域管轄により異なるが、既存工事なら多くの場合グランファーザー条項適用、火災危険と判断されない限り有効。
230Vにはんだ付けできる?
故障条件下でははんだが容易に溶融。グレードにより180/220℃付近で流動、120℃以下でも可塑状態になり得る。
はんだの4種類は?(原文では3主分類+銀合金)
3主分類:鉛フリー、鉛ベース、フラックス芯入り。他に銀合金はんだ。組成ベースの分類。形態、芯タイプ、用途別でも分類可能。
はんだの融点は?
軟はんだ典型的融点範囲90〜450℃(190〜840°F;360〜720K)、電子・配管・板金で一般的。180〜190℃(360〜370°F;450〜460K)融解合金が最も一般的。
何がはんだ付け可能?
金、銀、銅、黄銅、鉄等のはんだ付け可能金属。充填材(はんだ)が溶融、固化時に金属部品と結合し接合。ろう付けや溶接ほど強くない。
はんだ付けのメリットは?
- 低電力で実施可能
- 低プロセス温度
- 接合部に熱歪み・残留応力なし
- 熱による微細組織変化なし
- 自動化容易
- 異種材料接合可能
- 接合可能材料の幅広さ
- 薄肉部品接合可能
フラックスがない場合の代用は?
ワセリン(ペトロラタム)が市販フラックスの最良代替。ワックスとミネラルウォーター成分が抗酸化作用を持つため、はんだ付けフラックスとして容易に使用可能。
接着剤ではんだの代用は可能?
はんだ付けの良い代替は存在しない。 電気伝導性を持ち、はんだ並みに保持できる接着剤はない。
製造プロセス
- 鋳造ゲートシステム設計の完全ガイド:種類、設計原則、ベストプラクティス
- 研磨(ポリッシング)完全解説:種類・特徴・メリット・デメリット
- エンジニアリング公差、種類、はめあい:包括的ガイド
- レーザービーム加工(LBM)完全解説:種類、原理、構成、用途、メリット・デメリット
- 6G徹底解説:超高速接続を実現する次世代通信技術の全貌
- 3Dプリンティング完全ガイド:種類、プロセス、仕組み、材料、活用事例
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- はんだ付け(ソルダリング)完全ガイド:種類・技術・ステップバイステップ手順
- 銅ブレージング完全解説:強力で信頼性の高い接続のための技術とヒント
- 在庫会計の理解:手法、種類、ビジネスへの影響
- CNCレーザー切断の解説:プロセス、種類、主なメリット