



抵抗溶接の種類、プロセス、メリットを解説
抵抗溶接とは?
抵抗溶接は、接合する金属領域に圧力を加え、一定時間電流を流すことで金属を接合する方法です。抵抗溶接の主な利点は、接合を作るために他の材料を必要としないため、このプロセスが極めてコスト効率に優れていることです。
抵抗溶接にはいくつかの異なる形式があります(スポット・シーム、プロジェクション、フラッシュ、アップセット溶接など)。これらは主に、圧力を加え電流を伝導するために使用される溶接電極の種類と形状によって異なります。
電極は通常、優れた導電性のため銅基合金で製造され、電極内部の空洞と抵抗溶接機の他の導電ツーリングを流れる水で冷却されます。
抵抗溶接機は、自動車、航空宇宙、産業用途の幅広い範囲で設計・製造されています。自動化により、これらの機械の動作は高度に制御・反復可能で、製造業者が生産要員を容易に確保できます。
抵抗溶接の仕組み
抵抗溶接は一般的に、2枚の平らな金属ワークピースを接合するために使用されます。溶接電極を通じて電流が金属板(または接合されるワークピース)に供給され、電極がワークに力を加えます。
この力は熱に変換されます。熱は、ファイング面(接合面)間の「抵抗」ポイントで金属を溶かすように生成されます。電極は溶融溶接領域から熱を取り除き、そこが凝固して溶接ナゲットを形成します。
電流印加の前、最中、後に力が加えられ、接触領域が限定されます。
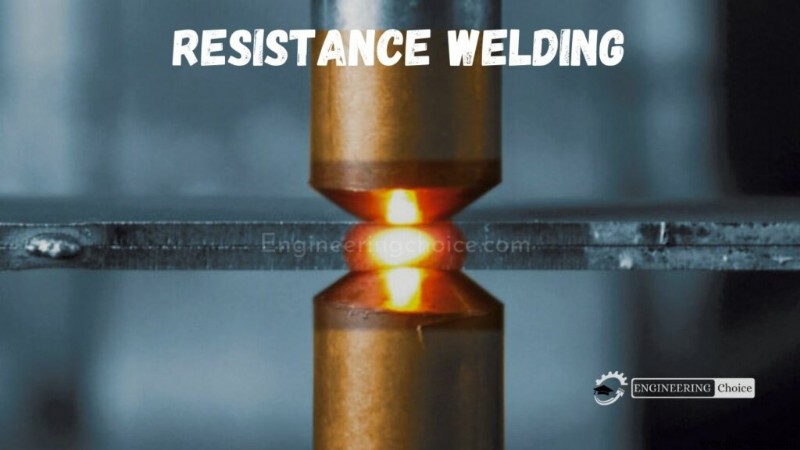
抵抗溶接の種類
1. スポット溶接とシーム溶接
抵抗スポット溶接は、すべての抵抗溶接プロセスと同様、ファイング面間の溶接電流流動抵抗による発熱と、ワークを押し合わせる力を、定義された期間適用することで溶接を作ります。
抵抗スポット溶接は、溶接電極の面形状自体を用いて、所望溶接位置に溶接電流を集中させ、ワークに力を加えます。十分な抵抗が発生すると、材料が落ち着いて結合し、溶接ナゲットが形成されます。
抵抗シーム溶接は、車輪形電極を用いて力と溶接電流を部品に供給する抵抗スポット溶接のサブセットです。違いは、溶接電流印加中にワークが車輪形電極間でロールすることです。
特定の溶接電流と溶接時間設定により、作られる溶接は重なり合って完全な溶接シームになるか、または定義された間隔で個別のスポット溶接になるだけです。
2. プロジェクション溶接
他の抵抗溶接プロセスと同様、プロジェクション溶接は溶接電流流動抵抗による発熱と、ワークを押し合わせる力を、定義された期間適用します。
プロジェクション溶接は、突起、エンボス、交差点を用いて、所定ポイントに溶接を局在化し、接触点で発熱を集中させます。溶接電流が接触点で十分な抵抗を生成すると、突起が崩壊し、溶接ナゲットが形成されます。
固体突起はファスナーを部品に溶接する際によく使用。エンボスは板材接合時に使用。材料交差点を用いたプロジェクション溶接の例はクロスワイヤー溶接です。
この場合、ワイヤー自体の交差点が発熱と抵抗を局在化。ワイヤーが互いに食い込み、溶接ナゲットを形成します。
3. フラッシュ溶接
他の抵抗溶接プロセスと同様、フラッシュ溶接は溶接電流流動抵抗による発熱と、ワークを押し合わせる力を、定義された期間適用します。フラッシュ溶接は、フラッシング作用を用いて抵抗を生成する抵抗溶接プロセスです。
この作用は、ワーク間の非常に小さな接触点での非常に高い電流密度によって生成されます。所定時点でフラッシングプロセス開始後、ワークに力を加え、制御された速度で互いに近づけます。この力による急速なアップセットで、酸化物と不純物が溶接部から排出されます。
4. アップセット溶接
他の抵抗溶接プロセスと同様、アップセット溶接は溶接電流流動抵抗による発熱と、ワークを押し合わせる力を、定義された期間適用します。
フラッシュ溶接と類似していますが、アップセット溶接ではワークが最初から確実に接触しているためフラッシングは発生しません。電流開始前に圧力を加え、プロセス完了まで維持します。
抵抗溶接の応用
- 薄板、ワイヤー、チューブの溶接に大量生産で使用。
- 中・高抵抗材料(鋼、ステンレス鋼、シリコンブロンズなど溶接容易な材料)の棒、箱、缶、ロッド、パイプ、フレーム金属の溶接に使用。
- 航空機と自動車部品の溶接に使用。
- 切削工具の製造に使用。
- 自動車、トラクター等の燃料タンク製造に使用。
- ワイヤーファブリック、グリッド、グリル、メッシュ溶接、容器等の製造に使用。
抵抗溶接の利点
- 同種・異種金属の溶接が可能
- 高度に自動化可能
- 高生産率・高溶接率で効率的
- コスト効率が良い
- 環境に優しく、廃棄物や汚染が少ない
- フィラーメタルやロッド、フラックス、不活性ガス、酸素、アセチレンなどの外来材料が不要
抵抗溶接の欠点
- 複雑でしばしば高コストな機械、高度に技術訓練された要員が必要
- ワーク厚みが制限されることが多い
- 高導電性材料には効率が低い
- 高電力が必要
製造プロセス
- 抵抗突起溶接の基礎:プロセス・メリット・用途を徹底解説
- プラズマアーク溶接(PAW)完全解説:プロセス概要、構成部品、仕組み
- レーザービーム加工(LBM)完全ガイド:種類、原理、用途、メリット・デメリット
- ラピッドプロトタイピング完全ガイド:種類、プロセス、メリット
- 積層造形(アディティブマニュファクチャリング)完全ガイド:種類・プロセス・応用
- ブローチ加工とは:プロセス、仕組み、主要タイプを徹底解説
- レーザー溶接:原理、レーザー種類、産業用途、メリット・デメリット
- 抵抗溶接:種類、原理、メリット・デメリット、用途を解説
- ジグボーリング盤:種類、機能、メリット、NC/CNCへの系譜
- 押出成形(エクストルージョン)とは?工程、種類、実用応用を徹底解説
- 摩擦溶接とは?原理、プロセス、メリット、用途を徹底解説