



スポット溶接の基礎:定義、プロセス、用途を徹底解説
スポット溶接とは
スポット溶接(抵抗スポット溶接とも呼ばれる)は、抵抗溶接プロセスの一種です。この溶接方法は、主に2枚以上の金属板を、溶接部に圧力と電流による熱を加えて接合するために使用されます。
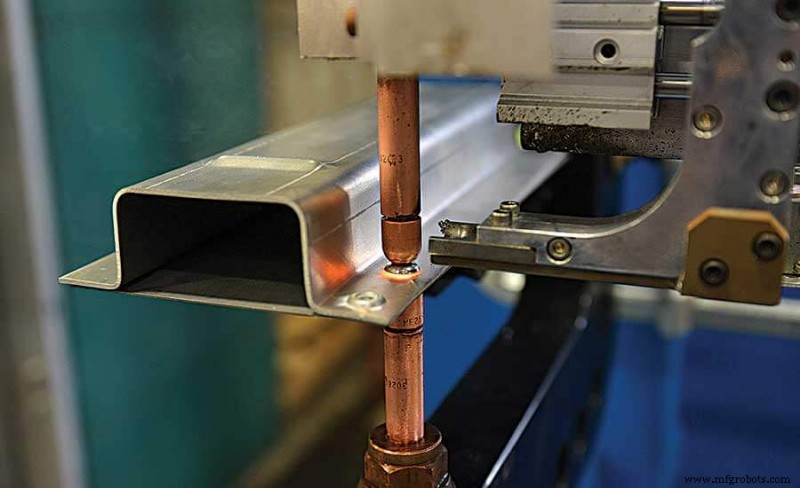
銅合金電極を板材の表面に接触させ、圧力と電流を流すことで、低炭素鋼などの抵抗体を電流が通過する際に熱が発生し、接合が行われます。
スポット溶接の仕組み
抵抗溶接の一形態であるスポット溶接は、フィラー材を一切使用せずに2枚以上の金属板を接合する、最も古い溶接プロセスの一つです。
プロセスは、成形された銅合金電極を用いて溶接部に圧力と熱を加え、電極を通じて被溶接材に電流を流すことで進行します。材料が溶けて部品が融合すると電流が遮断され、電極からの圧力は維持されたまま溶融「ナゲット」が凝固して接合部を形成します。
溶接熱は電流によって生成され、銅合金電極を通じて被溶接材に伝達されます。銅が電極に使用されるのは、高い熱伝導率と低い電気抵抗を持ち、ほとんどの他の金属と比較して熱が電極ではなく被溶接材に優先的に発生するためです。
熱量は、金属の熱伝導率と電気抵抗、および電流が流れる時間によって決まります。この熱は以下の式で表されます:
Q = I²Rt
この式において、「Q」は熱エネルギー、「I」は電流、「R」は電気抵抗、「t」は電流が流れる時間を表します。
スポット溶接に適した材料
熱伝導率が低く電気抵抗が高いため、鋼は比較的容易にスポット溶接可能で、特に低炭素鋼が最も適しています。しかし、高炭素鋼(炭素当量 > 0.4wt%)は、硬く脆い微細組織を形成しやすいため、溶接部の破壊靭性が低下したりクラックが発生したりしやすくなります。
亜鉛めっき鋼は、無めっき鋼よりもやや高い溶接電流を必要とします。また、亜鉛合金の場合、銅電極の表面が急速に劣化し、溶接品質の低下を招きます。亜鉛めっき鋼をスポット溶接する際は、電極を頻繁に交換するか、電極先端を「ドレッシング」(カッターで汚染層を除去し、清潔な銅面を露出させるとともに電極を再成形する)する必要があります。
その他、一般的にスポット溶接される材料には、ステンレス鋼(特にオーステナイト系とフェライト系)、ニッケル合金、チタンがあります。
アルミニウムは熱伝導率と電気抵抗が銅に近いものの、融点が低いため溶接自体は可能です。しかし、抵抗が低いため、同板厚の鋼と比べて2〜3倍の高電流が必要となります。さらに、アルミニウムは極めて少数の溶接で銅電極表面を劣化させるため、安定した高品質な溶接は非常に困難です。このため、現在アルミニウムのスポット溶接は特殊な用途に限られていますが、安定した高品質溶接を実現する新技術の開発が進んでいます。
銅およびその合金も抵抗スポット溶接で接合可能ですが、従来の銅合金電極では電極側と被溶接材側の発熱がほぼ同等になるため、容易ではありません。解決策として、銅の融点(1080℃)を大きく超える融点を持ち、高い電気抵抗を有する合金製電極を使用します。銅のスポット溶接用電極材料としては、モリブデンやタングステンが一般的です。
スポット溶接の用途
スポット溶接は、自動車、航空宇宙、鉄道、白物家電、金属家具、電子機器、医療建築、建設など、多岐にわたる業界で応用されています。
ロボットやマニピュレーターシステムと組み合わせた際の自動化の容易さから、大量生産ラインで最も一般的な接合プロセスとなっており、特に鋼製自動車の製造において100年以上にわたり主要な接合プロセスとして採用されてきました。
よくある質問(FAQ)
スポット溶接とは何ですか?
スポット溶接は、抵抗を利用して2枚以上の金属板を圧力と熱で接合する電気抵抗溶接の一種です。2本の銅合金電極を用いて溶接電流を狭い領域に集中させ、板材を保持します。
スポット溶接は何に使用されますか?
スポット溶接(抵抗スポット溶接)は抵抗溶接プロセスの一種で、主に電流による圧力と熱を溶接部に加えて2枚以上の金属板を接合するために使用されます。
スポット溶接は簡単ですか?
スポット溶接は最も古い溶接手順の一つで、非常によく知られており、初心者でもステンレス鋼、ニッケル合金、チタンなどの薄板金属に容易に適用できます。手順は完全に定義されています。
スポット溶接の強度はどの程度ですか?
この溶接のせん断強度は、完全溶け込み溶接より1100 lbs(約499.5 kg)低い値となります。完全溶け込みスポット溶接の場合、界面積はシールドガスとアーク電圧に大きく依存します。
何mmまでスポット溶接できますか?
スポット溶接は主に3mmまでの厚さの部品接合に使用されます。被溶接材の厚さは同等であるか、厚さ比が3:1未満である必要があります。接合強度は溶接箇所の数とサイズに依存します。スポット溶接の直径は3mm〜12.5mmの範囲です。
スポット溶接機はACとDCのどちらを使用しますか?
ACの方が堅牢で寿命が長く、多くの施設で馴染みがあります。プレス溶接機を使用する場合、電力は問題ではなく、通常の品質基準で作業するならACが適しています。
MIG溶接機でスポット溶接できますか?
Eastwood MIGスポット溶接キットを使用すれば、MIG溶接機のみで工場仕上げのようなスポット溶接を自宅で実現できます。このキットにより時間とコストを節約し、プロジェクトを効率的に完了できます。
スポット溶接の欠点は何ですか?
スポット溶接の欠点:
- 薄板金属のみを精度良く効率的に溶接可能
- 導入コストが高い
- 溶接による変形が発生する
- 電源変動により溶接が弱くなる
タック溶接機とは何ですか?
タック溶接は、仕上げ溶接の前に2つの金属片を所定位置に保持するために使用されます。これは、裁縫でピンを使って布を仮止めするのと同様です。これらの溶接により、ワークピースが正確かつ剛性を持って位置決めされ、治具の使用を補強または不要にします。
スポット溶接できない金属は何ですか?
一般的な金属の多くはスポット溶接可能ですが、主な例外は銀、銅、鉛、亜鉛です。
アーク溶接とスポット溶接の違いは何ですか?
アーク溶接はスパッタを用いて母材とフィラーロッドを溶かしますが、スポット溶接は母材の電気抵抗を利用して熱を発生させ部品を融合させます。アーク溶接は深く浸透しますが、スポット溶接は薄板に最適です。
スポット溶接機の温度はどのくらいですか?
溶接電流と通電時間により、金属を溶接温度(約1400℃ / 2550°F)まで上昇させます。
棒溶接機でスポット溶接する方法は?
アルミニウムと鋼をスポット溶接できますか?
アルミニウム合金と鋼は、接着、機械的締結、ろう付けなどで比較的容易に接合可能ですが、優れた構造的完全性が求められる場合は溶接が好まれます。ただし、アルミニウム合金と鋼の溶接は困難です。
スポット溶接可能な最厚板は?
これらの材料は鋼の溶接とは異なり、高電流と長い溶接時間を必要とします。もう一つの要因は不適切な板厚です。スポット溶接では3mm前後の厚さの材料を使用する必要があります。
スポット溶接に必要な電圧は?
トランスの開放電圧はこれより高く、通常5〜22ボルトの範囲です。溶接スポットの抵抗は溶融・流動に伴い変化します。最新の溶接装置はリアルタイムで溶接を監視・調整し、安定した溶接を確保します。
スポット溶接で使用される電流の種類は?
スポット溶接は自動車業界で金属板の効率的な接合に広く使用されています(35)。抵抗溶接に分類され、約1000A〜100,000Aの大電流を用いて熱を発生させます。
なぜスポット溶接にAC電流が使用されるのですか?
交流は適切なトランスにより任意の電流・電圧の組み合わせを提供できるため、抵抗溶接に最適です。溶接部隣接部分が過熱されないよう、表面変形を防止する必要があります。
プラグ溶接とスポット溶接の違いは?
真のスポット溶接は、2枚のパネルを挟み込み電流を流して融合させます。ロゼット溶接(プラグ溶接)は、上層に穴を開け、2枚のパネルを挟み、穴を埋めて接合します。
良いスポット溶接を得るには?
スポット溶接の実用的な利点は2つありますか?
スポット溶接は迅速かつ容易です。フラックスやフィラー金属、危険な明火を必要とせず、特別な技術も不要です。自動機械による工場でのスポット溶接で生産性を向上できます。
スロット溶接とは?
スロット溶接は、長穴を通じて一方の材料表面を他方に接合します。穴は片側が開いており、溶接材で部分的または完全に充填されます。
ラップ溶接とは?
ラップ溶接継手は、突合せ継手の変形版です。2枚の金属を重ね合わせたパターンで配置し、厚みの異なる2部材の接合によく用いられます。片面または両面から溶接可能です。
アーク溶接機をスポット溶接機として使用できますか?
アーク溶接では様々なサイズの母材を接合可能ですが、スポット溶接は3mm以下の薄板に限られます。アーク溶接は時間がかかりますが、抵抗スポット溶接なら数分で完了します。
図面でスポット溶接をどう表記しますか?
スポット溶接記号は単純な円で、基準線の上、下、または中央に配置されます。基準線中央にある場合は側面の指定がないことを示します。
スポット溶接の種類はいくつありますか?
主なタイプは 1. 『ピラー型』機械 2. 抵抗アップセット溶接 3. フラッシュバット溶接 です。
MIG溶接とスポット溶接の違いは?
MIG溶接は別途フィラー金属をワイヤーで供給し、アークで溶かして母材と融合させます。スポット溶接は母材自体をフィラーとして使用し、2枚の金属を加熱・加圧して接合します。
スポット溶接機で溶接可能な板厚は?
ほぼ全てのスポット溶接機は銅合金電極を使用します(銅の優れた電気伝導性のため)。ほとんどの金属に適用可能で、実質的な制限は溶接部の厚みのみで、0.5mm〜3mm(0.02〜0.118インチ)の範囲です。
製造プロセス
- Wi-Fi通話完全解説:仕組みとメリット、なぜ重要か
- アーク溶接完全ガイド:種類・仕組み・メリット・デメリット
- スポット溶接完全ガイド:定義・プロセス・応用・メリットデメリット
- トグルプレスとは? 仕組みと重要性
- 脱磁器(デマグネタイザー)とは:工具への磁気付与・除去を自在に制御
- 研磨ジェット加工:仕組み、メリット、実用応用
- トランスファーモールディングを徹底解説:プロセス、メリット、バリエーション
- ソーラーインバーターとは?太陽光発電を利用可能な電力に変換する仕組み
- 車のトランスミッション完全解説:種類、機能、動作原理
- 産業用クラッチの理解:定義、機能、用途
- ウェットブレーキの理解:機能、メリット、安全性への影響