



ホーニング完全ガイド:定義、プロセス、必須ツール
ホーニングとは
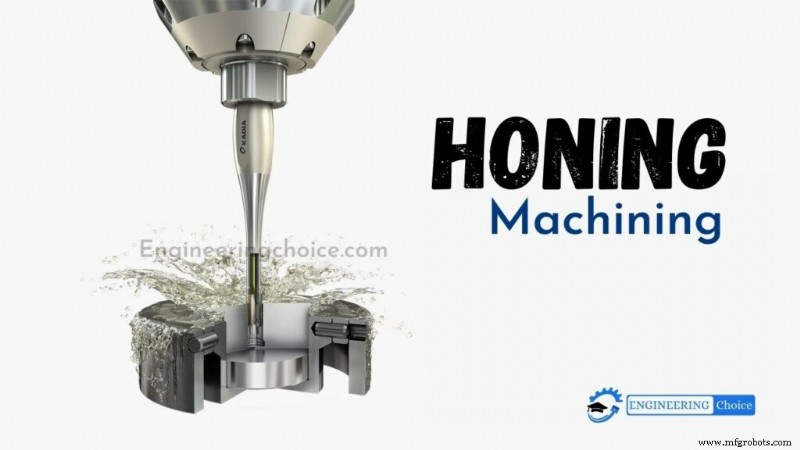
ホーニングは、研削砥石またはグラインディングホイールを制御された経路で金属ワークピースに対して摺動させることで、精密な表面を生成する研削加工プロセスです。ホーニングは主に表面の幾何学的形状を改善するために使用されますが、表面仕上げの向上にも役立ちます。
典型的な用途として、内燃機関のシリンダー、エアベアリングスピンドル、ギアの仕上げ加工が挙げられます。ホーニングツールには多くの種類がありますが、すべて1つ以上の研削砥石が加工面に圧力をかけて保持される構造になっています。
類似のプロセスとして、ラッピングと超仕上げがあります。
ホーニングの定義
ホーニングとは、ホーンまたは砥石で何かを研磨する行為またはプロセスを指します。切削機械のナイフの精密なアライメントは、鋭利なエッジのホーニングによって影響を受けません。
ホーニングプロセスは、チューブやシリンダーボアの内面に最終的な寸法精度を与え、所望の仕上げパターンを作り出します。仕上げは、適切な粒度とグレードの研削砥石をワーク表面に押し広げることで達成されます。
砥石はホーン研削材とともに制御された圧力でワーク内で回転および往復運動させます。回転と往復運動を組み合わせることで、被加工部品の表面にクロスハッチパターンが生成されます。
ホーニングプロセスが必要な理由
ホーニングマシンは金属研削ツールであり、ホーニングプロセスでは硬質工具やホーニングストーン、消耗性研削砥石を使用して以下を修正します:
- 直径
- 形状
- 表面仕上げ
- ボアの位置公差
ホーニングプロセスは、ボアの幾何学的形状の完成、サイズ管理、最終表面仕上げ、表面構造化を可能にするために開発されました。チューブやシリンダーボアの内面に最終寸法を与え、所望の仕上げパターンを作り出すことができます。
仕上げは、適切な粒度とグレードの研削砥石をワーク表面に押し広げることで達成されます。砥石はホーン研削材とともに制御された圧力でワーク内で回転および往復運動させます。回転と往復運動を組み合わせることで、被加工部品の表面にクロスハッチパターンが生成されます。
プロセスの力学
ホーニングストーンはグラインディングホイールに似ているため、ホーニングを少量除去のグラインディングの一種と考えがちですが、むしろ「自己真直し研削プロセス」と捉えるのが適切です。
グラインディングでは、ホイールは単純な経路をたどります。例えば、シャフトのプランジグラインディングでは、ホイールが部品の軸方向に移動し、研削してから戻ります。ホイールの各スライスがワークピースの同じスライスと繰り返し接触するため、グラインディングホイールの幾何学的形状の不正確さがワークに転写されます。
したがって、完成品の幾何学的精度は、真直しドレッサーの精度に制限されます。グラインディングホイールが摩耗すると精度はさらに低下するため、定期的な真直しが必要です。
この幾何学的精度の制限は、ホーニングではホーニングストーンが複雑な経路をたどることで克服されます。内径ホーニングでは、例えば、ストーンが同時に2つの経路を移動します。ストーンが穴を拡大するために放射状に外側へ押し出されながら、同時に軸方向に振動します。
この振動により、ホーニングストーンの各スライスがワークピースの広い領域に接触します。したがって、ホーニングストーンのプロファイルの不完全さがボアに転写されることはありません。代わりに、ボアとホーニングストーンの両方が、ホーニングストーンの運動の平均形状(ボアホーニングの場合は円筒)に適合します。
この平均化効果はすべてのホーニングプロセスで発生し、ワークピースとストーンの両方が、ストーンの切削面の平均形状に適合するまで侵食されます。ホーニングストーンは所望の幾何学的形状に向けて侵食される傾向があるため、真直しする必要がありません。
この平均化効果の結果、ホーニング加工された部品の精度は、それを製造した工作機械の精度を超えることがよくあります。
ストーンの経路だけでなく、グラインディングとホーニングマシンは構造の剛性でも異なります。ホーニングマシンはグラインダーよりもはるかに柔軟です。グラインディングの目的は厳しい寸法公差を達成することです。
これを実現するには、グラインディングホイールをワークピースに対して正確な位置に移動させる必要があります。したがって、グラインディングマシンは非常に剛性が高く、その軸は非常に高い精度で動かなければなりません。
ホーニングマシンは比較的不正確で不完全です。工作機械の精度に頼るのではなく、ストーンとワークピースの間の平均化効果に依存します。柔軟性は、平均化効果を発生させるためのホーニングマシンの要件です。
これにより、2つのマシンには明確な違いが生じます:グラインダーではストーンがスライドに剛性取り付けられているのに対し、ホーニングでは空気圧または油圧でストーンが作動します。
高精度ワークピースは通常、まずグラインディングされ、その後ホーニングされます。グラインディングがサイズを決定し、ホーニングが形状を改善します。
ホーニングとグラインディングの違いは常に同じです。一部のグラインダーは複雑な動きを持ち自己真直し機能があり、一部のホーニングマシンは工程内ゲージングでサイズ管理を装備しています。多くのスルーフィードグラインディング作業は、ホーニングと同じ平均化効果に依存しています。
ホーニングツール
ホーニングは、ホーニングストーンまたはホーンと呼ばれる特殊なツールを使用して精密表面を達成します。ホーンは、接着剤で結合された研削粒で構成されています。一般的に、ホーニング粒は不規則な形状で、直径10〜50ミクロン(300〜1500メッシュグリット)です。より小さな粒度は、ワークピースにより滑らかな表面を生み出します。
ホーニングツールの目的は、マシンで生成された動力をワークピースに伝達することです。ホーニングは、ボアのテーパー、サイズ、仕上げ、真直度を修正できますが、通常、軸方向のアライメントや位置を修正することはできません。
ツールは、スピンドルノーズアダプター、ドライブシャフト、ホーニング本体で構成されます。ホーニング本体には、プッシュロッドに取り付けられたコーンが含まれます。
ドライブシャフト内部のプッシュロッドは、モーターまたは油圧シリンダーによってホーニング本体内で上下に動きます。アクチュエータはヘッドにあります。コーンが下がると、拡張プレートを外側に押し出し、ストーンを拡張させます。
研削砥石はワークピースからストック材料を除去するために使用されます。ガータースプリングは、ストーンをツール内に保持し、ツールがボアから取り出されるときにストーンを収縮させるために使用されます。
ホーニングツールは、荒ホーニング、半仕上げ、仕上げホーニングに超砥粒またはビトリファイド砥石を使用することがあります。ピークホーニングでは通常、荒加工のみが必要です。プラトーホーニング(「プラトー」を上部に作る)では、ピークを除去するために微細な砥石が必要です。一部のホーニングツールは、1つのツールに荒加工用と仕上げ用の両方を備えています。
ホーンガイド
ホーンガイドはホーニングツールの一部です。ボアへの出入り時にホーンストーンを保護し、ホーニングツールの金属がボア表面に接触するのを防ぎます。
ガイドは摩耗や異物の付着がないか頻繁にチェックする必要があります。ホーニングストーンは、ストーンとホーンガイドブッシュを保護するために、ガイドのサイズより小さく収縮させた状態で引き抜かれます。
ホーンガイドブッシュ
ホーンガイドブッシュは、コラム前面の固定ブラケットに取り付けられます。ホーンガイドブッシュの機能は、ホーニングツールをボアの中心にガイドすることです。ブッシュは通常、焼入れ鋼または超硬合金で作られています。
ホーンガイドブッシュが「収縮ブッシュ」も兼ねる場合は超硬合金が使用されます。これらは、ツールが小さすぎてガータースプリングを持てない場合に、ストーンをツールボディとフラッシュするまで押し戻すために使用されます。
調整可能コーン
止まり穴をホーニングする場合、調整可能コーンを使用してストーンの底部を拡張し、摩耗を補正して底部をサイズ内に保つことができます。止まり穴のオーバートラベルでは、ストーンが通り穴のように底を通り越せないことに注意してください。
これにより、ストーンの不均一な摩耗とワーク底部のテーパーが生じます。この問題は、調整可能コーンの使用と底部でのドウェル(一時停止)によって緩和できます。
シングルパスホーニングツール
ホーニングツールは、100/120グリットの天然ダイヤモンド研削材で永久コーティングされた拡張可能な軟質鋳鉄スリーブで構成されるダイヤモンド研削ボーリングバー、または研削材が埋め込まれた焼結スリーブで構成される場合があります。
ツールは拡張可能で、ダイヤモンドスリーブの摩耗を補正します。アーバーには、スリーブの溝にクーラントを流すための通路があります。ホーニングツールはボアを1回通過して引き抜かれます。
このマシンは、既存のボアに自己整列するフローティングタイプのホーニングツールを使用します。ツールは、前の加工工程で生成された開放ボアのホーニング向けに設計されています。ランアウト、テーパー、真円度不良のボアを修正できます。ツールは、1回のダウンストロークで真直、真円、ノンテーパーの穴を生成します。
ホーンガイドブラケットとブッシュは、コラム前面の固定ブラケットに取り付けられます。ホーンガイドブラケットの機能は、ホーニングツールをボアにガイドすることです。ブッシュは、シングルパスホーニングツールにクーラントが流れるように加工されています。
ホーニングプロセスの利点
- 複雑でない、または低コストの治具で済む
- 高精度である
- 長いボアと短いボアの両方に使用可能
- 元のボア中心線を維持する
- 硬度に関わらずあらゆる材料を仕上げ可能
- ワークピースを動力で回転させる必要がなく、チャック、フェースプレート、回転テーブルが不要なため、チャッキングや位置決めの誤差がない
- ホーンは中心シャフトから駆動されるため、シャフトの曲がりがボーリングのようにテーパー穴を生じさせない
- 前工程で十分な代が残されていれば、ホーンがすべての不規則性を除去できるため、テーパーや高低のない真の円穴が得られる
- ホーニングは、グラインディングや精密ボーリングのような小さな接触面積・高速ではなく、大きな接触面積・低速を使用する。回転と往復の複合運動によりクロスハッチパターンが生成され、潤滑油保持に優れる。ダイヤモンドストーンを使用すれば、0.001〜0.0001インチおよびそれ以上の精度でホーニング可能
ホーニングプロセスの限界
- ホーニングは遅いプロセスと考えられている。しかし、新しいマシンと砥石によりホーニング時間は大幅に短縮された
- 水平ホーニングでは、ワークを回転させたり支持したりしないと楕円穴になる可能性がある。ワークが薄い場合、手圧でもわずかな楕円穴になることがある
ホーニングプロセスの用途
- 自動車クランクシャフトジャーナルの仕上げ
- 丸穴の仕上げ
- 中空円筒部品の仕上げ
- エンジンシリンダー、ベアリング、銃身、リングゲージ、シャフト、フランジ面、ピストンピン、自動車クランクシャフトジャーナルなどの仕上げ
- ギアホブリング
製造プロセス
- 精密平面研削サービス:エキスパートプロセスと品質
- フライス加工(ミリング)完全解説:定義、プロセス、主要操作
- 穴あけ加工(ドリリング)完全ガイド:定義、プロセス、金属加工の12のコツ
- 粉末冶金完全解説:定義、プロセス、メリット、用途、FAQ
- 研削盤(グラインダー)とは:定義、種類、用途を徹底解説
- ホーニング加工:定義、プロセス、工具、メリット・限界、用途
- 鍛造:プロセス、種類、材料、メリット・デメリット、用途
- 機械加工とは:定義・プロセス・主要ツール・CNC・精密加工まで完全解説
- 浸炭焼入れ(カーバライジング)とは:定義、種類、プロセス、鋼材表面硬化のメカニズム
- 金属鋳造の基礎:定義、種類、プロセス
- 焼鈍(アンネリング)完全ガイド:定義、プロセス、3段階