



ドリル加工完全ガイド:定義・プロセス・金属穴あけ12のコツ
ドリル加工とは?
ドリル加工は、ドリルビットを用いて固体材料に円形断面の穴を開ける切削プロセスです。ドリルは通常回転切削工具で、多くの場合多刃です。ビットをワークに押し当て、毎分数百〜数千回転で回転させます。その結果、切れ刃がワークに押し付けられ、ドリル加工中にチップが穴から排出されます。
岩石ドリルでは、円形切削運動で穴を開けるのではなく、ビットを回転させながら短いストロークを高速で繰り返し、ハンマーのように打ち込んで穴を開けます(打撃式)。
ハンマー衝撃は穴の外側から(トップハンマー)またはボアホール内部から(DTH:ダウンホールハンマー)加えられます。水平ドリル用は「ドリフタードリル」と呼ばれます。
関連: ドリルマシンとは?
稀に特殊形状ドリルビットで非円形断面(例:四角)の穴を開けることも可能です。
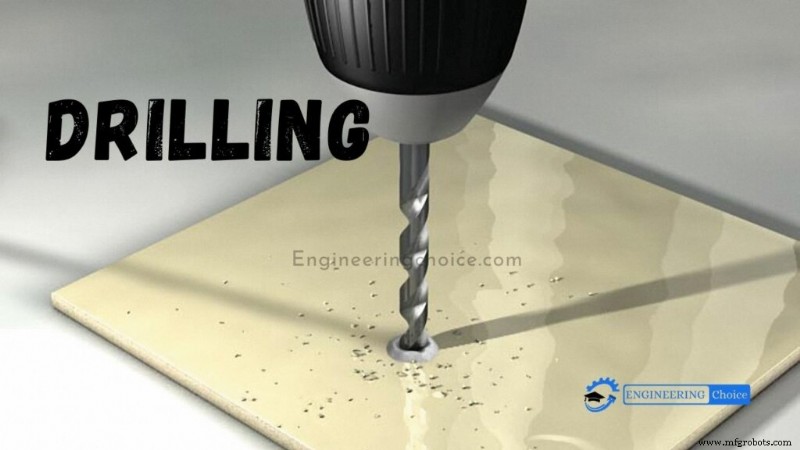
ドリル加工プロセス
ドリル穴は、入口側に鋭いエッジ、出口側にバリができるのが特徴。穴内部には通常ヘリカル送りマークが残ります。
ドリル加工は、穴開口周辺に低残留応力、新規形成面に薄い高応力・撹乱層を生じさせ、ワークの機械的特性に影響を与えます。これにより腐食感受性と応力面でのクラック進展リスクが高まります。これらを避けるため仕上げ加工を施すことがあります。
溝付きドリルビットでは、チップは溝を通じて排出されます。チップは材料と加工条件により長い螺旋状または小さなフレーク状になります。チップ形状は材料の切削性指標となり、長いチップは切削性良好を示唆します。
可能な限り、ドリル穴はワーク表面に垂直に配置すべきです。これによりドリルビットの「歩き(ウォーク)」、すなわち意図した中心線から逸れて穴位置がズレる傾向を最小化できます。ドリルビットの長さ/径比(L/D)が大きいほど歩きやすくなります。歩きを防ぐ対策:
- ドリル前にセンターマーク/特徴を設ける:
- 鋳造・鍛造・モールドでマークを形成
- センターポンチ打ち
- スポットドリル(センタードリル)
- スポットフェーシング(鋳造/鍛造面の特定領域を加工して正確な基準面を作る)
- ドリルジグとドリルブッシングでドリルビット位置を拘束
ドリル加工による表面粗さは32〜500マイクロインチ。仕上げ切削で32付近、荒切削で500付近になります。
切削油は、ドリルビット冷却、工具寿命延長、切削速度・送り向上、表面粗さ改善、チップ排出補助のため常用されます。通常、ワークにクーラント/潤滑剤をフラッディング(浸漬)またはミスト噴霧で供給します。
どのドリルを使うか決める際は、作業内容を検討し、どのドリルが最適か評価することが重要です。多様なドリルスタイルがあり、それぞれ目的が異なります。サブランドドリルは複数径加工可能。スペードドリルは大径穴用。インデキサブルドリルはチップ管理に有利。
金属穴あけ12のコツ
DIY愛好家なら、いずれ金属に穴を開ける機会が訪れるでしょう。使用工具と方法は金属の種類ほど多様です。
金属穴あけは木工ほど難しくありませんが、異なるテクニックと追加の用品が必要です。携帯用ドリル(またはボール盤)でOK。最適なドリルビットは木工兼用の標準ツイストビットです。
金属穴あけで最も重要なのは、基本的な安全対策を守り、正しいテクニック(低速回転で過熱防止等)を使うこと。薄板からアルミ、厚鋼板までほぼ同じ手法で対応可能です。
作業を速く、簡単に、安全にする12のコツを紹介します。
1. 金属穴あけ用ドリルビット
汎用ツイストビットなら大抵の金属穴あけに対応可能。実際、金属用ドリルビットの多くは木材・プラスチックも切削可能です。最安のツイストビットはハイス(HSS)製で、ほとんどの金属穴あけタスクに十分です。
大量の穴あけ、またはステンレス・鋳鉄など硬く研磨性の高い金属を加工する場合は、少し高価でも黒酸化被覆やコバルトハイスドリルビットを選ぶと、切れ味が長持ちします。
チタン窒化物(TiN)コーティング付きビットもあり、メーカーは耐熱・耐摩擦性向上で標準HSSビットの最大6倍寿命と謳っています。
2. 目を守る
微小な金属片一つで重大な眼球損傷を招くため、金属穴あけ時のアイプロテクションは絶対必須。最高の保護を得るには、顔側面まで覆うラップアラウンド型安全メガネを選びましょう。
3. センターポンチで印をつける
ドリルビットは加工開始時に彷徨いがち。防止するには、穴位置を測定・マーキングし、センターポンチとハンマーで小さな窪みを作ります。これでドリルビット先端がスタート時にガイドされます。
4. 潤滑でビット長持ち
板厚1/8インチ(約3.2mm)以上の鋼材穴あけには、切削油または多目的オイル(3-IN-ONE等)を使用。ビット潤滑で摩擦と発熱を抑え、穴あけが容易になりビット寿命が延びます。アルミ、真鍮、鋳鉄など切削しやすい金属では潤滑は通常不要。
5. クランプで固定、怪我防止
片手で金属を保持し、もう片手でドリルするのは厳禁。ドリルビットが噛み込むとワークが瞬時に回転し、打撃・切断(鋭利な金属エッジが骨まで切断!)を招きます。最低2個のクランプでワークを確実に固定してください。
6. 小径から始める
大径穴が必要なら、小径からスタート!ツイストビットは最大1インチ径までありますが、1/4インチ穴から始め、順次大径ビットで拡大して目標径に達するのが最良の結果を生みます。ツイストドリルビット選びの詳細は関連記事参照。
7. 穴のバリ取り
金属穴あけ後、残った鋭いエッジやバリを除去するのが賢明。専用デバリングツールもありますが、買う前にこの裏技を試してください:先ほど開けた穴よりわずかに大径のツイストビットを取り、穴の上面で手で軽く回すだけ。穴エッジが滑らかになりバリが削り取れます。
8. ホールソーで大径穴
大径穴ならホールソーが綺麗かつ迅速。ツイストビット同様ドリルにチャッキング可能で、アルミ・鋼板など薄板を切削できます。ホールソーのセンタードリル用に合板スクラップをバッカーとして当て、作業面を保護してください。
9. 低速回転で穴あけ
回転が速いほどビットは熱くなり、熱は切れ味を急速に鈍らせます。一般に、金属穴あけは可能な限り低速で、金属用ドリルビットを使用します。硬い鋼材と大径ビットではさらに低速が必要。小径ツイストビット(1/16〜3/16インチ)ならほとんどの金属を3,000rpmで加工可能。大径ツイストビット(11/16〜1インチ)なら350〜1,000rpm推奨。
10. 木材サンドイッチで薄板穴あけ
薄板で綺麗で精密な穴を開けるなら、木材サンドイッチを作ります。薄板を2枚の木材で挟み、テーブルや作業台で全体をクランプ固定。木材の「パン」層が薄板をフラットに保ち、ドリルビットの彷徨いを防ぎます。
11. ステップドリルビットを試す
ステップドリルビットは薄板・シートメタル穴あけ専用設計。鋼製ジャンクションボックス、電気サービスパネル、ステンレスシンクなど、完璧なサイズの綺麗な穴が必要な場面で真価を発揮します。
1本で多様な径の穴あけ可能、最大3/8インチ厚まで対応する製品も。デメリットは通常ビットより高価なこと。
12. ボール盤へのステップアップ
ハンドドリルでも大抵の金属穴あけは可能ですが、ボール盤を使えば常に高精度・良好な結果が得られます。ほとんどのボール盤は金属加工を念頭に設計されています。ハンドルを下げるとビットが真っ直ぐワークに突き刺さり、極めて精密な穴が開きます。
ボール盤は頑丈な鋳鉄テーブル(チルト・高さ調整可)と多様なクランプオプションを装備。回転数変更は蓋を開けてゴムベルトをプーリー間で掛け替えるだけ。高価な床置き型もありますが、1万円前後で十分なベンチトップ型も入手可能です。
よくある質問(FAQ)
ドリル加工とは?ドリル加工は、ドリルビットを用いて固体材料に円形断面の穴を開ける切削プロセスです。ドリルビットは通常回転切削工具で、多くの場合多刃。岩石では短いストロークを高速繰り返し、ハンマーのように打ち込んで穴を開けます。
ドリル加工とはドリル加工は、ドリルビットを用いて固体材料に円形断面の穴を開ける切削プロセスです。ドリルビットは通常回転切削工具で、多くの場合多刃。ビットをワークに押し当て、毎分数百〜数千回転で回転させます。
ドリルとは?ドリルは、丸穴を開けたりファスナーを締めたりする工具。ビット(ドリルまたはドライバーチャック)を装着。手動タイプは急減、コードレスバッテリー式が主流。木工、金属加工、建設、工作機械製造、ユーティリティプロジェクトで常用。特殊設計でミニチュア用途にも対応。
製造プロセス
- 精密CNCドリリング:正確な穴あけのための技術と工具
- フライス加工(ミリング)完全解説:定義、プロセス、主要操作
- 穴あけ加工(ドリリング)完全ガイド:定義、プロセス、金属加工の12のコツ
- 粉末冶金完全解説:定義、プロセス、メリット、用途、FAQ
- ホーニング加工:定義、プロセス、工具、メリット・限界、用途
- 鍛造:プロセス、種類、材料、メリット・デメリット、用途
- 機械加工とは:定義・プロセス・主要ツール・CNC・精密加工まで完全解説
- オーガー穿孔(オーガードリリング)完全解説:原理・機種・用途・環境調査応用
- 浸炭焼入れ(カーバライジング)とは:定義、種類、プロセス、鋼材表面硬化のメカニズム
- 金属鋳造の基礎:定義、種類、プロセス
- 焼鈍(アンネリング)完全ガイド:定義、プロセス、3段階