



旋削加工とは:定義・種類・用途を徹底解説
旋削加工とは?
旋削加工は、切削工具(通常は非回転のバイト)が、ワークの回転に合わせて直線的に移動することでヘリックス状の工具軌跡を描く機械加工プロセスです。
通常「旋削」は、この切削作用で外周面を生成する場合に用いられ、同じ本質的な切削作用が内面に適用される場合は「穴あけ(ボーリング)」と呼ばれます。したがって「旋削と穴あけ」は、旋盤加工と呼ばれるより大きなプロセスファミリーを分類します。ワークの端面を切削する作業(旋削工具でも穴あけ工具でも)は「端面加工(フェーシング)」と呼ばれ、どちらのカテゴリーのサブセットとして扱われます。
旋削は、従来型旋盤で手動実施(継続的なオペレーター監視が必要)することも、自動旋盤(CNC:コンピュータ数値制御)で実施することも可能です。現在最も一般的な自動化はCNCです。
旋削では、ワーク(木材、金属、プラスチック、石材など)を回転させ、切削工具を1〜3軸で移動させて精密な直径と深度を生成します。ワークの外側(外径加工)または内側(内径加工=穴あけ)で実施可能で、様々な形状の管状部品を製造できます。
現在では稀ですが、初期の旋盤は複雑な幾何学図形、正多面体さえ加工可能でした。CNC登場以降、非コンピュータ制御でこうした用途に使うことは稀になりました。CNC旋削部品をお探しなら、YIJIN Hardwareが中国随一のCNC旋削部品サプライヤーです。
旋削プロセスは通常旋盤で実施され、工作機械の中で最も古い歴史を持ち、ストレート旋削、テーパー旋削、プロファイリング、外周溝入れなど多様なタイプがあります。
この旋削プロセスにより、ストレート、円錐、曲面、溝付きなど多様な形状のワークを製造可能。旋削では一般に単一切れ刃切削を用います。各ワーク材料グループには、長年の経験から導き出された最適な工具角度セットが存在します。
旋削作業で出る切り屑は、チップ(北米)、スワーフ(英国)、またはターニング(一部地域)と呼ばれます。
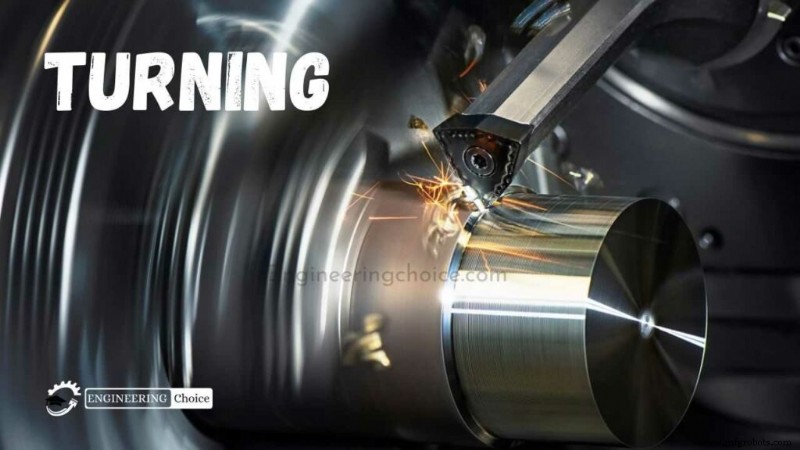
旋削プロセス
旋削は、不要な材料を切り取って回転対称部品を作る「切削加工(材料除去プロセス)」の一種です。旋削には、旋盤、ワーク、治具、切削工具が必要です。
ワークは予め成形された材料で、治具に固定され、旋盤に取り付けられて高速回転します。切削工具は通常単一切れ刃バイトで機械に固定されますが、一部操作では多刃工具も使用します。
切削工具が回転ワークに食い込み、微小チップとして材料を削り取り、目的形状を生成します。
旋削は、穴、溝、ねじ、テーパー、段差、輪郭面など多くのフィーチャーを持つ、回転対称的(通常軸対称)な部品製造に用いられます。旋削のみで完全製造される部品には、試作用カスタムシャフトやファスナーなど少量生産部品が含まれます。
旋削は、他プロセスで製造された部品に精密回転フィーチャーを追加・仕上げる二次加工としても一般的です。高精度・高品位仕上げが可能なため、基本形状が完成した部品への精密回転フィーチャー追加に最適です。
旋削操作(オペレーション)
旋削は最も一般的な旋盤加工操作です。旋削プロセス中、切削工具が回転ワークの外径から材料を除去します。主目的はワーク外径を所望寸法まで削り込むこと。粗加工と仕上げ加工の2タイプがあります。
プロセスサイクル中にワークに対して多様な操作を行い、目的形状を得ます。これらは外部操作と内部操作に分類されます。
外部操作は部品の外径を変更し、内部操作は内径を変更します。以下の操作は、使用カッターと材料除去軌跡で定義されます。
旋削固有操作(外部)
- 旋削(ターニング)。 単一切れ刃バイトがワーク側面に沿って軸方向に移動し、段差、テーパー、チャンファー、輪郭など多様なフィーチャーを形成。通常小さな半径方向切り込みで複数パス実施し、目標端径に到達します。
- テーパー旋削。 一方から他方へ直径が徐々に減少する円筒形状を生成。
- ハードターニング。 ロックウェルC硬度45以上の材料に対する旋削。通常熱処理後に実施。従来の研削を置き換え・削減する目的。単なる材料除去目的なら荒研削と同等に競合。形状・寸法精度が重要な仕上げでは研削が優位。
- 端面加工(フェーシング)。 単一切れ刃バイトがワーク端面に沿って半径方向に移動し、薄い層を削って滑らかな平面を作成。切り込み深さは通常微小で、1パスまたは複数パスで達成。
- パーティング(切り離し)。 溝入れに類似。単一切れ刃切断工具がワーク側面に半径方向に食い込み、ワーク中心または内径まで達してワークの一部を切り離します。
- 溝入れ(グルービング)。 単一切れ刃バイトがワーク側面に半径方向に食い込み、工具幅と同幅の溝を切削。複数回切削で工具幅より広い溝を形成可能。特殊成形工具で多様な溝形状を作成可能。
非旋削固有操作(内部)
- 穴あけ(ボーリング)。 ボーリング工具がワークに軸方向に貫入し、内面に沿って切削して段差、テーパー、チャンファー、輪郭などを形成。単一切れ刃工具で、調整可能なボーリングヘッドで所望径に設定。ドリル穴あけ後に径拡大や高精度化のために実施されるのが一般的。
- ドリリング。 ワーク内部から材料を除去。標準ドリルビットをテールストックまたはツールタレットに固定して使用。専用ドリルマシンでも実施可能。
- ナーリング(ローレット加工)。 専用ナーリング工具で部品表面にギザギザ模様を切削し、ハンドグリップや意匠向上に利用。
- リーミング。 既にドリル加工された穴から少量の金属を除去する寸法出し操作。極めて精度の高い内径穴を作るために実施。例:6mm穴を5.98mmドリルで開け、リーマで仕上げ。
- ねじ切り(スレッディング)。 通常60度尖頭の単一ねじ切りバイトがワーク側面に沿って軸方向に移動し、外面にねじを切削。指定長さ・ピッチで切削可能、複数パスで形成されることも。
- ポリゴナル旋削。 原材料の回転を止めずに非円形形状を加工。
切削条件(パラメータ)
旋削時、切削工具の速度と動きは複数のパラメータで指定されます。これらはワーク材質、工具材質、工具サイズ等に基づき各操作ごとに選定されます。
- 切削送り(カッティングフィード)。 スピンドル1回転あたりの切削工具またはワークの進み量。単位:インチ/回転(IPR)。工具がワークに食い込む操作もあれば、ワークが工具に食い込む操作も。多刃工具では、1歯あたり送り(IPT)× 歯数 = 切削送り。
- 切削速度(カッティングスピード)。 切削中のワーク表面速度(切削工具刃先相対)。単位:表面フィート/分(SFM)。
- スピンドル速度。 スピンドルとワークの回転数(RPM)。スピンドル速度 = 切削速度 ÷ 切削箇所のワーク円周長。一定切削速度を維持するには、切削径に応じてスピンドル速度を変化させる必要あり。スピンドル速度一定なら切削速度は変化する。
- 送り速度(フィードレート)。 切削中の切削工具移動速度(ワーク相対)。単位:インチ/分(IPM)。切削送り(IPR)× スピンドル速度(RPM)の積。
- 軸方向切り込み深さ。 工具がワーク軸方向に食い込む深さ(フェーシング等)。大きいと送り速度を下げないと工具負荷大・寿命短縮。通常複数パスで所定の軸方向切り込みまで進める。
- 半径方向切り込み深さ。 工具がワーク半径方向に食い込む深さ(旋削・ボーリング等)。大きいと送り速度を下げないと工具負荷大・寿命短縮。通常複数ステップで所定の半径方向切り込みまで進める。
工具(ツーリング)
単一切れ刃工具の各種角度、形状、サイズは、加工中のワーク表面品質に直結します。すくい角、横すくい角、切れ刃角、逃げ角、ノーズ半径など多様な角度が存在し、ワークとの関係で異なります。
単一切れ刃工具の形状もV字型、角型など多様。特殊工具ホルダーで切削工具を操作中に保持します。
よくある質問(FAQ)
旋削加工とは?旋削加工は、切削工具(通常は非回転のバイト)が、ワークの回転に合わせて直線的に移動することでヘリックス状の工具軌跡を描く機械加工プロセスです。
旋削プロセスとは?旋削は切削加工の一形態、材料除去プロセスであり、不要な材料を切り取って回転対称部品を作ります。旋盤、ワーク、治具、切削工具が必要です。
製造プロセス
- 旋削加工(ターニング)完全解説:定義、種類、主要操作、切削条件
- 旋盤完全ガイド:種類、機能、用途を徹底解説
- スロッティングマシン(形削り盤)完全解説:定義、部品、種類、仕組み
- 平削り盤(プレーナー)とは:定義、構成部品、種類を徹底解説
- 研削盤(グラインダー)とは:定義、種類、用途を徹底解説
- エンジニアリング公差:定義、種類、実務への適用ガイド
- 鍛造:プロセス、種類、材料、メリット・デメリット、用途
- パワーハンマーとは?種類、設計、動作原理を徹底解説
- グラファイト完全解説:定義、種類、応用
- 浸炭焼入れ(カーバライジング)とは:定義、種類、プロセス、鋼材表面硬化のメカニズム
- 板金の基礎知識:定義、種類、一般的な用途