



カップリング潤滑の最適化で信頼性と長寿命を実現
理想世界では単一コンポーネントが全必要機能を備えますが、現実には複数部品を現場で組み立てる必要があります。部品が結合する時、アライメントは決して完璧ではありません。
カップリングは軸間でトルクを伝達します。入念な調整をしても残留ミスアライメントは残り、ベアリングと軸を早期摩耗から守るには柔軟性が不可欠です。適切な潤滑こそがカップリングの性能と耐久性の鍵です。
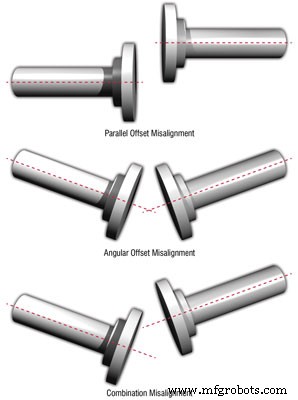
図1. ミスアライメントのタイプ
ミスアライメントは、3つの主要軸のうち2軸に沿ったオフセットまたは角度変位として現れます(図1)。縦軸は滅多に測定されませんが、ここでの誤差は過大なスラスト荷重を引き起こす可能性があります。大型設備(大容量コンプレッサー等)ではワイヤー式アライメントを採用し、小型セットアップでは伝統的にリム・アンド・フェイス式ダイヤルインジケーターを使用。レーザー式光学インジケーターは精度と使いやすさで採用が拡大しています。
ハイパフォーマンスメンテナンスチームは熱膨張も考慮します。水を除くすべての固体は、熱膨張係数に従って温度上昇とともに膨張します。常温でアライメントされた軸は、運転温度上昇とともにドリフトします。予熱・予冷や、常温での意図的ミスアライメントでドリフトを緩和できますが、残留オフセットは避けられません。このミスアライメントが軸をたわませ、振動とベアリングへの不均等荷重を誘発し、設備寿命を縮めます。
カップリングが正しく設計されていれば、ミスアライメント力を吸収し、ドライブトレインで最もデリケートな要素であるベアリングなどの高価・敏感なコンポーネントを過剰応力から守ります。
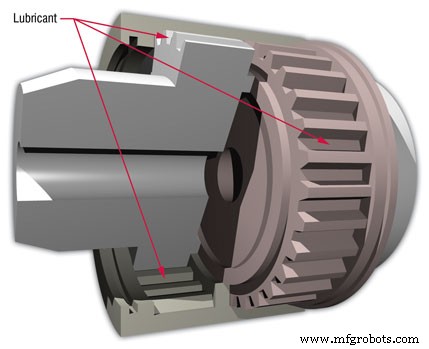
図2. ギヤカップリング
カップリングのタイプ
カップリングは大きく4カテゴリーに分類され、それぞれ複数の具体的設計があります。ソリッドカップリングとマグネットカップリングは潤滑不要ですが、網羅性のため記載します。ソリッドカップリングは剛性でミスアライメントを吸収せず、単に軸を結合してトルクを伝達。マグネットカップリングは永久磁石または電磁石で非接触軸を駆動し、シールレス磁気駆動ポンプで一般的です。
フレキシブルカップリングは固定フレキシブルエレメント(金属、ゴム、プラスチックのディスクやブッシュ)を用い、軸とともに回転して潤滑なしでミスアライメントを吸収。一方、ギヤ、チェーン、グリッド、ユニバーサルジョイントは最適性能と長寿命のために潤滑を必要とします。流体カップリング(トルクコンバーターとマルチプライヤー)は潤滑流体でトルクを伝達します。
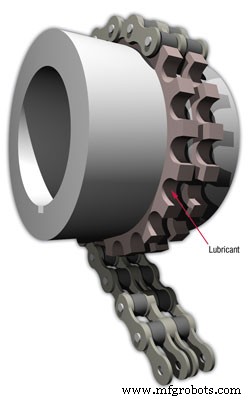
図3. チェーンカップリング
フレキシブルカップリング
ギヤカップリング(図2)は歯車のクリアランスでミスアライメントを吸収。両軸の外歯が潤滑剤を含むハウジングの内歯と噛み合います。片軸のみに歯を設け、他方の内歯と噛み合せるバリエーションも。加減速時にバックラッシュによる衝撃が発生し、ミスアライメントは回転ごとに摺動運動を生じます。
チェーンカップリング(図3)も同原理。各軸のスプロケットをローラーチェーンで連結し、チェーンとスプロケット組立のクリアランスでミスアライメントを吸収。荷重パターンはギヤカップリングと類似。
エクスターナルグリッドカップリング(図4)は荷重で撓む波形鋼グリッドを使用。各軸の溝付きディスクがグリッドを収容しトルクを伝達。グリッド変形に伴いグリッドと溝の間で摺動運動が発生し、毎回転ごとに広がりと狭まりを繰り返します。
ユニバーサルジョイントは設計により20〜30°のミスアライメントに対応。車両ドライブシャフトで普及し、サスペンションストロークに合わせた車輪運動を可能に。4本スピンドルのスパイダーが、ヨークまたはナックルで直角に終わる2軸を接続。各スパイダージャーナルはナックル内のベアリングまたはブッシュで支持され、関節運動を実現。
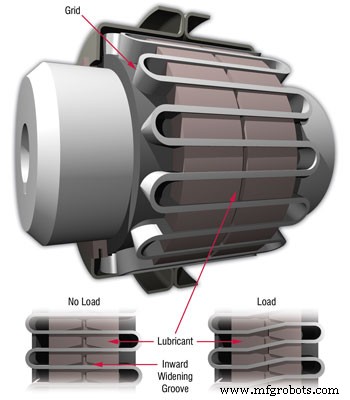
図4. グリッドカップリング
フレキシブルカップリング用潤滑剤
オイルとグリースの両方でフレキシブルカップリングを潤滑可能。ほとんどの工業用カップリングはグリース潤滑です(別途指定がない限り)。グリースは増粘剤からベースオイルが滲出し、負荷ゾーンに油膜を形成してコンポーネントを保護します。
潤滑式フレキシブルカップリングは、低振幅相対運動、潤滑剤への遠心力、不均一なオイル分配に耐える必要があります。微小摺動運動は完全流体動圧潤滑を阻害するため、高粘度ベースオイル、極圧添加剤、金属濡れ剤で境界・混合潤滑条件を維持することが推奨されます。高粘度は漏れも抑制します。
カップリング内の遠心力は重力の数千倍(G)に達することがあります。グリース処方は、このような力でオイルと増粘剤が早期分離しないよう設計されています。
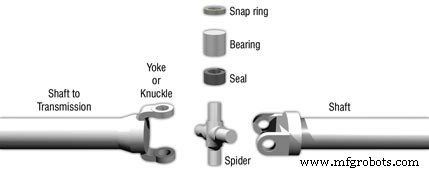
図5. ユニバーサルジョイント
流体カップリング
流体カップリングは流体運動でトルクを伝達。ミスアライメント吸収は可動部間の微小クリアランスのみで、誤差余地はほぼありません。それでも、入出力軸に直接機械的リンクがないため、衝撃荷重と高起動トルクを効果的に吸収します。
流体カップリング内部では、入力軸のインペラが遠心ポンプのように流体を加速。流体が出力軸のランナーベーンに衝突し運動量を伝達。ランナーは入力速度に近づくが到達せず、スリップが生じます。出力軸が回転を始めるために必要な最小入力速度をストール速度と呼びます。流体カップリングは、蒸気・ガスタービンのように高静荷重を持つ設備に最適で、ドライブシャフトへの初期応力を最小化します。
入力側の衝撃荷重は伝達されず、入力軸速度は無制限。ストール速度を超えると、出力軸はその慣性で制限される速度で加速し、余剰エネルギーは粘性熱として放散。トルクコンバーターとマルチプライヤーは、伝達前の入力トルクを変更する特殊な流体カップリングです。
流体カップリング用潤滑剤
流体カップリングでのエネルギー放散は流体温度を急上昇させ、1分以内に200°F(約93℃)を超えることも。オイルは酸化・熱劣化に耐え、高粘度指数で温度スパイク時の粘度激変を防ぐ必要があります。
代表的粘度は40℃で2.5〜72 cSt。高温用途では100℃での粘度上限が指定される場合も。低粘度オイルは摩擦損失を減らしますが、激しい攪拌による発泡に耐え、防錆性も必要。炭化水素ベース流体に防錆添加剤を配合したものが、優れた性能とシール相性を発揮します。
推奨事項
適切なメンテナンスはあらゆるカップリングの寿命に不可欠。潤滑剤レベルと品質を定期確認し、漏れ分を補充。定期的に洗浄・交換して劣化生成物を除去し、添加剤を補充。ギヤカップリングは用途厳しさと操作経験に応じ、6カ月〜1年ごとの再給脂が必要なことが多いです。
すべてのメンテナンスで汚染管理を徹底。微粒子汚染は摺動面の摩耗を招きます。洗浄残留溶剤は潤滑剤を希釈したりグリース増粘剤と反応したりして性能を損ないます。
カップリングは運転要求が穏やかなら最も長持ちします。衝撃荷重の低減(ハードスタートと急激な負荷反転)が第一の防衛線。アライメントは高優先度の精密機能で、運転中の振動解析やサーモグラフィで検証可能。メンテナンスや修理のたびに再確認すべきです。
機器のメンテナンスと修理
- プレス自動化完全ガイド:技術・安全性・効率向上のポイント
- 鍛鉄(rought iron)のすべて:特性、用途、歴史
- 遠心鋳造とは:プロセス、用途、メリット・デメリットを徹底解説
- ダイカスト完全マスター:プロセス、メリット、用途を徹底解説
- インベストメント鋳造(ロストワックス)完全ガイド:プロセス、メリット、用途、選定基準
- スタッド溶接の総合ガイド:定義、種類、メリット・デメリット
- ノギス(バーニアキャリパー)完全ガイド:構造・読み取り・デジタルノギス
- 旋盤の基礎知識:歴史・原理・種類・部品・安全対策・仕様完全ガイド
- CNCフライス加工の極意|精密金属加工の基礎から応用まで
- ダイカスト解説:精度、効率、生産メリット
- 産業機械におけるデジタルセンサー:機能、種類、選定のベストプラクティス