



振動解析による産業用チラーのベアリング摩耗検出
本ケーススタディでは、市販のポータブル振動解析機器とソフトウェアを用いて、1,250トン(4,400kW)空調チラーの外輪ベアリング欠陥を特定しました。
対象チラーは単段遠心圧縮機で、モーターフリー側にころ軸受スラストベアリング、モータードライブ側にスリーブベアリングを装備。ここで示す診断アプローチは、ころ軸受を使用するあらゆる回転機械(ポンプ、ファン、ギヤ等)に適用可能です。
振動解析ツール
過去25年間で振動測定ツールは劇的に進化。ほとんどの産業機械では三軸加速度計がセンサーの標準選択肢。生出力は加速度に比例しますが、通常は積分され速度単位で表現されます。本ケースの全データは、図2に示す三軸加速度計クラスタで取得。
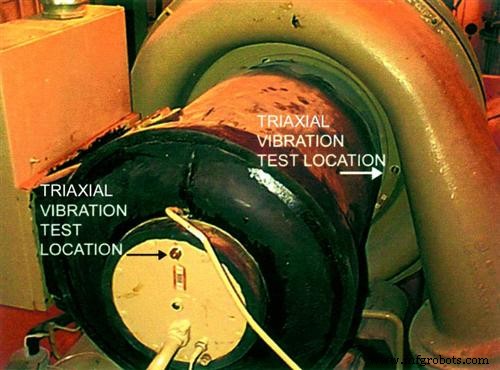
図1. モーターベアリングハウジングの振動試験位置を示すチラー。
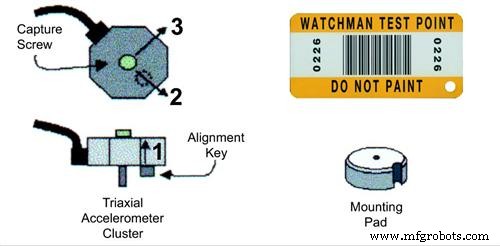
図2. 三軸加速度計クラスタ(左)のスケッチ。ブロンズディスク取付パッド(右下)にスタッドマウント。3つの加速度計が互いに直交配置。バーコードでデータコレクターを自動設定し、記録・保存。
取付パッドはモーターベアリングハウジングに剛体結合され、三軸クラスタがスタッドマウントされるため、3軸同時取得が可能。
バーコードベースセットアップにより、実施者によらず再現性と精度の高いデータ取得を保証。機械的状態が不変なら、同一運転条件で一貫したデータが得られます。
信号処理選択は求める詳細度に依存。定型予知保全プログラムでは通常2種類のデータを取得:
全体レベル: 広帯域振動測定で、広い周波数範囲の総振幅を表現。取得、処理、トレンド管理が低コスト。
狭帯域: 高速フーリエ変換(FFT)で振動信号を離散周波数に分解、振幅対周波数の2Dスペクトルプロットとして表示。本ケースではスペクトルあたり800離散ピークで、高い周波数分解能を確保。
振動合格基準
1,250トン(4,400kW)チラーで許容される振動レベルは? メーカーは0.25 in/s(ピーク)の合否広帯域仕様を採用。合格限界は通常、絶対基準または相対基準で表現。
広く用いられる絶対参照であるIRD汎用機械振動深刻度チャートを表1に要約。各コンディションバンドは速度で2倍刻み、VdBで6dB変化に対応。
表1. IRD汎用機械振動深刻度チャート
| 機械状態 | 速度 (in/s peak) | 速度 (VdB) |
|---|---|---|
| 非常に粗い | >0.628 | >121 |
| 粗い | 0.314 < V < 0.628 | 115 < VdB < 121 |
| やや粗い | 0.157 < V < 0.314 | 109 < VdB < 115 |
| 普通 | 0.0785 < V < 0.157 | 103 < VdB < 109 |
| 良好 | 0.0392 < V < 0.0785 | 97 < VdB < 103 |
| 非常に良好 | 0.0196 < V < 0.0392 | 91 < VdB < 97 |
| 滑らか | 0.0098 < V < 0.0196 | 85 < VdB < 91 |
| 非常に滑らか | 0.0049 < V < 0.0098 | 79 < VdB < 85 |
| 極めて滑らか | <0.0049 | <79 |
表1. IRDチャートは1.6〜1,667Hzの周波数帯で、ほとんどの回転機器に適用可能な機械状態の段階的ビューを提供。
絶対基準は受入試験には十分ですが、予知保全にはより感度高く相対的な基準が必要。相対限界は、同負荷下の同一機複数台の振動スペクトル平均から導出。本研究では同一チラー12台のスペクトルを平均化。ブロンズディスクパッドを同一取付で、各チラーを定格負荷約80%で運転しデータ取得。
手動レビュー後、ベースラインスペクトルを確立し標準偏差を算出。「平均+1σ」マスクを生成。統計的に振動振幅の約85%がこのマスク下に収まるはず。ベンダー定義の合否限界とは異なり、この相対アプローチは特定設備に許容範囲をテーラーメイドします。
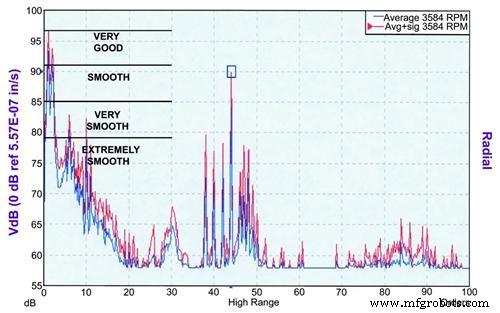
図3. 12台同一ユニットから生成した1,250トンチラーの相対合格基準。青スペクトルが平均、赤曲線が平均+1σ。比較用にIRD深刻度チャートを重ね合わせ。
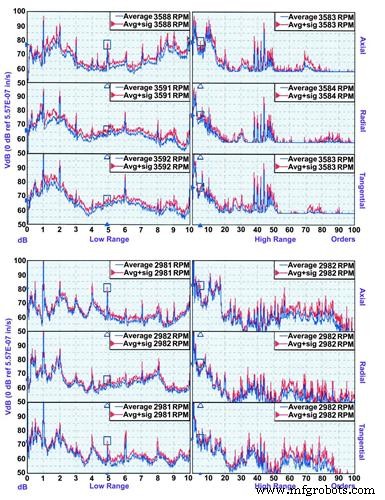
図4. 2施設のベースラインデータ:プラントA(上6スペクトル)、プラントB(下6スペクトル)。各プラントに18台同一チラー。プラントBの回転速度(2,982rpm)は欧州典型の50Hz入力ラインを反映。データはフリーエンドモーターベアリングを表す。
玉軸受問題
ベアリング故障は振動解析で検知される最も一般的問題の一つ。初期欠陥は軸回転速度の整数倍ではない周波数成分として顕在化。これら非同期周波数はベアリング形状で決まり、以下で近似可能:
外輪通過周波数(BPFO)= コロ数 × 軸速度 × 0.4
内輪通過周波数(BPFI)= コロ数 × 軸速度 × 0.6
基本列周波数(FTF)= 軸速度 × 0.4
メーカー指定はSKF 7318ベアリング。同社テーブルで外輪・内輪通過周波数がそれぞれ4.9×M、7.1×Mと示され、12コロベアリングと確認。摩耗進行に伴い、これら通過周波数の高調波(整数倍)がスペクトルに出現。欠陥タイプにより1×Mサイドバンドも出現することあり。重度摩耗では70×M〜100×M間の高周波ノイズフロアが上昇。
一般的診断戦略
正確なベアリング摩耗検知には、一貫したデータ取得・分析手法が必須。広帯域メーターは初期摩耗を見逃しがちで、大惨事前の警告は限定的。高周波衝撃や超音波手法は初期摩耗を検知可能だが、アンバランスやミスアライメント等の低周波故障を見逃す。
相対合格基準を用いた三軸狭帯域スペクトル解析が、信頼性の高い早期検知と、アンバランス、ミスアライメント、インペラ隙間、緩み、共振等の幅広い故障診断を実現。本研究はこのアプローチを採用。
狭帯域データセットは、剛性ベアリングハウジング上の単一点から、高分解能(800ライン)三軸スペクトル2セットを含む。低域スペクトルは0〜10次軸速度、基本ベアリングトーンを捕捉。高域スペクトルは0〜100次、ベアリングトーン高調波と高周波ノイズフロアを露出。データ量は多いが、バーコードセットアップで高速・再現性ある取得が可能、PC処理も迅速・自動化。
ベアリング欠陥の故障モデルには4つのキー指標:
- 非同期基本周波数での高調波ピーク系列
- それらピーク周辺の1×Mおよび/またはFTFサイドバンド
- 上昇した高周波ノイズフロア
- ベアリング緩みによる軸回転速度での高調波系列
振動解析:人間 vs コンピュータ
正確診断に必要な狭帯域データ量は、コンピュータベース処理を必須とします。パーソナルコンピュータにエキスパートシステムを搭載すれば、以下を数秒で実行:
- スペクトルを軸速度基準で正規化
- 主要強制周波数と付随ピークの振幅抽出
- 故障モデル適用で欠陥パターン特定
- パターン顕著度に基づく深刻度定量化
これらロジックルールは、大規模機械母集団での自動診断と熟練振動アナリストの専門家分析を比較較正し、コンピュータ結論がベテランアナリストの判断を反映するよう調整済み。
図5はチラー4号のエキスパートシステム生成テキストベース診断レポート。
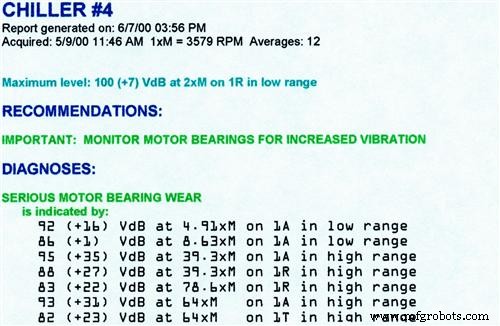
図5. チラー4号のコンピュータ生成診断結果。
スペクトルデータの手動レビュー
図6は3月25日取得のチラー4号モーターフリーエンドデータ。平均+σマスク(赤)を重ね合わせ比較。横軸は「オーダー」スケール、1オーダー=1軸回転。
軸方向低域データで4.9×Mと7.1×Mに顕著な非同期ピーク出現。モーターベアリングのBPFOとBPFIと完全一致。高域スペクトルでは4.9×M間隔の高調波がBPFO高調波系列を確認。高周波ノイズフロアがσマスクと一致し、摩耗存在するがクリティカル未到達を示唆。
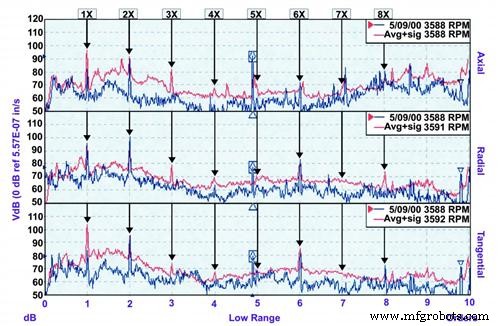
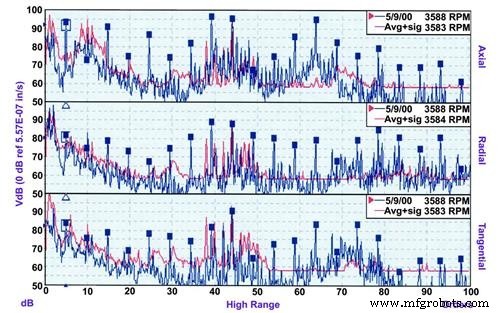
図6. チラー4号モーターフリーエンドベアリングの三軸振動スペクトル。左:低域データ、右:高域データ。マークされたピークが4.9×M BPFO高調波系列を示す。
予後診断
ベアリング故障確認後、次の疑問は残存寿命。熟練アナリストは複数データセットでトレンド確認まで判断を保留。エキスパートシステムは3要因で深刻度スコア算出:
- 支持ピーク数
- 各ピークの基準超過度合い
- 各ピークの絶対振幅
深刻度スコアを微小、中等度、深刻、極度のスケールにマッピング。トレンドプロット(図7)では、ベアリング摩耗深刻度が低深刻レベルで安定。
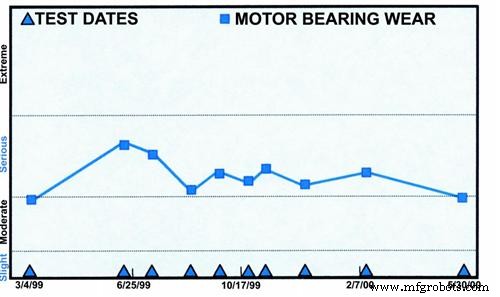
図7. チラー4号のエキスパートシステムトレンドプロット。
ベアリング寿命は主に荷重で決まる。現データでは過去1年間悪化なし。振動解析がベアリング健全性の定量的エビデンスを提供し、プロアクティブ判断を可能に。摩耗悪化時、システムが深刻度スコアを適切に昇格。
以前のサービス訪問時、メーカーエンジニアが全体振動計で「ベアリング正常」と判断。メーカーの0.25 in/sピーク限界はおそらくクリアしていたことになり、広帯域測定の予知保全への重大な限界、すなわちBPFO高調波のような微細な非同期シグネチャを見逃すことを示唆。
結論
設備エンジニアは、各機械をモデル固有の平均+1σベースラインで継続監視すべき。エキスパートシステムの深刻度スコアが一貫した客観的トレンドを提供し、適切なメンテナンス判断を支援。深刻度が極度レベルに近づいたらベアリング交換をスケジュールし、取り外したベアリングを検査して診断ループを閉じるべきです。
アジマDLIについて
アジマDLIは予知機械状態監視・分析のリーディングプロバイダー。柔軟な導入、実証済み診断ソフトウェア、深い分析専門性を組み合わせたWATCHMAN信頼性サービスで、持続可能かつコスト効率の高い状態基準メンテナンスプログラムを提供。マサチューセッツ州ウォバーン本社、米国、アジア太平洋、中米、ヨーロッパ、南米にグローバル展開。顧客の資産可用性と生産性最大化を支援。詳細は www.azimadli.com で。
機器のメンテナンスと修理
- プロアクティブ状態監視:450HP電動機故障の根因分析
- 新設遠心ポンプの高振動、原因は不良モーターマウント
- 根本原因分析:プラント信頼性の強化
- ベアリングを安全に取り外して修理するためのステップバイステップガイド
- PPLモンタナ、ティムケンのメンテナンストレーニングでプラント信頼性を向上
- ベアリング故障を根絶:戦略的パートナーシップで信頼性向上と23万ドル節約
- 予防保全ソフトが製造業の成功を導く:効率最大化の鍵
- 商用トラック成功の鍵:オイル分析がもたらす5大メリット
- オイル・液体分析が機材信頼性を高め、ダウンタイムを削減する理由
- 重機解体・解体工事機材の包括ガイド:選定と操作
- 振動分析が予知保全の成功を導く理由