



TEEP(総実効設備性能):スケジューリングと生産能力計画のための戦略的KPI
ツールボックスは「必要な工具を必要なときに」提供するためのものです。しかし、単一の工具だけに頼っていては達成できることが限られます。同様に、メンテナンスチームが1つのKPIだけを監視していては、プラントパフォーマンス向上の機会を逃します。
本記事では、Total Effective Equipment Performance(TEEP:総実効設備性能)と、OEEおよびOOEとともに、メンテナンスリーダーがスケジューリングを最適化し、アウトプットを向上させる方法を探ります。
TEEPとは
TEEPは、Overall Equipment Effectiveness(OEE:総合設備効率)およびOverall Operations Effectiveness(OOE:総合運用効率)と同じKPIファミリーに属します。これら3指標はすべて、パフォーマンス、品質、可用性を組み合わせて設備性能を評価します。決定的な違いは、各指標が「可用性」をどう定義しているかにあります。
TEEPは、可用性を「実際の生産時間 ÷ 全利用可能時間(24時間365日)」と定義することで、資産の潜在的な生産能力を測定します。「スケジュールの制約がなければ、どれだけ生産できるか?」という問いに答えます。
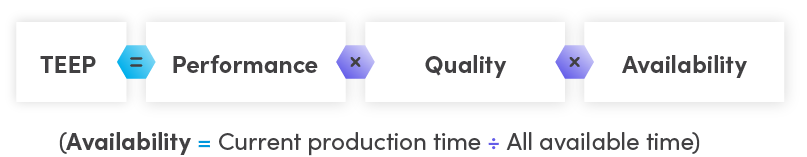
数式では、TEEP = パフォーマンス × 品質 × 可用性、ここで可用性 = (現在の生産時間)÷ (すべての利用可能時間)です。例えば、ある機械が1週間フル稼働し完璧な製品を生産した場合、TEEPは100%です。同じ機械が1日16時間稼働なら、可用性は16÷24=67%。パフォーマンス90%、品質88%とすると、TEEP ≈ 0.9 × 0.88 × 0.67 ≒ 53%となります。
ほとんどのプラントが24/7稼働していないため、TEEPは未活用の生産能力を評価する貴重なベンチマークとなります。
TEEPとOEEの違い
最も広く使われるKPIであるOEEは、資産の現在の生産性を測ります。その可用性は「実際の稼働時間 ÷ 計画生産時間」で計算されます。したがってOEEは現行の運用実態を反映し、TEEPは達成可能な最大アウトプットを予測します。
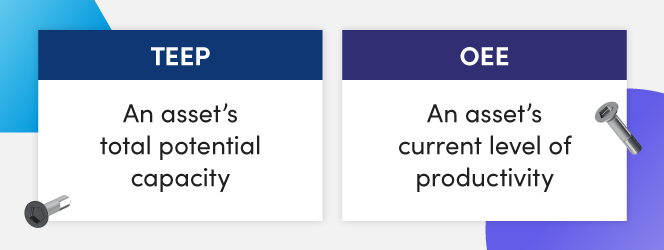
OEEは既存スケジュールに基づくため、可用性・パフォーマンス・品質の調整でどれだけ追加生産能力を引き出せるか、即座に洞察を得られます。多くの施設がOEEをリアルタイムで監視し、継続的改善を推進しています。
TEEPとOOEの違い
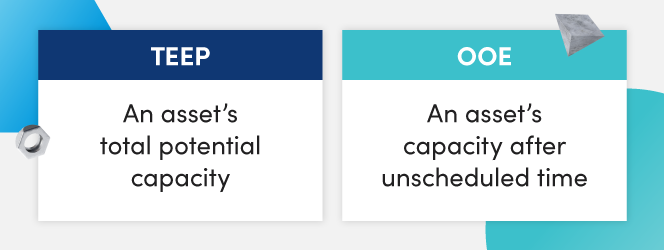
Overall Operations Effectiveness(OOE)は、可用性計算に非計画ダウンタイムを含めることでOEEを拡張します:可用性 = (実際の生産時間)÷ (計画生産時間 + 非計画ダウンタイム)。これにより、運用効率をより包括的に把握できます。
実践でのTEEP活用
TEEP、OOE、OEEを併せて見ると、カスケード型のフレームワークが形成されます:TEEPは総潜在力、OOEは全ダウンタイムを考慮した現在のパフォーマンス、OEEは現在の生産状態を表します。この階層により、スケジュール変更で最大の利益が得られる箇所を特定できます。
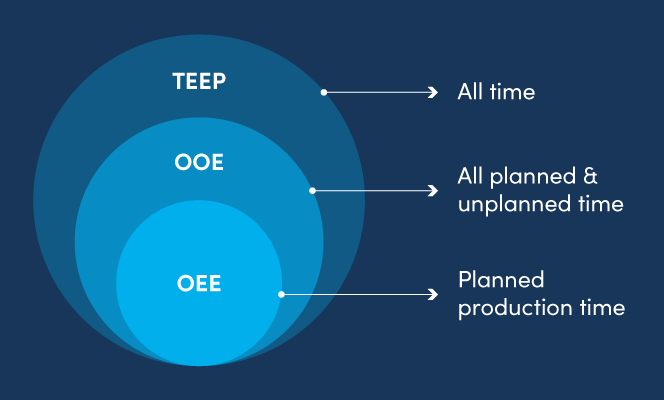
Fiixのソリューションエンジニアリングディレクター、スチュアート・ファーガソン氏に、プラントレベルでのこれらの指標適用について聞きました。「TEEPは純粋なメンテナンスKPIから一歩離れたところにあります」と同氏。「プラントマネージャーにとって価値があるのは、ハイレベルなスケジューリング意思決定を支援するからです。」
TEEPが答える典型的な問いには、「シフトを追加すべきか?」「休日稼働の価値はあるか?」「週末稼働したらどうなるか?」などがあります。
ファーガソン氏は、一部のチームがOEE計算が不完全なためにTEEPに頼りがちだと注意します。例えば、すべてのメンテナンスを週末に実施し、それらの時間をOEEのダウンタイムから除外している場合、指標が膨らんで見えることがあります。メンテナンスを計画ダウンタイムとして扱えば、より正確なOEEと真の生産能力が見えてきます。
週5日稼働で90%のOEEを報告する工場を考えてみましょう。一見、改善余地は小さく見えます。しかし、すべての定期メンテナンスが週末にスケジュールされており、本来なら生産に使えた時間が実質的に生産能力の式から除外されているなら、OEEは上方に歪められています。TEEP、OOE、OEEを並べて比較すれば、この隠れた制約が明らかになります。
「これらの指標間のデルタ(差分)を調べれば、スケジューリングのレバーが見えてきます」とファーガソン氏。「例えば、TEEPがOEEに対して低ければ、稼働時間のシフトや延長で大幅な生産能力を引き出せることを示唆します。」
生産能力計画におけるTEEP
TEEPは、OEEが頭打ちになり、現在の生産スケジュールで明確な改善策が見えないときに最も威力を発揮します。どれだけ設備が遊休しているかのベンチマークを提供し、シフト拡大、休日対応、週末稼働の意思決定を導きます。
しかしファーガソン氏は、TEEPはスケジューリングに影響を与えられる意思決定者向けだと強調します。オペレーターは24時間カレンダーを変えられません。「指標はアクション可能でなければなりません」と同氏。「誰かの制御外にある指標は、ほとんど価値を持ちません。」
メンテナンスチーム、オペレーター、プラントマネージャーが協力し、それぞれの指標(MTTRによるダウンタイム削減など)を活用すれば、総合的な設備パフォーマンスを体系的に向上できます。これらの取り組みが合わさって、プラントの真の実力を全体像として描き出すのです。
TEEPをKPIポートフォリオに組み込むことで、戦略的スケジューリング、生産能力拡大、長期的なパフォーマンス改善のための強力なツールを手に入れられます。
機器のメンテナンスと修理
- SCADAが生産効率を高める仕組み:包括ガイド
- サイネージとラベリングが信頼性を高める:保全・安全のための実践戦略
- ボランティアリーダーシップが保全・信頼性の発展を加速する
- 設備故障の5大要因と実証済み予防戦略
- メンテナンスマネージャーのための強靭な安全衛生プログラム構築ガイド
- スティック溶接(SMAW)完全マニュアル:機材・プロセス・ステップバイステップ実践ガイド
- 産業オートメーションにおけるMQTT:製造業者のための実践ガイド
- PIC18マイクロコントローラ:特徴、性能、使い方
- リファレンスデシグネータの理解:PCBアセンブリ接続をラベル付けする方法
- ガルバニゼーション(亜鉛メッキ)解説:亜鉛コーティングが金属部品の寿命を延ばす仕組み
- 産業用クラッチ徹底解説:種類、用途、正しい選び方