



OEEマスター:総合設備効率の計算法と生産効率向上ガイド
 総合設備効率(OEE)とは?
総合設備効率(OEE)は、資産が計画生産時間をいかに価値ある良品生産に転換できているかを定量化する主要KPIです。生産性を可用性、性能、品質に分解することで、スループットを蝕むあらゆるロスを可視化し、実行可能な洞察を提供します。
| 指標 | 定義 | 式 | 入力 | 例示数値 | 結果 | 備考 |
|---|---|---|---|---|---|---|
| 可用性 | 計画時間に対する実稼働時間の比率(ダウンタイム調整済み) | 稼働時間 ÷ 計画生産時間 | 稼働時間、計画生産時間 | 240分 ÷ 300分 | 80% | 100%はダウンタイムゼロ |
| 性能 | 理想サイクルタイムに対する実速度の比率 | (理想サイクルタイム × 総生産数) ÷ 稼働時間 | 理想サイクルタイム、総生産数、稼働時間 | 1分 × 150 ÷ 240分 | 62.5% | 低速サイクルや微小停止を反映 |
| 品質 | 良品数の総生産数に占める割合 | 良品数 ÷ 総生産数 | 良品数、総生産数 | 120 ÷ 150 | 80% | 不良と再加工を捕捉 |
| OEE | 可用性、性能、品質を合成した総合スコア | 可用性 × 性能 × 品質 | 可用性、性能、品質 | 0.80 × 0.625 × 0.80 | 40% | 100%は理論上の完璧 |
製造業におけるOEE
製造業者はOEEを用いて、計画生産時間のうち真に生産的だった割合を正確に特定します。これは設備稼働率と完成品品質を繋ぐ架け橋であり、継続的改善イニシアチブを導きます。
OEEの3本柱
可用性
実稼働時間と計画生産時間の比率で測定。100%ならシフト中に資産が無停止で稼働したことを意味します。
性能
設備が理想サイクルタイムと比較してどれだけ速く稼働しているかを評価。100%なら速度ロスなし。
品質
良品の割合を計算。100%なら不良品ゼロ。
総合OEE
3スコアを乗算することで、すべてのロスの複合効果を反映。OEE 40%なら、1つ以上の柱に大幅な改善余地があります。
OEE計算:ステップバイステップ例
現実的なシフトシナリオで歩んでみましょう。
1. 可用性
稼働時間 = 240分、計画生産時間 = 300分 → 240/300 = 80%。
2. 性能
総生産数 = 150個、理想サイクルタイム = 1分、稼働時間 = 240分 → (1 × 150)/240 = 62.5%。
3. 品質
良品数 = 120個、総生産数 = 150個 → 120/150 = 80%。
4. OEE
0.80 × 0.625 × 0.80 = 0.40 → 40% OEE。
正確なOEEのためのキー構成要素
- 良品数 — 品質基準を満たすユニット
- 理想サイクルタイム — 単一良品の理論上最速サイクル
- 計画生産時間 — スケジュールされた稼働ウィンドウ
- 完全生産的時間 — 停止なしで良品を生産した時間
シンプル版 vs 推奨版OEE式
基本式は:
OEE = (良品数 × 理想サイクルタイム) ÷ 計画生産時間
このスナップショットはクイックチェックに有用ですが、可用性ロスを省略するため、根因分析には実用的ではありません。
対照的に、推奨手法——OEE = 可用性 × 性能 × 品質——はロスを分解し、改善ターゲットを特定します。
OEE追跡のメリット
- 資産活用の向上 — 機械をピーク効率で稼働させる
- 資産健全性の早期シグナル — OEE急落で設備故障の兆候を検知
- パフォーマンスベンチマーキング — 類似資産やシフト比較でベストプラクティス発見
- リーンとの相乗効果 — OEEは自然に廃棄削減と継続的改善と整合
リーン製造におけるOEE
リーンイニシアチブは廃棄の特定と排除で成り立ちます。OEEはダウンタイム、低速サイクル、不良という正確なロスカテゴリを浮き彫りにし、データ駆動型リーン変革のロードマップを提供します。
OEEと全員参加生産保全(TPM)
TPMの目標は計画外ダウンタイムゼロ。OEEは定量的基準線と進捗指標を提供し、TPMチームが予防保全戦略がスケジュールと実稼働のギャップを埋めているか追跡できるようにします。
OEEスコアの解釈
一般的に80%以上を強力と見なしますが、文脈が重要です:
- 業界ベンチマーク:100%(完璧)→ 85%(ワールドクラス)→ 60%(一般的)→ 40%(低水準)
- 施設基準線:60%から80%へのジャンプは、ワールドクラス未達でも大幅改善を示唆
現実的なOEE目標設定
現在の基準線から始め、四半期ごとに最もインパクト大の柱で5〜10%改善を目指し、その後より広範なシステムアップグレードを目指します。
6大ロスとOEEへの影響
- 故障ロス — 予期せぬ停止
- 段取り・調整ロス — 切替えのための計画停止
- 空転・微小停止 — キャリブレーション等による短時間停止
- 立ち上げロス — 安定生産前のウォームアップ期間
- 速度低下ロス — 摩耗や誤用によるスループット低下
- 品質不良 — 再加工を要する不良品
これらカテゴリはOEEの柱に直接対応:故障・段取り→可用性、空転・立ち上げ→性能、速度低下・不良→品質。
ロス最小化戦略
- 予防保全計画で故障削減
- SMED原則で段取り時間短縮
- プロセス標準化とオペレーター教育で微小停止を迅速解決
- 堅牢な立ち上げ手順と事前チェック開発
- 摩耗部品の迅速交換で速度維持
- 厳格なSOPと早期不良検知で品質維持
OEE改善のよくある課題
- データ収集 — リアルタイムデータ統合と精度
- 専門知識 — OEE解釈と設備変動に関する適切なトレーニング
- 文化 — 組織目標と継続的改善の整合
- 持続可能性 — 長期的な成果維持と柱間トレードオフのバランス
組織でのOEE導入
- 認識構築と経営層スポンサーシップ確保
- 可用性、性能、品質の明確な指標定義
- 現在データで基準線確立
- 現実的な段階的改善目標設定
- 堅牢なデータプラットフォーム導入——例:CMMSでOEE指標を取得・分析
- 継続的改善マインドセット採用:反復、学習、改善
CMMSでOEEを強化
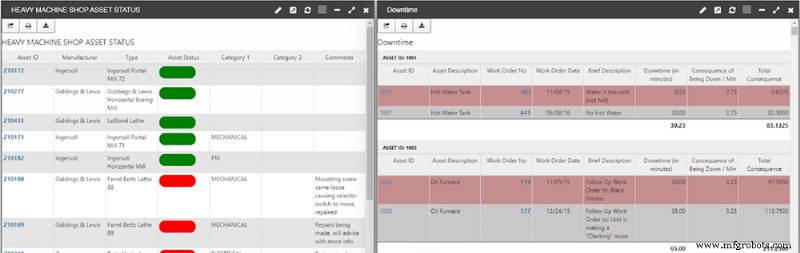
eMaint等の最新CMMSソリューションは、メンテナンスデータを一元化し、リアルタイムOEE計算を自動化、実行可能な洞察を生成。CMMSを生産現場センサーと統合すれば、OEEトレンド追跡、メンテナンスニーズ予測、測定可能な効率向上を推進できます。
eMaintがいかに貴社のメンテナンスKPIを向上させ、より高いOEEパフォーマンスを解き放つか、お問い合わせください。
機器のメンテナンスと修理