



鋳造所を理解する:現代製造業のバックボーン
鋳造所は金属鋳造品を生産し、鋳造関連サービスを提供する施設です
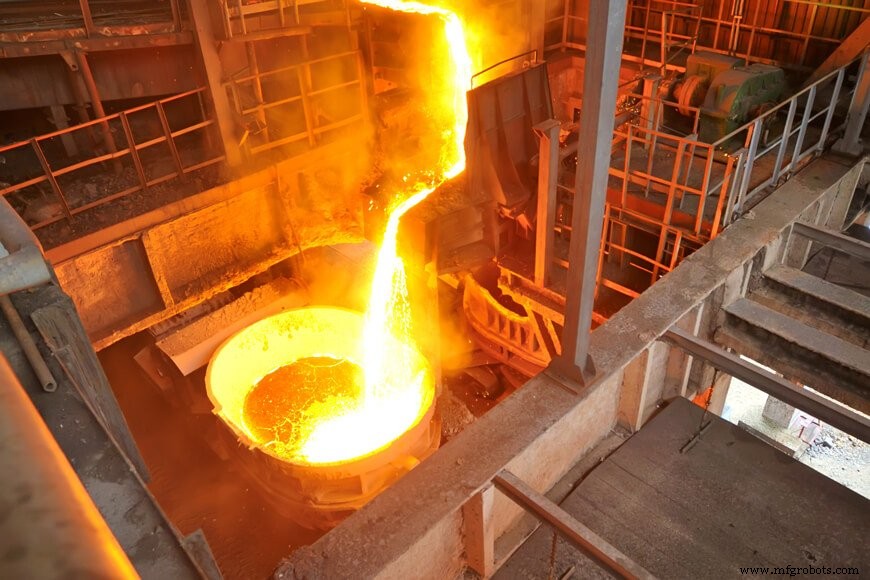
鋳造所は私たちの現在の生活水準と産業発展の責任を負っていますが、私たちのほとんどはそれについてほとんど知りません。では、鋳造所とは何でしょうか?
鋳造所の定義
簡単に言えば、鋳造所は金属を溶かし、液体金属を型に流し込み、固化させることで鋳造品を生産する工場です。鋳造所に行ったことがなくても、どのような外観か知らなくても、あなたは彼らが生産する金属鋳造品に囲まれています。あなたがこれを読んでいる場所から10フィート(約3メートル)以内に鋳造品がある可能性が高いです。
鋳造所はエンジン、鉄道、パイプ部品の金属製品だけを生産するわけではありません。私たちが依存する多くの必須消費財を作るために必要な機械のコンポーネントも形成します。製造品の90%が金属鋳造品に依存しています。
鋳造プロセス
鋳造所を理解するには、鋳造プロセスを理解する必要があります。鋳造に関わる一般的なステップは、パターン作り、型作り、溶解、注湯、取り出し、洗浄、フェトリング、検査です。
最終鋳造形状は注がれる型に対応するため、型はパターンで慎重に形作られます—鋳造されるオブジェクトの木製または金属製レプリカです。最も一般的な型材料はシリカ砂ですが、鋳造金属と使用方法に応じてさまざまな材料から生産できます。
溶解炉は金属で「チャージ」され、金属の融点以上に加熱されます。溶融金属が特定の注湯温度に達したら、注湯口を通じて耐火ライニング鋼製注湯レードルにタップされます。溶融金属表面の上部からスラグや不純物がすくい取られます。レードルを傾けて溶融金属を型空洞に注ぎます。
型が冷却し金属が固化したら、鋳造品が型から取り出され洗浄されます。洗浄された鋳造品はフェトリングで仕上げられ、完成品の指定寸法を満たすために鋳造品から余分な材料を除去するプロセスです。鋳造仕様によって、フェトリングは迅速で単純な場合も、極めて詳細な作業になる場合もあります。完成鋳造品は鋳造所で検査され、出荷されます。
鋳造所は単に生の鋳造品を生産するだけではありません。部品設計、工具製作、試作、機械加工、組立、その他アフターサービスなど、多くの操作を内包しています。
鋳造所設備
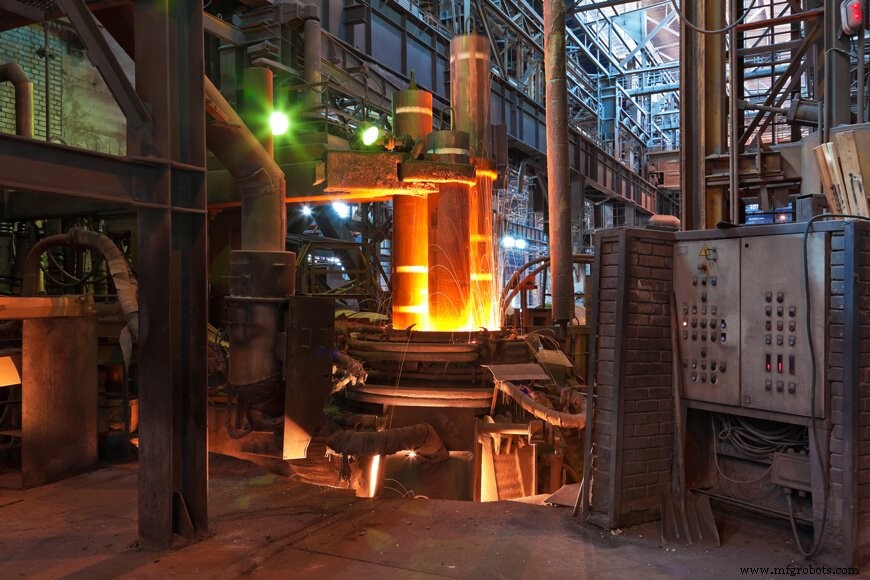
現代の鋳造所は高度に機械化されています。パターンとコア作り、鋳造、型作りに使用されるすべての機械と設備を含みます。その品揃えには大型溶解炉、レードル、フォークリフト、クレーン、コンベア、移送容器が含まれます。すべての鋳造所設備は溶解作業場の熱の中で確実に機能するよう特別に設計されています。
鋳造所の根本的な区別は鉄系(鉄または鋼)か非鉄系(アルミニウム、真鍮、青銅、銅など)かです。正確な設備タイプは鋳造所が扱う金属によって決まります。電気アーク炉は鋼作業に理想的ですが、銅専門の鋳造所は誘導炉を使用する可能性が高いです。炉はサイズが小型卓上設備から数トンのものまで幅広く、生産量も数分の一オンスから数トンまで変動します。同じモデルとサイズの変動がパターンメイキングと型作り機械、およびほとんどの他の鋳造所設備にも及びます。
鋳造所設計と危険緩和
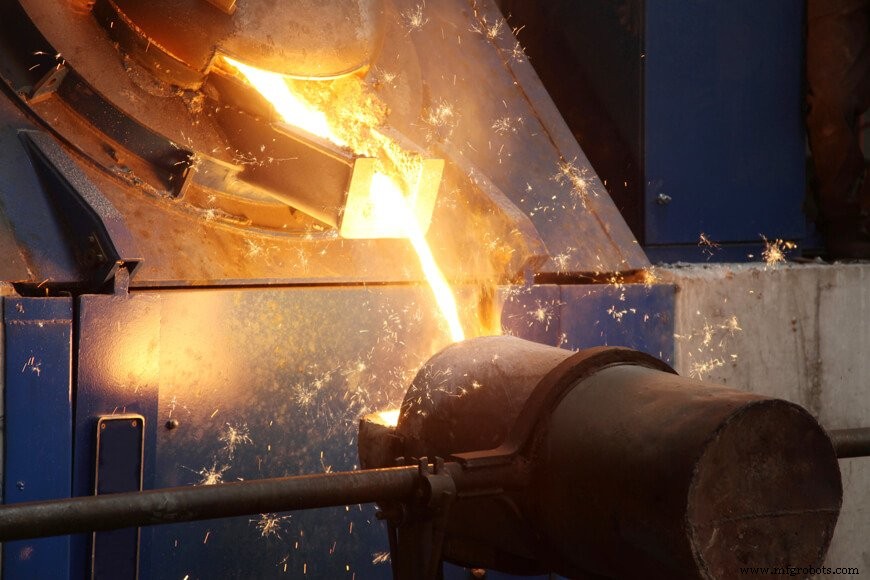
鋳造所は本質的に危険です。主要活動は金属溶解で、頻繁に2600°F(1425℃)を超える温度を必要とします。この数字に文脈を与えるために、活性炉に接触する水は瞬時に元の体積の1600倍に膨張します—わずかに湿った金属を炉にチャージするだけで壊滅的な蒸気爆発を引き起こすのに十分です。
極端な高温での化学反応の激しく予測不可能な性質は、同様に激しい鋳造所安全手順を要求します。鋳造所のすべては、金属の溶解と輸送に関連するリスクを最小化するよう設計されています。
効果的で安全な溶解を可能にする同じ条件—湿気のない熱—は、制御不能な火災にとっても完璧な条件です。鋳造所設計は可燃物を除去し、常に耐火剤を手元に置くことでこれに対処します。前述の蒸気爆発問題により、水は鋳造所火災の消火に使用できません。代わりに消火活動は産業用消火器と乾燥砂で炎を窒息させることに焦点を当てます。
チャージング—溶解のために金属を炉に投入—は鋳造所で最も危険な操作の一つです。小さなミスが設備破壊から怪我や死亡まで引き起こす可能性があります。鋳造工は何年も徒弟として、扱う金属、その融点、安全手順の必要な理解を開発します。
当然ながら、鋳造所は高い周囲温度を持ちます。暑く汗だくの職場です—鋳造所作業員はヘルメット、眼保護、フェイスシールド、厚いアルミニウム被覆服を着用することが要求される事実によって悪化します。熱がどれほど激しくても、高い天井がなければ作業員は耐えられません。鋳造所は空気循環を可能にする高い屋根で設計されています。
金属が溶解された後、まだ型に注ぐために鋳造所内を移動する必要があります。明らかな理由で、特に鋳造所作業員上や近くへのこぼれを避けるため極端な予防措置が取られます。 ルートはマークされ、可能な限り短く、障害物がありません。鋳造所フロアの交通は厳密に制御され、不必要な人員が溶融金属輸送中に決して邪魔にならないようにします。 機械補助(フォークリフト、機械レードル)を使用して人的曝露をさらに最小化します。
すべての予防措置にもかかわらず、こぼれは依然として起こります。起こったときの被害を最小化するため、鋳造所フロアは非反応性、難燃性材料で構築されます。締め固め土は最も経済的で、おそらく最も効果的です。通常コンクリートは液体金属曝露で割れる可能性がありますが、熱衝撃定格の高温コンクリートが利用可能です。
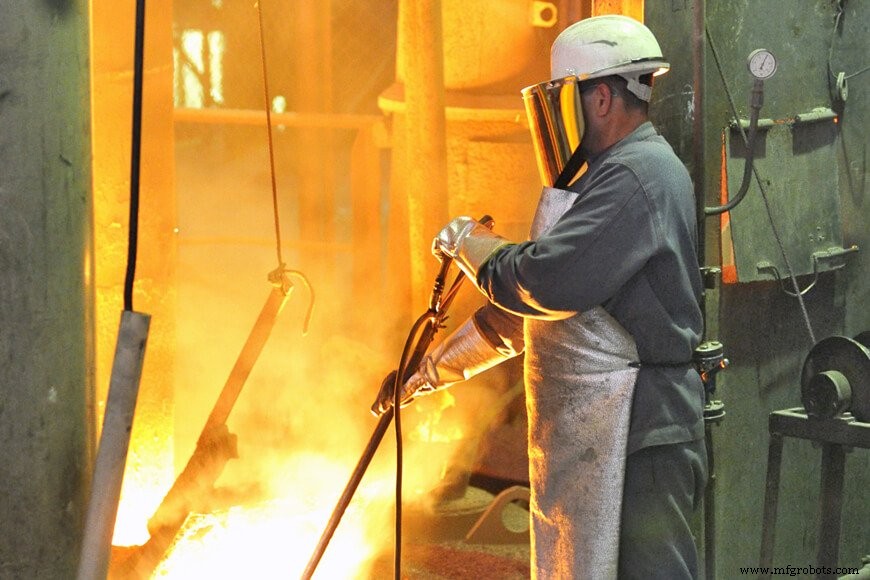
安全意識の高い設計と保護具は作業員と設備へのリスクを緩和しますが、安全な鋳造所運営の真の鍵は、優れた状況認識、強さ、持久力を持つ熟練鋳造所作業員です。
鋳造業界トレンド
鋳造品は世界中の鋳造所で生産されます。条件は国によって、鋳造所によって異なりますが、業界全体としてトレンドを経験します。鋳造業界はエンドユーザーの品質とコストに影響する重要な変化を経験しています。鋳造技術は年々進歩し、基本的な鋳造操作も進化し多様化しています。全体として最も支配的なトレンドは規模、自動化、現場仕上げです。
新しい炉は前世代より大型、安全、効率的です。これにより北米鋳造所数が継続的に減少しているにもかかわらず、業界出力の成長が可能になりました。インドと日本より鋳造所数が少ないにもかかわらず(下表参照)、米国は世界第2位の鋳造金属出力(1225万メートルトン)を持ちます。中国は年間4450万メートルトン以上の生産で他を大きく引き離しています。
| 国 | 鉄 | 鋼 | 非鉄 | 合計 |
|---|---|---|---|---|
| 中国 | 17,000 | 5,000 | 8,000 | 30,000 |
| インド | - | - | - | 4,700 |
| 日本 | 817 | 75 | 1,193 | 2,085 |
| 米国 | 640 | 360 | 1,001 | 2,001 |
| 2013年Modern Casting Magazine「世界鋳造生産年次センサス」による国別鋳造所数 | ||||
完全に仕上げられ、設置準備完了の部品への需要が高まっています。鋳造所は洗浄と機械加工能力をより多く含むよう変化しています。
原材料コスト、特にリサイクルスクラップ金属は減少しましたが、急速に上昇する労働コストにより業界は依然としてマージンに苦労しています。労働コスト上昇は自動化の主要な推進力です—鋳造所が人間にとって危険で不快な仕事であることが二重の理由です。鋳造所自動化のブレークスルーは、自動車部品、列車車輪、その他大量生産可能な鋳造部品のコスト削減を意味するかもしれません。
Reliance Foundryは鋳造業界の最前線に立ち、幅広いカスタム金属鋳造と製造調達サービスを提供し、最高品質のカスタム鋳造品を提供し続けます。
参考文献
- American Foundry Society. “Castings in Our World”.
- Modern Casting. “48th Census of World Casting Production: Steady Growth in Global Output”.
- Deutsche Industriebank. “Foundry Industry 2020: Trends and Challenges”.
- Safe Work Australia. “Guide to Managing Risks Associated with Foundry Work”.
金属
- 金属加工におけるリン酸塩処理:プロセス、メリット、ベストプラクティス
- 金属粉末射出成形(MIM):プロセス、用途、メリット
- コールドウェルディング:熱を使わない金属接合技術
- コールドワークドメタル(冷間加工金属):定義、技術、主要メリット
- 金属外装(メタルクラッディング)のメリット、種類、設計のポイント
- シルバースチール完全解説:成分、用途、製造法
- フラットノミ(平ノミ)完全ガイド:構造、用途別使い分け(石材・金属・木工)、コールドチゼルとしての活用
- ヒートナンバーの理解:金属加工における識別とトレーサビリティ
- 鍋金属(ポットメタル)の理解:組成、用途、品質懸念
- 金属疲労のメカニズム:原因・破壊モード・設計対策の完全ガイド
- 焼鈍(しょどん)とは?硬度低減と金属耐久性向上の熱処理技術を解説