



クインクンクス CNCプラズマ切断プログラム例:G91増分制御
CNCプラズマ切断制御装置でクインクンクス (5点のサイコロ目配置) を切断するCNCプログラム例です。このプログラム例は G91 増分プログラミングで記述されています。
CNCプラズマ切断機とは
プラズマ切断
プラズマ切断は、プラズマトーチを用いて、様々な厚さの鋼材やその他の金属 (場合によっては他の材料) を切断するプロセスです。このプロセスでは、不活性ガス (一部機種では圧縮空気) がノズルから高速で吹き出し、同時にノズルから被切断面へ向けて電気アークが形成され、そのガスの一部がプラズマ状態になります。プラズマは金属を溶かすのに十分な高温であり、かつ十分な速度で溶融金属を切断部から吹き飛ばします。
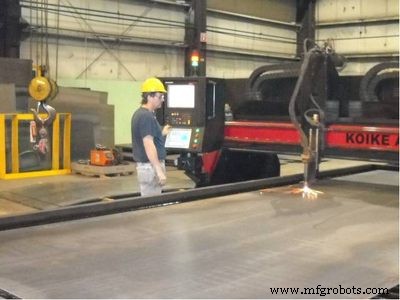
CNCプラズマ切断機
CNCプラズマカッター
「CNCプラズマ」システムは、プラズマトーチを搭載し、CNC (数値制御) に基づく数値コードプログラムに従ってトーチを移動させる機械です。コンピュータが数値データに基づいて機械の動きを制御します。
プラズマ切断制御装置 プログラム例
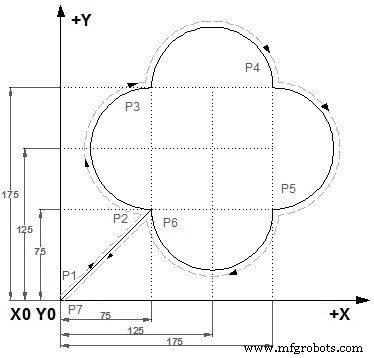
クインクンクス CNCプラズマ切断制御装置 プログラム例
相対座標プログラミング (G91)
G92 X0 Y0 (P1) G00 X75 Y75 (P2) G02 Y100 I0 J50 (P3) G02 X100 I50 J0 (P4) G02 Y-100 I0 J-50 (P5) G02 X-100 I-50 J0 (P6) G00 X-75 Y-75 (P7) M02
このプログラムは、原点(P1)からP2へ早送り、以降G02円弧補間(I/J指定)で4つの円弧を連続切断し、P6で一周、P7で原点付近へ戻りM02終了します。G91増分モードのため、各ブロックの座標は前点からの相対移動量です。プラズマ切断ではピアスタイム・切断速度・ガス圧等のプロセスパラメータも別途設定が必要です。
CNCマシン
- CNCプラズマ切断ソフトウェア完全ガイド:機能、ワークフロー、おすすめ選定
- Fanuc G75溝入れサイクル完全マスター:ステップバイステップCNCプログラムガイド
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Fanuc CNC G81ドリルサイクルプログラム - ステップバイステップ例
- Fanuc G94端面加工サイクル完全ガイド: CNC加工実践例
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- G84 タッピングサイクルをマスター:実践 CNC プログラミングガイド
- ジーメンス シヌメリック 4軸フライスプログラム:実践的CNC例題
- CNCフライス盤 円弧加工例:G02 I・Jパラメータの使い方
- CNCポケット加工例: ピックミリングチュートリアル
- 完全ハイデンハイン会話型CNCプログラム例