



プラズマ切断 vs レーザー切断:違いと使い分け
プラズマ切断 vs レーザー切断:違いと使い分け
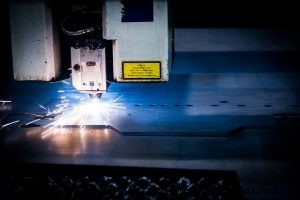
金属加工の切断技術選定時、プラズマとレーザー切断が原理、性能、安全性でどう異なるか理解することが重要です。両技術とも高精度ですが、それぞれ独自の強みと理想的ユースケースがあります。
レーザー切断:集光光の力
レーザー切断は1960年代半ばに始まり、微小スポットに集光された高増幅光ビームに依存します。CNC(コンピュータ数値制御)システムがビームをガイドし、複雑なデザインと厳しい公差を実現。最も一般的な3レーザータイプ:
- CO₂レーザー — 非鉄金属とプラスチックの幅広い切断・彫刻に優れる。
- Nd:YAGレーザー — 高エネルギー密度で厚い鉄系材料に最適。
- Nd(ネオジム)レーザー — 優れたビーム品質でデリケートワークピースの精密切断に適する。
切断作用がレーザースポットに限定されるため、熱影響部(HAZ)は最小限、プロセスは無視できるスラグを生成。レーザー切断は電離ガスを放出しないため、オペレーターは反射光から守る標準アイプロテクションのみ必要です。
プラズマ切断:電離ガスからの熱
プラズマ切断は1950年代に遡り、プラズマトーチで電離ガスアークを生成し金属を溶断します。高電圧電極とガス流(一般に窒素または水素)がノズルを通じて加速され、40,000°F(22,000℃)に達する高温ジェットを作ります。レーザーと異なり、プラズマ切断は光ビームを使わず、電離ガスの導電特性に依存します。
主な安全考慮事項:
- アークアイ保護 — 強烈な紫外線放射が光角膜炎を引き起こす可能性。
- 適切な換気 — 火花と金属屑を制御必須。
- 高温シールド — 保護グローブとエプロンが必須。
プラズマ切断は一般的に厚い金属で高速で、粗いまたは汚染された表面に寛容ですが、レーザー切断より大きなHAZと多くのスラグを生成する可能性があります。
適切な技術選択
• レーザー切断 は精密作業、微細ディテール、クリーンエッジが要求される材料に最適。
• プラズマ切断 は超微細ディテールより速度が優先される厚板大量生産で優れる。
両手法とも信頼性が高いですが、適切なツール選択は材質タイプ、厚み、設計複雑さ、生産量に依存します。資格を持つファブリケーターに相談し、プロジェクトに最適なフィットを決定してください。
要約
プラズマとレーザー切断の両方が金属を切断できますが、根本的に異なる原理(レーザーは集光光、プラズマは電離ガス)で動作します。これらの違いを理解することで、最適結果、効率的生産、安全な作業条件が確保されます。
産業機器
- レーザー切断:精度、汎用性、現代製造における優位性
- レーザー切断価格の決定方法 – 明確なガイド
- レーザー切断vsプラズマ切断:適切な金属切断技術の選び方
- フォアハンド溶接 vs バックハンド溶接:違いと使い分け
- 鉄 vs 鋼:組成・特性・用途の決定的違い
- フライス加工 vs 研削加工:主な違いを解説
- CO₂レーザー vs Nd:YAGレーザー切断:主な違いを解説
- ウォータージェット vs レーザー切断:どちらが優れた精度を提供するか
- DC モーター vs AC モーター:構造の違いと用途別の選び方
- レーザー切断システム選定でROIと精度を最大化する方法
- ファイバーレーザー切断技術の主なメリット