



レーザーマーキング機購入前に考慮すべき重要ポイント
レーザーマーキング機とは
レーザーマーキングは、レーザーを使用して様々な物体をラベリングする方法です。レーザーマーキングの原理は、レーザービームが何らかの方法で、照射された表面の光学的外観を変化させることです。これはいくつかのメカニズムで発生します:
- 材料のアブレーション(レーザー彫刻);場合によっては着色表面層を除去。
- 金属を溶融させ、表面構造を変化させる。
- わずかな燃焼(炭化)例:紙、段ボール、木材、ポリマー。
- プラスチック材料中の顔料(工業用レーザー添加剤)の変化(例:漂白)。
- ポリマーの膨張(例:添加剤が蒸発する場合)。
- 微小気泡などの表面構造の生成。
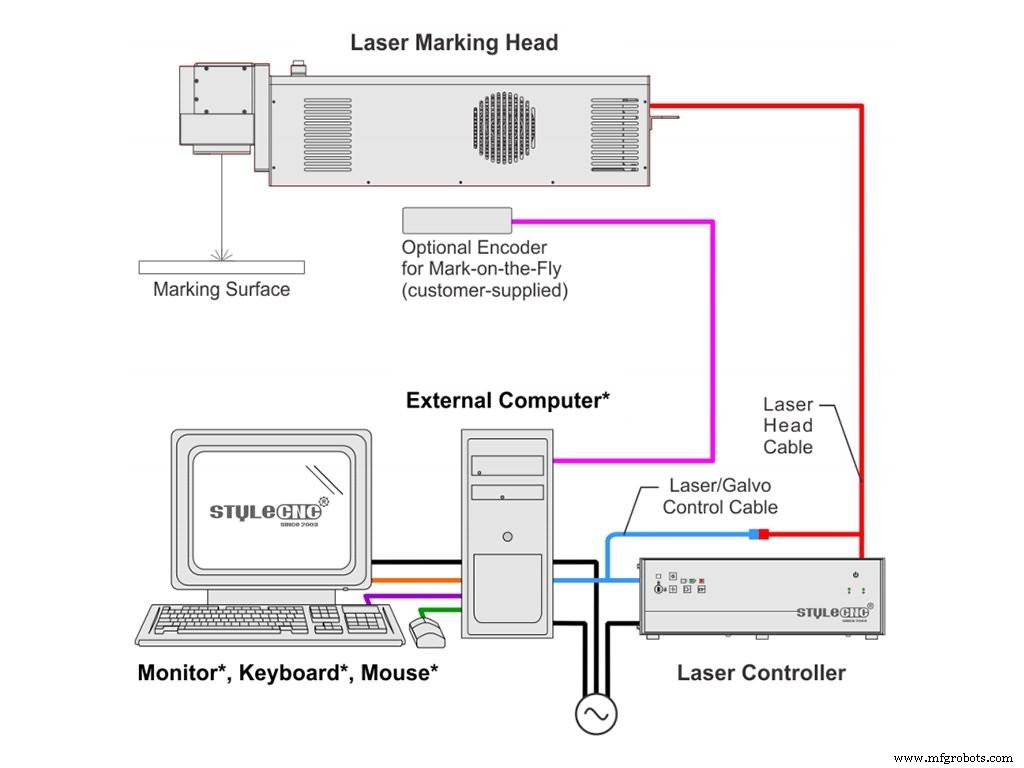
レーザービームを走査(例:2つの可動ミラーで)することで、ベクトルスキャンまたはラスタスキャンを使用して、文字、記号、バーコード、その他のグラフィックを高速で描画できます。もう一つの方法は、工作物に投影されるマスクを使用する方法(投影マーキング、マスクマーキング)です。この方法はシンプルで高速(移動中の工作物にも適用可能)ですが、スキャン方式より柔軟性に劣ります。
「レーザーマーキング」とは、レーザービームで工作物と材料にマーキングまたはラベリングを行うことを指します。この点で、彫刻、除去、着色、焼きなまし、発泡などの異なるプロセスが区別されます。材料と品質要件に応じて、これら各手順にはそれぞれ独自の長所と短所があります。
レーザーマーキング機の仕組み
レーザー技術の基礎
すべてのレーザーは3つのコンポーネントで構成されます:
- 外部ポンプ源
- 活性レーザー媒質
- 共振器
ポンプ源が外部エネルギーをレーザーに導きます。
活性レーザー媒質はレーザー内部にあります。設計により、レーザー媒質はガス混合物(CO2レーザー)、結晶体(YAGレーザー)、ガラス繊維(ファイバーレーザー)で構成されます。ポンプを通じてレーザー媒質にエネルギーが供給されると、放射の形でエネルギーを放出します。
活性レーザー媒質は2つのミラー、「共振器」の間に位置します。これらのミラーの一方は半透鏡です。活性レーザー媒質の放射は共振器内で増幅されます。同時に、半透鏡を通じて特定の放射のみが共振器から出射できます。この束ねられた放射がレーザー放射です。
レーザーマーキング機のメリット
一定品質での高精度マーキング
レーザーマーキングの高精度により、非常に繊細なグラフィック、1ポイントフォント、非常に小さな形状も明確に読み取れます。同時に、レーザーによるマーキングは一定の高品質な結果を保証します。
高速マーキング
レーザーマーキングは市場で利用可能な最速のマーキングプロセスの一つです。これにより製造時の高生産性とコストメリットが実現されます。材料構造とサイズに応じて、異なるレーザー光源(例:ファイバーレーザー)やレーザー機械(例:ガルバノレーザー)を使用してさらなる高速化が可能です。
耐久性のあるマーキング
レーザーエッチングは永久的で、同時に耐摩耗性、耐熱性、耐酸性があります。レーザーパラメータ設定によっては、特定の材料を表面を傷つけずにマーキングすることも可能です。
レーザーマーキング機の用途
レーザーマーキング機には多種多様な用途があります:
- 食品パッケージ、ボトル等への部品番号、「使用期限」等の追加
- 品質管理のためのトレーサビリティ情報の追加
- プリント基板(PCB)、電子部品、ケーブルのマーキング
- 製品へのロゴ、バーコード、その他情報の印刷
インクジェット印刷や機械的マーキングなどの他のマーキング技術と比較して、レーザーマーキングには非常に高い処理速度、低運用コスト(消耗品不要)、一定の高品質と結果の耐久性、汚染回避、非常に微細な特徴の描画能力、自動化における非常に高い柔軟性などの利点があります。
プラスチック材料、木材、段ボール、紙、革、アクリルは、比較的低出力のCO2レーザーでマーキングされることが多いです。金属表面の場合、これらのレーザーは長波長(約10μm)での吸収が小さいためあまり適しません。1μm領域のレーザー波長、例えばランプ励起またはダイオード励起Nd:YAGレーザー(通常Qスイッチ)やファイバーレーザーで得られるものはより適しています。マーキングに使用される典型的なレーザー出力は10〜100Wのオーダーです。YAGレーザーの周波数倍増で得られる532nmなどのより短い波長は有利ですが、そうした光源は常に経済的に競争力があるわけではありません。1μmスペクトル領域で吸収が低すぎる金などの金属マーキングには、短波長レーザーが不可欠です。
金属
ステンレス鋼、アルミニウム、金、銀、チタン、青銅、プラチナ、銅
レーザーは長年にわたり、特にレーザー彫刻とレーザーマーキングにおいて金属に対して優れた性能を発揮してきました。アルミニウムなどの軟らかい金属だけでなく、鋼や非常に硬い合金もレーザーで正確、明確、迅速にマーキング可能です。鋼合金など特定の金属では、焼きなましマーキングを使用して、表面構造を損なうことなく耐食性マーキングを実装することも可能です。金属製品は幅広い業界でレーザーによりマーキングされています。
プラスチック
ポリカーボネート(PC)、ポリアミド(PA)、ポリエチレン(PE)、ポリプロピレン(PP)、アクリロニトリル・ブタジエン・スチレン共重合体(ABS)、ポリイミド(PI)、ポリスチレン(PS)、ポリメチルメタクリレート(PMMA)、ポリエステル(PES)
プラスチックはレーザーで様々な方法でマーキングまたは彫刻できます。ファイバーレーザーでは、ポリカーボネート、ABS、ポリアミドなど、市販の多くのプラスチックを永久的、迅速、高品質な仕上げでマーキングできます。マーキングレーザーが提供する短いセットアップ時間と柔軟性により、小ロットでも経済的にマーキング可能です。
有機材料
有機材料は、明確な輪郭を持つ永久的なマーキングを提供するために特別なソリューションを必要とします。専門家がこの要件を完璧に満たすレーザーマーキングシステムを開発しています。熱生成を所望の範囲内に抑制できるよう強度を制御可能なシステムです。
ガラスとセラミックス
ガラスやセラミックスなどの材料は、お客様とその業界に厳しい要求を課します。この目的で、STYLECNCはガラスに高コントラスト、クラックフリーなマーキングを適用できる技術を開発しました。
レーザーマーキング機の様々なプロセス
焼きなましマーキング
焼きなましマーキングは金属向けの特殊なレーザーエッチングタイプです。レーザービームの熱効果により材料表面下で酸化プロセスが起こり、金属表面に色変化が生じます。
レーザー彫刻
レーザー彫刻では、工作物表面がレーザーで溶融・蒸発します。結果としてレーザービームが材料を除去し、表面に生じたくぼみが彫刻となります。
除去
除去では、レーザービームが基材に施された上塗り層を除去します。トップコートと基材の異なる色によりコントラストが生じます。除去方式でレーザーマーキングされる一般的な材料には、アルマイトアルミニウム、コーティング金属、箔とフィルム、ラミネートがあります。
発泡
発泡では、レーザービームが材料を溶融させます。この過程で材料内にガス泡が生成され、光を拡散反射させます。マーキングはエッチングされていない領域より明るくなります。このタイプのレーザーマーキングは主に暗色プラスチックに使用されます。
炭化
炭化は明るい表面で強いコントラストを実現します。炭化プロセスでは、レーザーが材料表面を加熱(最低100°C)し、酸素、水素、または両方のガスが放出されます。残るのは炭素濃度が高まった暗色領域です。
炭化はポリマーやバイオポリマー(木材、革など)に使用可能。炭化は常に暗いマークになるため、暗色材料ではコントラストは最小限になります。
カラーマーキング
カラーマーキングは、MOPAファイバーレーザー光源を使用してステンレス鋼、チタンなどの金属表面に色をマーキングするプロセスです。MOPAは、マスターレーザー(シードレーザー)と出力パワーをブーストする光増幅器で構成される設定を指します。
3Dマーキング
3Dレーザーマーキングシステムは、ソフトウェア制御で光学拡張ビームレンズを光軸方向に高速往復運動させ、レーザービームの焦点距離を動的に調整し、焦点スポットを工作物表面の異なる位置で均一に保つことで、3D表面、表面精度のレーザー加工を実現します。
CNCマシン
- ナーリング(ローレット加工)完全解説:テクスチャー仕上げの技術と目的
- アブレシブウォータージェット切断機購入前に評価すべき重要ポイント
- レーザーマーキング機 vs インクジェットプリンター:生産現場に最適なのはどっち?
- CNCルーター完全ガイド:特長、用途、ベストプラクティス、導入コスト、安全管理
- 適切なCNCルーターの選び方:考慮すべき重要ポイント
- 金属加工精度を極める:精密部品に不可欠な知見
- オペレーター必携:5種類のTハンドルとその使い分け
- シャーリング(せん断切断):高速・クリーン・多用途な金属切断ソリューション
- トークランプ完全解説:特徴、メリット、選び方のポイント
- ファイバーレーザー機購入で失敗しないための5大チェックポイント
- プレートローリング機購入時に考慮すべき重要な要素