



プラズマ vs レーザー切断:ワークショップに最適な技術の選び方
今日の金属加工には、レーザー切断、タレットパンチ、ウォータージェット、プラズマ、酸素燃料システムなど、幅広い形状切断プロセスが利用可能です。すべてが今日のショップで重要なプロセスとなり得ますが、どのプロセスがあなたに適しているでしょうか? 前回の記事「ウォータージェット能力:ウォータージェットの位置づけ」では各プロセスの基本を探りましたが、最も比較される2つのプロセスはレーザーとプラズマ切断、特にハイデフィニションプラズマ切断であることがよくあります。では、これら2つのプロセスのどちらが最適でしょうか? どちらがあなたのアプリケーション「かつ」予算に最適でしょうか?
この記事では、各切断機タイプの説明、新品・中古の予算購入数、プロセス能力の良し悪しを説明することで、これら2つのプロセスに光を当て、あなたのニーズに合ったシステム選択をお手伝いします。
共通点
まず、これら2つのプロセスの違いを定義する前に、共通点を押さえる必要があります。プラズマとレーザーの両方は、強烈な熱を用いて金属を溶かすのではなく(もっと熱い、はるかに熱い)、気化させて粉塵にする熱切断プロセスです。両プロセスとも、窒素(NO2)、酸素(O2)、圧縮工場エアなどの高圧ガスを使用して、材料除去とプロセスの仕上げエッジを支援します(各プロセスに大型スクリューコンプレッサーを用意することを推奨します。これらは相当量のHPエアを使用します)。両プロセスとも、気化粒子が工場内のあらゆる物品をコーティングするのを防ぐため、何らかのヒューム回収システム/ダストコレクターを必要とします(プラズマの場合、ウォーターテーブルで十分な場合があります)。両プロセスとも、ノズルなど、切断ヘッドの正しいガスフローを維持するための一定の消耗部品を使用します。両システムとも、大きな作業エリア(通常5×10フィート)を使用し、切断ヘッドがCNC制御され、固定ワークピース上を通過します(この設計のバリエーションもありますが、今日利用可能な最も一般的なマシンはこのコンセプトを利用しています)。
これが2つのプロセスの共通点ですが、次に能力、運用コスト、プロセスの難易度、そしてもちろん新品・中古問わず投資見積もりに基づいて2つを差別化します。
プラズマ切断
プラズマ切断の基本は、鋼、アルミニウム、ステンレス鋼などの導電性材料を通じて電流を流し、我々が「プラズマ」フィールドと呼ぶ強烈な電場を生成することです。プラズマフィールド内では温度が20,000°F(約11,000℃)を超えます。その温度範囲では、金属(前述)は溶点を超え、急速に気化します。これらのプラズマシステムは、ハンドヘルド、トラック/機械化マウント、またはコンピュータ制御で正確な形状切断を提供できます。比較はこの比較のためにCNCまたは機械化マウントシステムに焦点を当てますが、以前「燃焼とプラズマテーブル入門」と題したリンクされた文書でプラズマの導入について深く掘り下げました。
金属切断において、プラズマシステムは効率、価格、速度で勝るものはありません。比較的滑らかな切断エッジ、かなり良い精度、一貫した再現性を提供します。しかし、プラズマ切断システムは、最適な結果を得るために一緒に調整されなければならない3つの明確に異なるコンポーネントで構成されていることを明記することが重要です:プラズマ電源、プラズマ切断トーチ、モーション制御システム(つまりマシン)。
プラズマ電源: プラズマ電源は様々なサイズとタイプがあり、「アンペア数」で能力が定義されます。通常モデル名でXPR-300(300アンペア)のように表記されます。アンペア数は電源の切断能力を示し、以前の記事「プラズマと酸素/燃料の燃焼効果」で詳述されているように、「通常、プラズマ電源はアンペア数の1/2で鋼の全体的な切断能力を定格します。例:100アンペア電源は通常、鋼の1/2インチ厚をピアスおよび切断定格とし、既存の穴や部品エッジから5/8〜3/4インチまで切断可能。一方、200アンペアプラズマ電源は、鋼の1インチ厚まで連続ピアスおよび切断定格とし、スタートホールから最大1-7/8インチ厚まで使用可能」
プラズマ電源は、標準またはエアプラズマ電源、またはハイデフ(高精細)電源としても定義され、今日8万ドル以上の機械化機械で見られるシステムの大半を占めます。エアプラズマシステムは通常、ハンドヘルドプラズマ切断アプリケーションで最も一般的です。
プラズマ切断トーチ: プラズマ電源と組み合わせたプラズマトーチヘッドは、精密で正確な切断を行うための鍵となるコンポーネントです。プラズマ切断ヘッドはいくつかのコンポーネントで構成されますが、最も重要なのは消耗部品:シールドキャップ、リテイニングキャップ、電極、スワールリング、ノズルです。これらの消耗部品とその品質が、切断の精度とクリーンさ、部品仕上げに直接責任があります。使用切断時間とピアス(開始)回数に基づく期待寿命があります。
プラズマ切断マシン(機械化部分) プラズマ切断電源とプラズマ切断トーチヘッドは、材料の切断エッジにより高い精度を提供するだけです。これらのコンポーネントはクリーンで真っ直ぐな切断を持つために重要ですが、全体的な部品精度を可能にするものではありません。それは純粋にテーブル、またはモーションシステムの設計の機能です。
プラズマの利点:
- システム投資コストが比較的低い(新品で2万ドル未満から開始)
- システム運用コストが低い(工場エアで時間あたり5〜7ドル)
- 精度が良い(ベストで0.015〜0.020インチ)
- ベベル切断が容易に実行可能
- 無数の電源が利用可能で、容易に適応/交換/アップグレード可能
- より「寛容」なプロセス
プラズマの欠点:
- 熱プロセス(熱で薄板が歪む可能性)
- 材料の導電性が必要
- 部品清掃が必要
- 正確なパートスタンドオフが必要
- アルミニウムとステンレス鋼で高品質仕上げが困難
- 自動化は一般的に利用不可
レーザー切断
レーザー切断の基本を理解するには、プラズマと同様にレーザーも強烈な熱源を用いて材料を気化させることを認識することが重要です。しかし、プラズマが電流でこの熱源を達成するのに対し、レーザーシステムは増幅光を用いて目標を達成します。プロセスとその利点・欠点を理解するには、基本を知ることが重要です。レーザーは、LIGHT AMPLIFICATION STIMULATED by EMITTED RADIATION(誘導放出による光増幅)の略、つまり放射線を用いて光のイオンを分裂・増殖させ、より多くの強度、つまり熱を生み出すシステムを意味します。
プラズマ切断システムと同様に、レーザーは3つの非常に重要かつ明確なシステムで構成されます:電源または共振器、切断ヘッド、モーションシステムまたはテーブル。
共振器:
過去のレーザー設計では、これはCO2共振器により達成され、無数のミラー、高速圧力ガス、RF周波数発生器がすべて連携して光のイオンを大幅に分裂・増幅し、その光を複雑な「ビームデリバリーシステム」を通じて送っていました。今日これらの電源はほとんどがデジタルで、可動部品や消耗部品がほとんどなく、様々なファイバーオプティックケーブルを使用して増幅ビームを切断ヘッドに伝送します。オリジナルスタイルのCO2マシンも現在でも製造されていますが、ファイバーオプティックと固体設計がより洗練され、構築、維持、運用がはるかに安価になるにつれて、その設計は段階的に廃止されています。
切断ヘッド:
切断ヘッドは、レーザービームが最も強烈な熱の点に集光される最終ポイントであり、また必要な追加切断ガスが供給される場所でもあります。それらは強烈な熱を遮蔽し、気化プロセスを支援し、気化した材料の除去も行います。これらの切断ヘッドは、シンプルな手動焦点ヘッドで、短い材料範囲での切断とセットアップのシンプルさを提供するものから、CNCコントローラーで制御されるオートフォーカスヘッドで、より広範囲な自動材料変更を可能にするものまであります。レーザーでは、これらのヘッドを清潔かつ冷却状態に保つことが最重要です。レーザーが生成する強烈な熱は、いかなる塵粒子でも容易に偏向させ、急速な熱蓄積とレンズおよび内部ヘッドコンポーネントの迅速な損傷を招く可能性があります。
モーションシステム:
プラズマ切断システムと同様に、レーザーマシンも精度を提供するために精密なモーションシステムを必要とします。これらのモーション制御システムは通常、正確であるだけでなく非常に高速で、3G以上の加速係数、4,000インチ/分(約100m/分)を超える高速移動を可能とします。
レーザーの欠点:
- 投資コスト(24万ドル以上)
- 材料範囲が限定的
- 切断ヘッドの清潔さと冷却が最優先
レーザーの利点:
- 精度(ピース部品で0.005インチ、全行程で0.025インチが典型的)
- 選択的材料と厚さで非常に高速なプロセスタイム
- 容易に自動化可能
- 優れたエッジ品質
- スラグ(溶融残渣)が排除される
プラズマとレーザーの選択
以下は、プラズマとレーザー切断システムの両方のサプライヤーである Piranha Fab 提供の優れたチャートです。このチャートは、ベーシックからアドバンスドシステムの投資コスト、期待スループット、投資コストを詳細に示しています。チャートがルールではありませんが、あなたのショップとアプリケーションに適したプラズマかレーザー切断の正しい決定を支援する優れたリソースとガイドです。
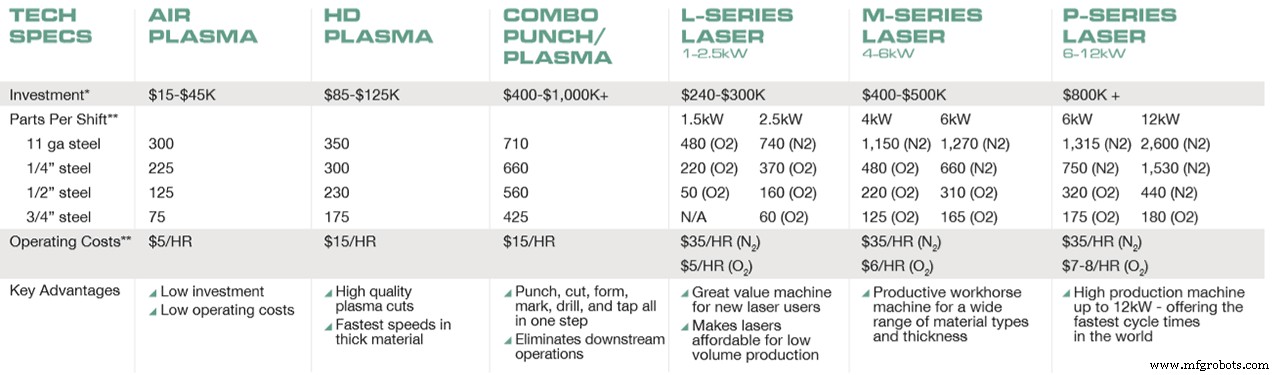
Southern Fabricating Machinery Sales Inc では、プラズマとレーザー切断システムを熟知し、あなたのニーズに合った適切なシステムの決定と取得をお手伝いします。初めてのシステムでも10台目でも、あなたの部品、プロセス、アプリケーション、予算に最適な価値を得られるようお手伝いします。利用可能なレーザーとプラズマシステムを今すぐチェックするか、本日 813-444-4555 までお電話いただくか、www.southernfabsales.com までウェブでご訪問ください。
産業機器
- プラズマ切断 vs レーザー切断:違いと使い分け
- CO₂レーザー vs Nd:YAGレーザー切断:主な違いを解説
- ウォータージェット vs レーザー切断:どちらが優れた精度を提供するか
- 最適なクレーン選び:タイプ別特徴とベストユースケース
- レーザー切断:現代製造業における精度、汎用性、主要メリット
- レーザー切断:先端技術とビジネスチャンス
- あなたの製造ニーズに最適なレーザー切断機を選ぶ方法
- レーザー切断システム選定でROIと精度を最大化する方法
- プラズマ切断の真の穴精度を実現する「True-Holeテクノロジー」とは
- レーザー切断システムを自動化すべきか?成功への戦略的ガイド
- ワークショップに最適なCNCプラズマテーブルの選び方