



レーザー切断 vs プラズマ切断:金属加工に最適な手法はどっち?
プラズマ切断機の作動原理は、酸素または窒素を作業ガスとし、高温プラズマアーク熱で金属ワーク局部を溶融・蒸発させ、高速プラズマ運動量で溶融金属を排出して切り込み形成する加工法です。
レーザー切断機は、レーザー発振器で生成したレーザービームを一連のミラーで伝送、最終的に集光レンズでワーク表面に集光、焦点で局所高温発生、ワークを溶融または瞬間気化させ切り込み形成。切断工程でアシストガスが切り込み内スラグ吹き飛ばし、加工目的達成。
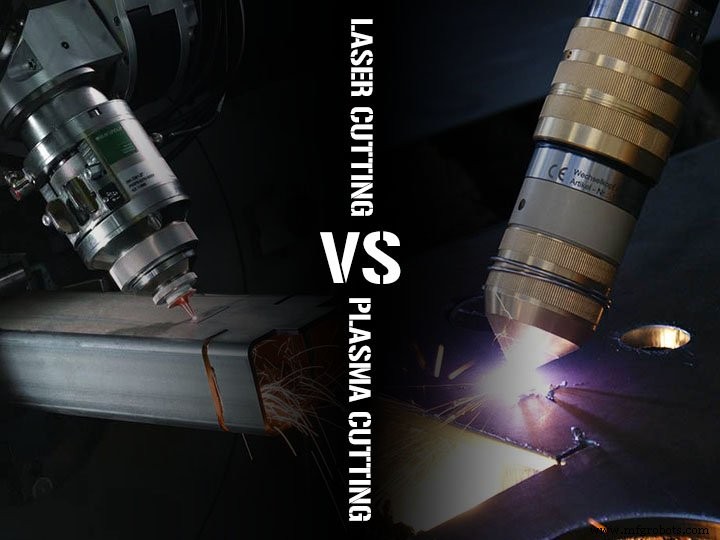
特徴比較
プラズマ切断
各種金属材料切断に適し、主に厚板切断で威力発揮。メリット:切断速度速、切り込み狭、熱影響区域小、変形小、運転コスト低。デメリット:断面垂直度0.5°〜1.5°の角度、切断面硬化。
レーザー切断
主に薄板切断、対応材料範囲極広(金属、非金属、セラミック、ガラス等)。レーザーの高指向性、高輝度、高強度等特性により、切断速度速、加工精度高、切り込み極狭、後工程一般不要。
総合比較
- 切断材料:レーザー切断の材料選択範囲がプラズマ切断より広い
- 薄板切断:レーザー切断の優位性顕著
- コスト:プラズマ切断はレーザー切断比で大幅安価
レーザー切断機のメリット
- 切り込み極小:切断面直接溶接可能、研磨不要
- 切断速度速:薄板金属切断速度最大10m/min、プラズマ切断機比で大幅高速
- 高切断品質:変形小、表面粗さ低、斜め切断少
- 高精度:精度0.05mm、繰り返し位置決め精度0.02mm達成可能
- 対応材料幅広:金属、木材、プラスチック、ゴム、PVC、レザー、繊維、有機ガラス等、用途広範
レーザー切断機のデメリット
コスト高、初期投資・メンテナンスコスト高。現状、薄板金属では高コスパだが、厚板では切断効率低下。品質要求極めて高い場合以外、厚板へのレーザー切断は不適切。
プラズマ切断機のメリット
厚板切断工程で非常に高い切断速度実現、レーザー・フレーム切断比で大幅高速。設備投資コストレーザー比低、メンテナンスコストもレーザー比低。
プラズマ切断機のデメリット
- 切断面垂直度悪:片側に大きなベベル発生、垂直度不良
- 切断スラグ多発:切断工程でスラグ大量発生、品質影響ないが除去に研磨必要、人件費増
- 有害ガス・アーク発生:原理上粉塵・アーク発生必至。水中プラズマ切断で欠点回避機種も登場
- 消耗品コスト高:後期消耗品多、切削ノズル主に輸入依存でコスト高
CNCマシン
- CNCプラズマ切断機の詳細ガイド:特徴・メリット・用途
- ファイバーレーザー切断機選定の決定版ガイド
- ファイバーレーザー切断機:長寿命、高性能、メンテナンスのポイント
- ファイバーレーザー切断機がCO₂レーザーを精度と効率で凌駕する理由
- ファイバーレーザー切断機:板金製造における精度と効率の解放
- 金属レーザー切断機:現代メーカーのためのエキスパートガイド
- 精密製造におけるレーザー切断の主な利点
- ロボットファイバーレーザー切断 vs プラズマ切断:違いと最適な選択
- プラズマ切断 vs レーザー切断:違いと使い分け
- プラズマ切断の理解: CNC精密加工への包括的ガイド
- レーザー切断の解説: 技術、応用、メリット