



CNCワークホルディング選定の要点:治具・バイス・クランプの使い分け
加工効率を左右するワークホルディング方式の選び方
機械加工技術者は、加工オペレーションのデバイスセットアップ時に多くの変数を考慮する必要があります。CNCワークホルディングにおいて、緩い公差の複製部品を10分サイクルで保持する場合と、厳しい公差の専用部品を10時間サイクルで保持する場合では大きな違いがあります。自分の加工ジョブに最適な方式を決定することは、効率的なオペレーション維持に不可欠です。
CNCワークホルディングデバイス
理想的なワークホルディングデバイスは容易に反復可能なセットアップを持ちます。このため、一部の工作機械には標準ワークホルディングデバイスがあります。バイスは一般的にフライス盤で使用され、チャックやコレットは旋盤で使用されます。場合によっては、部品を加工中に適切に固定するためにカスタマイズされたCNCワークホルディングセットアップが必要です。治具とジグはカスタマイズデバイスの例です。
治具とジグ
ジグは、ワークを保持・支持・位置決めし、切削工具を特定の操作へガイドするワークホルディングデバイスです(通常1つ以上のブッシュを通じて)。治具は本質的に同じタイプのデバイスですが、主な違いは切削工具を特定操作へガイドしないことです。治具は一般的にフライス加工で使用され、ジグは穴あけ、リーマ、タッピング、ボーリングで一般的に使用されます。ジグと治具は標準CNCワークホルディングデバイスより精密で、より厳しい公差を実現します。また、インデキサブル仕様にでき、切削工具移動とワーク移動の両方を制御できます。ジグと治具は同じ基本コンポーネントで構成されます:治具本体、ロケーター、サポート、クランプ。
4種類の治具本体
治具本体には4つの基本タイプがあります:フェイスプレート、ベースプレート、アングルプレート、トンブストーン。
- フェイスプレート: 一般的に旋盤作業で使用され、部品をフェイスプレートに固定して主軸に取り付けます。
- ベースプレート: フライス加工と穴あけで一般的で、ワークテーブルに取り付けます。
- アングルプレート: 互いに垂直な2枚のプレートですが、一部は調整可能またはカスタマイズされてワーク角度を変更できます。
- トンブストーン: ワークをワークテーブルに垂直に配向する大型垂直長方形治具。2面あり複数部品に対応可能。
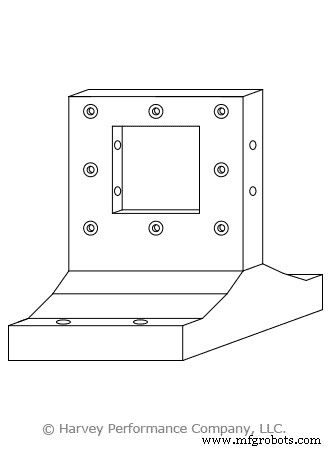
ロケーター
ロケーターは4基準で特徴づけられます:組立式、一体式、固定式、調整式。組立式ロケーターは治具に取り外し可能で、一体式ロケーター(治具に内蔵)とは対照的です。固定式ロケーターは可動部品なし、調整式ロケーターはネジやスプリングで移動可能でワークサイズに適応できます。これらを組み合わせて適切な剛性-組立利便性比を実現できます。例えば、Vロケーター治具は組立式と固定式の組み合わせで、治具に固定可能だが可動部品はありません。
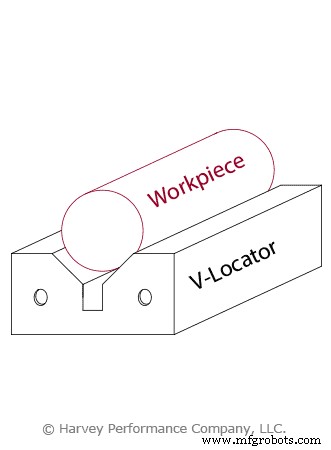
サポート
サポートは名前通り、加工中のワーク変形を防ぐためにワークを支持します。これらのコンポーネントはロケーターを兼ねることもでき、固定式、調整式、一体式、組立式があります。一般的にサポートは製造中ワークの下に配置されますが、ワーク形状、使用機械、切削工具の接触位置にも依存します。サポートは様々な形状とサイズがあります。例えば、レストボタンはワーク下部または側面からシリーズで使用される小型サポートコンポーネントです。同時に、パラレルサポートは部品両側に配置され一般的な支持を提供します。
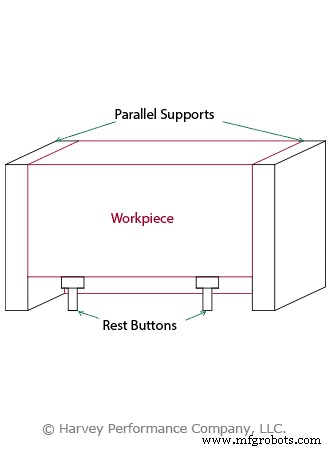
クランプ
クランプは物を強化または保持するデバイスで、様々な形状、サイズ、強度があります。バイスとチャックは可動ジョーを持ち標準クランプと見なされます。非典型的な例はトグルクランプで、支点ピンがレバーシステムの支点として機能します。より便利なタイプの一つはパワークランプシステムです。パワークランプには油圧と空圧の2方式があります。
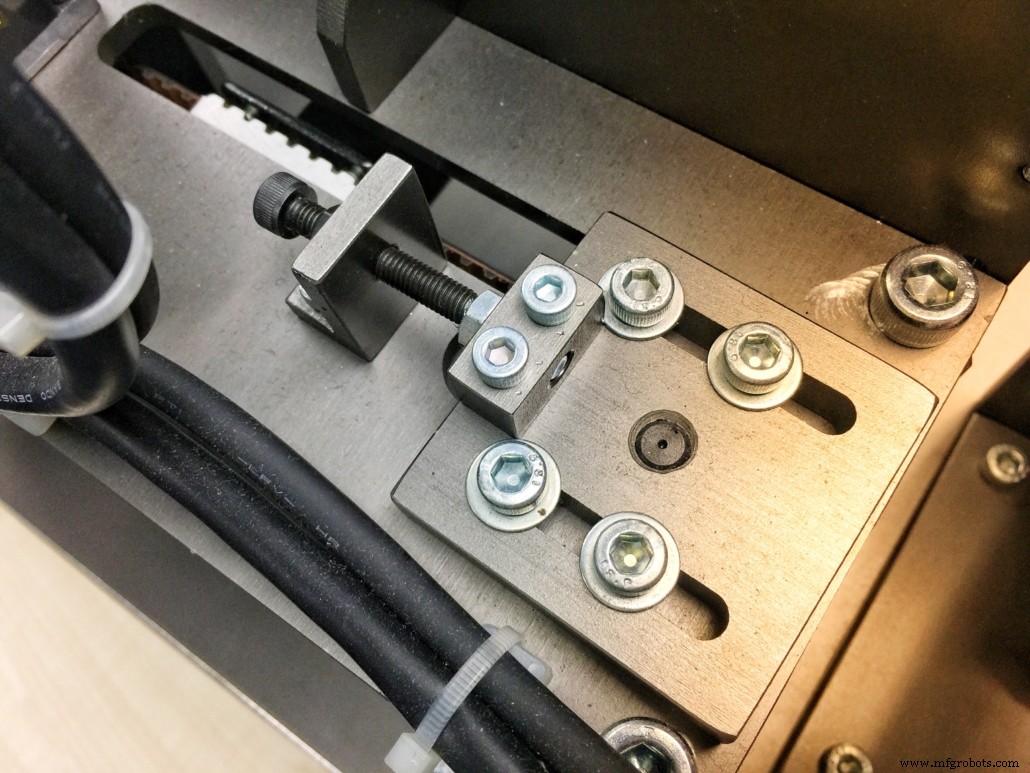
油圧ワークホルディングシステム
油圧システムは液体圧縮による動力で把持力を生成します。このタイプのパワークランプは一般的に大型ワークで使用され、空圧クランプと比較して通常より少ないスペースで済みます。
空圧クランプ
空圧クランプは圧縮ガス(通常は空気)による動力で把持力を得ます。これらのシステムは一般的に大型で、ワークテーブル上であまりスペースを必要としない小型ワークに使用されます。パワークランプは従来のクランプに対しいくつかの利点があります。第一に、これらのシステムは迅速に作動・解除でき、段取り替え時間を節約できます。第二に、部品に均一な圧力をかけるため、エラーと変形を防止します。顕著な欠点はシステムコストですが、生産時間短縮で迅速に相殺可能です。
守るべき主要ガイドライン
最後に、適切なCNCワークホルディング治具またはジグセットアップ選択時のガイドラインをいくつか示します。
適切な公差管理を確保
使用するワークホルディングデバイスの公差は、ワーク公差より20-50%厳しくすべきです。
適切な位置決め・支持ピースを使用
位置決めと支持ピースは摩耗防止と複数回使用でのワーク公差維持のため、硬化材料で作るべきです。サポートとロケーターは標準化され、容易に交換可能であるべきです。
ワークホルディングクランプを正しい位置に配置
クランプはサポート位置の上に配置し、クランプ力がワークを変形させずにサポートへ伝わるようにすべきです。クランプ、ロケーター、サポートは切削力が部品全体にできるだけ均等に分散するよう配置すべきです。セットアップは容易なクランプを可能とし、多くの段取り替え時間を必要としないべきです。
加工柔軟性を最大化
治具やジグの設計は、一つの向きで実行可能なオペレーション数を最大化すべきです。加工中、セットアップは剛性と安定性を保つべきです。
結論
ワークホルディングは多くの異なる方法で達成でき、加工中に部品を正常に把持し、最終結果が公差内にあるという同じタスクを果たします。しかし、このワークホルディングの品質は大きく異なり、一部のセットアップは他より効率的です。例えば、アルミニウムの長方形ブロック中央に小さなスロットを作るだけなら、精巧なジグを作る理由はなく、バイスグリップで十分機能します。オペレーターのCNCワークホルディングセットアップの効率と効果を最大化することは、段取り替え時間とコスト、スクラップ・アウトオブトレランス部品のコストを節約し、生産性を向上させます。
CNCマシン