



ステンレス鋼加工完全ガイド:材質別工具選定と切削条件
ステンレス鋼加工の難しさを克服する工具選びとパラメータ最適化
ステンレス鋼は、特に航空宇宙と自動車産業で部品製造する際、アルミニウムと同様に多くのショップで一般的な材料です。幅広い用途に対応できる多くの異なる合金とグレードを持つ、かなり汎用性の高い材料です。しかし、鋼フライス加工は非常に困難な場合もあります。ステンレス鋼は悪名高いエンドミルキラーであり、回転数と送りをダイヤルインし、適切な工具を選択することが加工成功の必須条件です。
材料特性
ステンレス鋼は、炭素鋼と低合金鋼に比べて優れた耐食性を持つ高合金鋼です。これは主に高クロム含有量によるもので、ほとんどのステンレス鋼合金グレードは最低10%以上のクロムを含みます。
ステンレス鋼は5つのカテゴリーのいずれかに分類できます:オーステナイト系、フェライト系、マルテンサイト系、析出硬化系(PH)、二相系(デュプレックス)。各カテゴリーには基本的な汎用合金があり、そこから少量の組成変更を行って様々な用途向けの特定特性を作り出します。
参考までに、これら各グループの特性と、いくつかの代表的グレードとその一般的用途を示します。
| 分類 | 特性 | 代表グレード | 一般的用途 |
| オーステナイト系 | 非磁性、優れた耐食性と耐熱性 | 304, 316 | 食品加工機器、雨樋、ボルト、ナット、その他ファスナー |
| フェライト系 | 磁性、オーステナイト系より低い耐食性と耐熱性 | 430, 446 | 自動車部品、キッチン家電 |
| マルテンサイト系 | 磁性、中程度の耐食性 — 重度腐食環境には不向き | 416, 420, 440 | ナイフ、銃器、手術器具、手工具 |
| 析出硬化系 (PH) | 最強グレード、熱処理可能、重度耐食性 | 17-4 PH, 15-5 PH | 航空宇宙コンポーネント |
| 二相系 (デュプレックス) | オーステナイト系とフェライト系のより強力な混合 | 244, 2304, 2507 | 浄水プラント、圧力容器 |
工具選定
ステンレス鋼加工では、用途に適した正しい工具選択が不可欠です。荒加工、仕上げ、スロッティング、高能率フライス加工(HEM)ツールパスはすべて、正しいスタイルのエンドミル選択によりステンレス鋼向けに最適化できます。
従来型荒加工
従来型荒加工には、4枚刃または5枚刃エンドミルを推奨します。5枚刃は4枚刃より高い送り速度を可能にしますが、どちらのスタイルも荒加工用途で良好に機能します。以下は17-4ステンレス鋼での従来型荒加工の優れた例です。
スロッティング
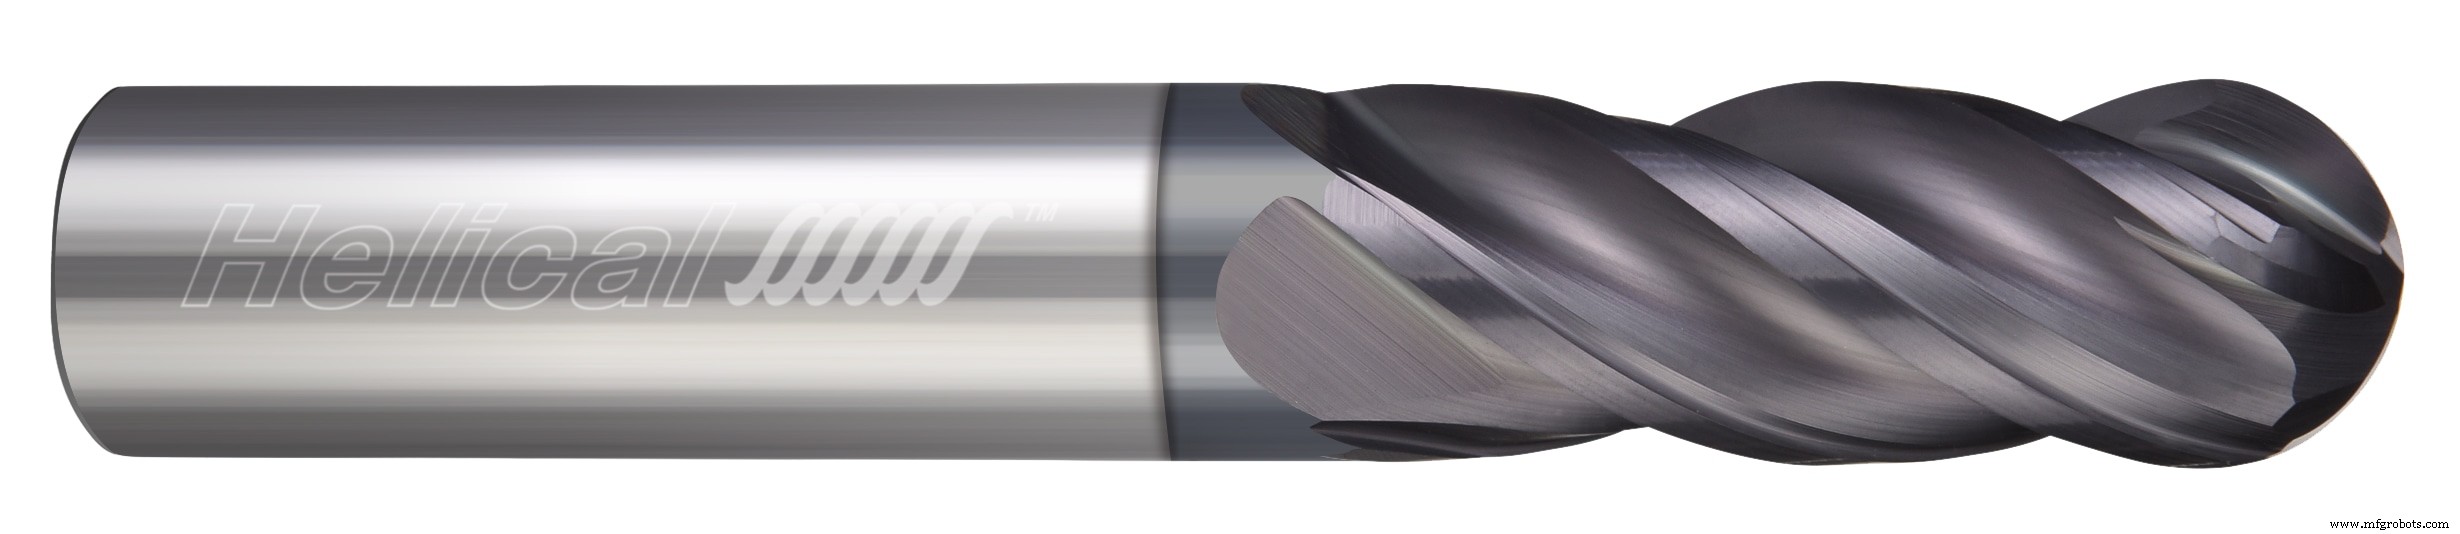
ステンレス鋼でのスロッティングでは、切りくず排出が鍵となります。このため、溝数が少ないため切りくず排出効率が良い4枚刃工具が最適です。チップブレーカー形状を持つ工具もステンレス鋼スロッティングで効果的で、より小さな切りくずは切削から排出しやすくなります。
仕上げ加工
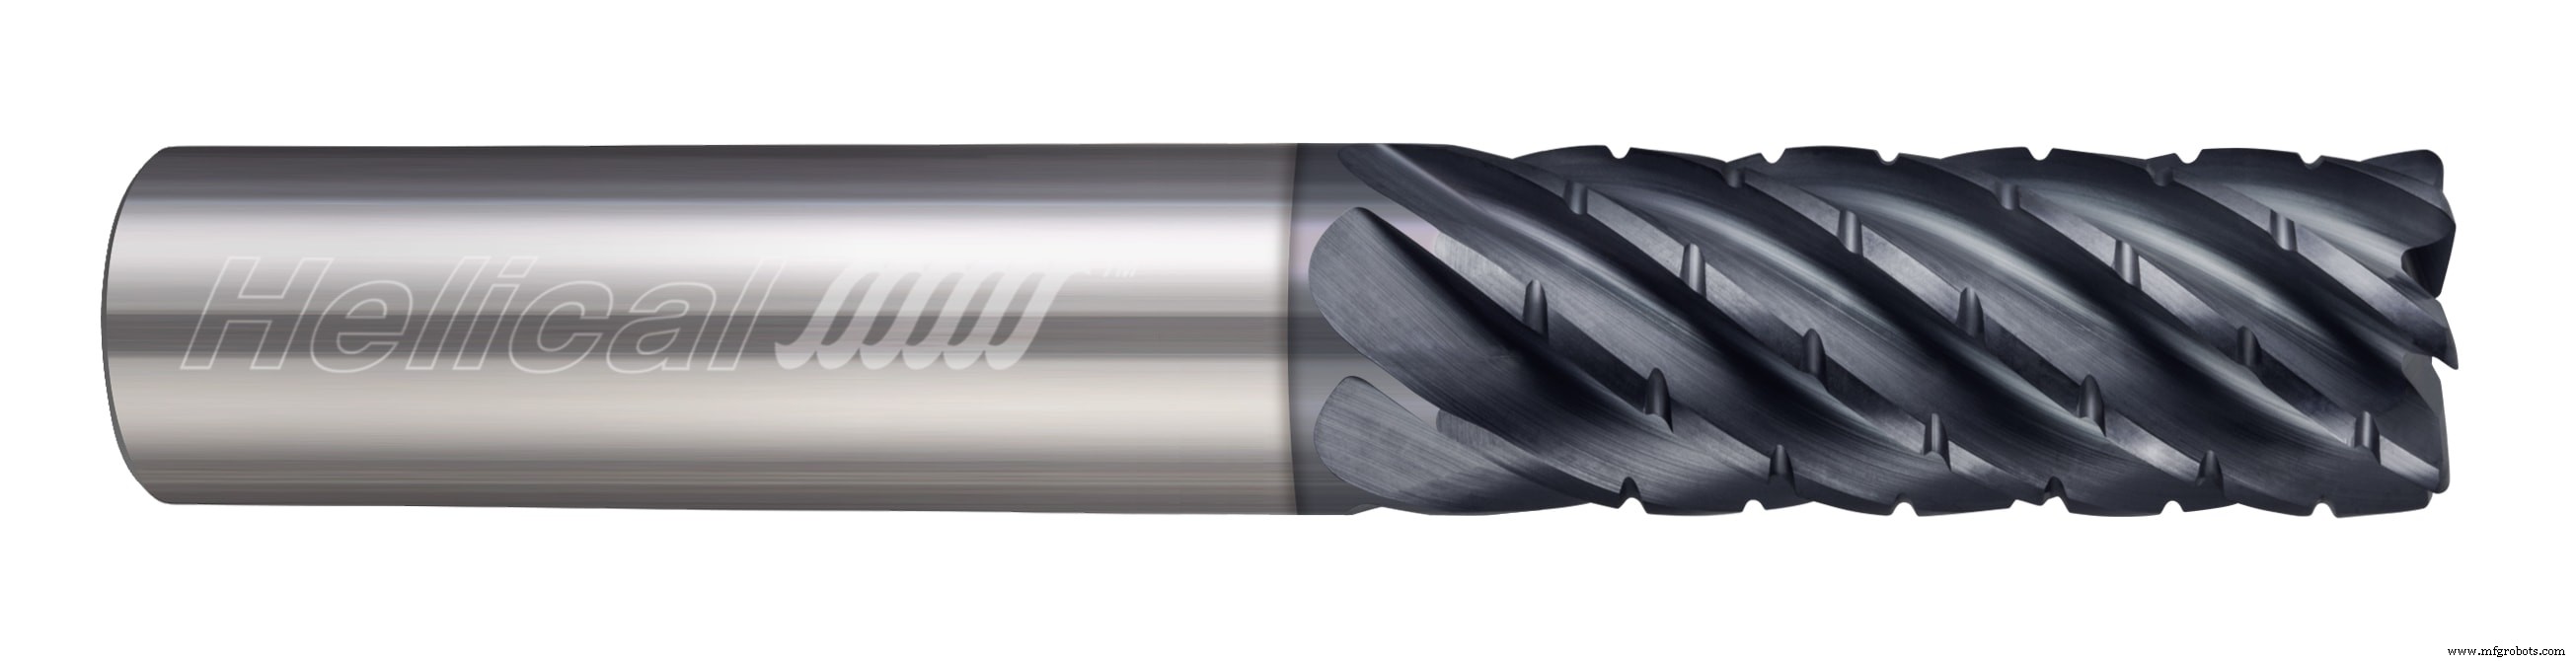
ステンレス鋼部品の仕上げでは、最高の結果を得るために高溝数と/または高ネジレ角が必要です。ステンレス鋼用仕上げエンドミルはネジレ角40度超、溝数5以上を持ちます。よりアグレッシブな仕上げツールパスでは、溝数は7から最大14まで範囲があります。以下は17-4ステンレス鋼での仕上げランの好例です。
高能率フライス加工 (HEM)
正しい工具選択があれば、高能率フライス加工はステンレス鋼で非常に効果的な加工技術となります。チップブレーカーラフィングエンドミルが5枚刃または7枚刃スタイルで優れた選択肢となり、標準5-7枚刃可変ピッチエンドミルもHEMツールパスで良好に機能します。
HEV-5
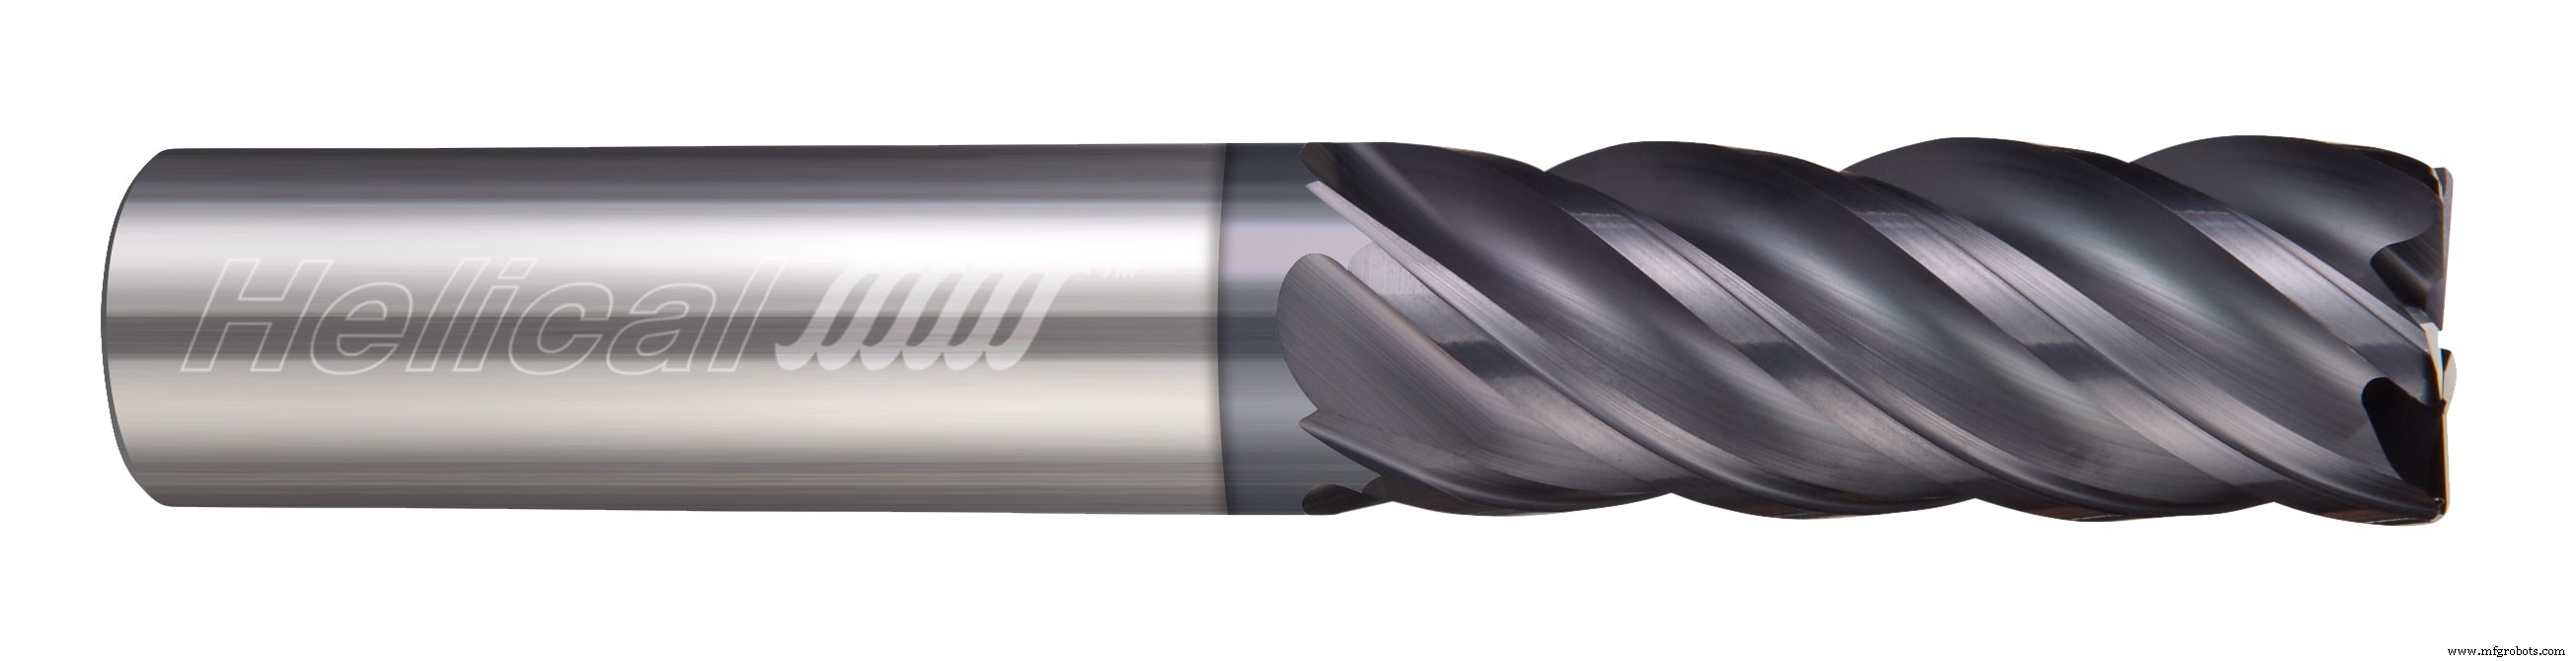
ヘリカルソリューションズはHEV-5エンドミルを提供しており、これは多様な用途で極めて汎用性の高い工具です。HEV-5は仕上げとHEMツールパスで優れ、スロッティングと従来型荒加工でも平均以上の性能を発揮します。スクエア、コーナーラジアス、ロングリーチスタイルで提供され、このバランスの取れた工具は工具クリブのスタートとステンレス鋼加工への最適化に最適な選択です。
切削条件
工具選択がより効果的な加工への重要なステップである一方で、適切な切削条件をダイヤルインすることも同等に重要です。ステンレス鋼加工の切削条件決定には多くの要因がありますが、出発点としていくつかの一般的ガイドラインがあります。
一般的に、ステンレス鋼加工では100-350 SFMの切削速度が推奨され、チップロードは1/8インチエンドミルで0.0005インチから1インチエンドミルで0.006インチの範囲です。これらの一般的ガイドラインの完全な内訳はこちらで入手可能です。
Machining Advisor Pro
Machining Advisor Proは、ステンレス鋼、アルミニウムなどの材料において、高性能ヘリカルソリューションズエンドミルの切削条件を精密に計算するために設計された最先端リソースです。工具、正確な材料グレード、機械セットアップを入力するだけで、Machining Advisor Proが完全カスタマイズ可能な切削条件を生成します。この無料リソースにより、工具をよりハードに、より速く、よりスマートに駆使し、真に競合を圧倒できます。
ヘリカルソリューションズ Machining Advisor Pro でステンレス鋼加工をダイヤルイン
結論
ステンレス鋼加工は難しくありません。各部品の適切な材料グレード特定、完璧な切削工具選択、切削条件最適化により、鋼フライス加工の頭痛を過去のものにできます。
CNCマシン