



ステンレス鋼加工の課題を克服:解決策とベストプラクティス
新製品の継続的な登場により、部品材料への要求が高まっています。高硬度、高耐摩耗性、高靭性などの特殊要件を材料が満たす必要がある場合があり、難削材が数多く登場し、加工技術に更高い要求が突きつけられています。優質炭素構造鋼と比較して、ステンレス鋼材料にはCr、Ni、Nb、Moなどの合金元素が含まれます。これらの合金元素の増加は、鋼の耐食性を向上させるだけでなく、ステンレス鋼の加工性能にも一定の影響を与えます。
この記事では、ステンレス鋼などの難削材を対象とし、加工で遭遇する実際の問題を組み合わせ、ステンレス鋼の加工困難さを分析し、実用的で効果的な解決策を提案します。
この記事は、加工で遭遇する実際の問題を組み合わせ、ステンレス鋼加工の困難さを分析し、実用的で効果的な解決策を提案します。
ステンレス鋼切削の困難さの分析
実際の加工では、ステンレス鋼の切削はしばしば刃物の破損と溶着を伴います。ステンレス鋼は切削時に大きな塑性変形を示すため、生成される切りくずは折れにくく、溶着しやすく、切削过程中で深刻な加工硬化が発生します。各パスは次の切削のために硬化層を生成します。層が積み重なるにつれ、切削媒質中のステンレス鋼の硬度はますます大きくなり、必要な切削力も増加します。
加工硬化層の生成と切削力の増加は、必然的に工具とワークピース間の摩擦増加を招き、切削温度も上昇します。
さらに、ステンレス鋼の熱伝導率は小さく、放熱条件が悪く、大量の切削熱が工具とワークピースの間に集中し、加工面を悪化させ、加工面品質に深刻な影響を与えます。また、切削温度の上昇は工具摩耗を悪化させ、工具すくい面に三日月クレーター、切れ刃に欠けを生じさせ、ワークピースの表面品質に影響し、作業効率を低下させ、生産コストを増加させます。
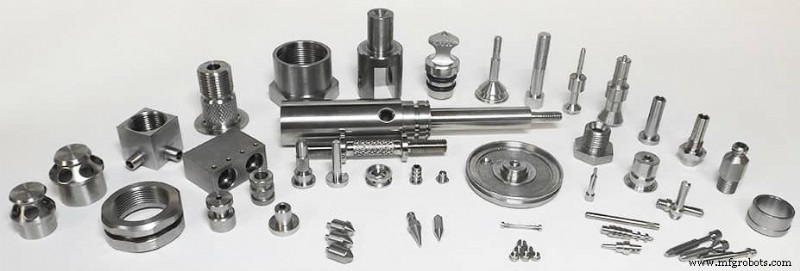
ステンレス鋼加工品質を向上させる方法
上記から、ステンレス鋼の加工はより困難であり、切削時に「硬化層」が生成されやすく、刃物が折れやすく、生成される切りくずが折れにくく溶着し、工具摩耗を悪化させることがわかります。これらのステンレス鋼の切削特性に対し、生産実態を踏まえ、工具材料、切削パラメータ、冷却方法の3側面からステンレス鋼加工品質を向上させる方法を探ります。
3.1 工具材料の選択
適切な工具を選択することは、高品質部品を加工する基礎です。工具が悪ければ合格部品を加工できません。良い工具を選べば部品の表面品質要件を満たせますが、浪費を招き生産コストを増やしやすくなります。ステンレス鋼切削の特性(放熱条件が悪い、加工硬化層、溶着しやすい)と合わせて、選択する工具材料は、耐熱性が良く、耐摩耗性が高く、ステンレス鋼との親和性が低い特性を満たすべきです。
3.1.1 高速度鋼(HSS)
高速度鋼は、W、Mo、Cr、V、Coなどの元素を添加した高合金工具鋼です。プロセス性能が良く、強度と靭性が良く、衝撃と振動に強い耐性があります。高速切削による高熱(約500℃)の場合でも、高い硬度を維持できます(HRCは60以上)。高速度鋼は優れた赤硬性を持ち、フライスカッター、ブローチなどのフライス工具の製造に適し、ステンレス鋼切削の硬化層や放熱不良などの環境要件を満たせます。
W18Cr4Vは最も典型的な高速度鋼工具です。1906年の誕生以来、さまざまな工具に広く製造され、切削ニーズを満たしてきました。しかし、さまざまな被削材の機械的特性が継続的に向上するにつれ、W18Cr4V工具は難削材の加工要件を満たせなくなりました。高性能コバルト高速度鋼が登場する時期となりました。通常の高速度鋼と比較して、コバルト高速度鋼はより優れた耐摩耗性、赤硬性、使用信頼性を持ちます。高除去率加工と断続切削加工に適しています。一般的なグレードにはW12Cr4V5Co5などがあります。
3.1.2 超硬合金(硬質合金)
超硬合金は、高硬度難融性金属炭化物(WC、TiC)微粉を主成分とし、コバルト、ニッケル、モリブデンを結合剤とし、真空炉または水素還元炉で焼結して作られる粉末冶金製品です。超硬合金は、優れた強度と靭性、耐熱性、耐摩耗性、耐食性、高硬度など一連の優れた特性を持ちます。500℃の温度でも基本的に変化せず、1000℃でも高い硬度を保持し、ステンレス鋼や耐熱鋼などの難削材の切削に適しています。一般的な超硬合金は主に3種類に分類されます:YG型(タングステン・コバルト超硬合金)、YT型(タングステン・チタン・コバルト型)、YW型(タングステン・チタン・タンタル(ニオブ)型)。これら3つの合金の組成は異なり、用途も大きく異なります。其中、YG超硬合金は優れた靭性と熱伝導性を持ち、より大きなすくい角を選択でき、ステンレス鋼の切削に適しています。
3.2 ステンレス鋼切削工具の幾何パラメータ選択
1) すくい角 γ₀:
ステンレス鋼の高強度、良好な靭性、切削時に切りくずが切れにくい特性と合わせて、刃物に十分な強度を確保する前提で、より大きなすくい角を選択すべきです。これにより被削材の塑性変形を減らし、切削温度と切削力を低減し、硬化層の生成も抑制できます。
2) 逃げ角 α₀:
逃げ角を大きくすると、加工面と逃げ面の摩擦を減らせますが、切れ刃の放熱能力と強度も低下します。逃げ角の大きさは切削厚さに依存します。切削厚さが大きい場合は、より小さな逃げ角を選択すべきです。
- 主切れ刃傾斜角 κᵣ、副切れ刃傾斜角 κ'ᵣ:
主切れ刃傾斜角κᵣの減少は切れ刃の作業長を増やし、放熱に有利ですが、切削時の径方向力を増加させ、振動を招きやすくなります。κᵣの値はしばしば50°〜90°とされます。工作機械の剛性が不足している場合は適切に増やせます。副切れ刃傾斜角はしばしばκ'ᵣ=9°〜15°とされます。
4) 刃先傾斜角 λₛ:
刃先の強度を高めるため、刃先傾斜角は一般的にλₛ=7°〜-3°とされます。
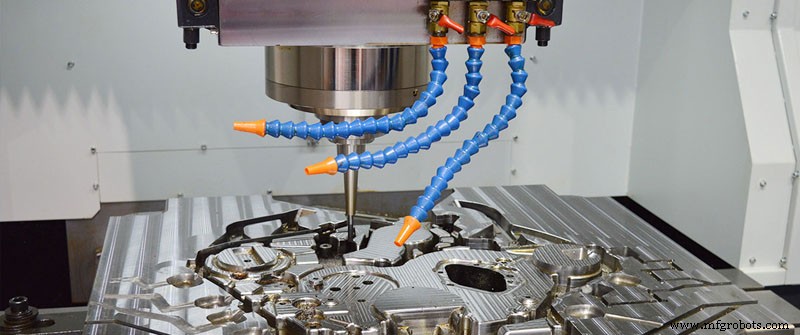
3.3 切削液と冷却方法の選択
ステンレス鋼の被削性は悪く、切削液の冷却、潤滑、浸透、洗浄性能に対する要求が高くなります。一般的に使用される切削液にはいくつかのタイプがあります:
1) エマルション(水溶性切削液):
より一般的な冷却方法で、冷却、洗浄、潤滑性能が良く、ステンレス鋼の荒加工によく使用されます。
2) 硫化油:
切削時に金属表面に高融点硫化物を形成し、高温で破壊されにくく、優れた潤滑効果があり、一定の冷却効果もあります。一般的にドリル、リーマ、タップ加工に使用されます。
3) エンジンオイル、スピンドルオイルなどの鉱物油:
潤滑性能が良いですが、冷却性と浸透性が悪く、外部精密旋削に適しています。
切削过程中、切削液ノズルを切削領域に向けるか、高圧冷却、ミスト冷却などの冷却方法を使用するのがより良いです。
まとめると、ステンレス鋼は被削性が悪く、深刻な加工硬化、大きな切削力、低い熱伝導率、溶着しやすさ、工具摩耗しやすさなどの欠点がありますが、適切な加工方法を見つけ、適切な工具、切削方法、切削量を使用し、適切なクーラントを選び、仕事で勤勉に考えれば、ステンレス鋼などの難削材の問題は解決できます。
製造プロセス