



ステンレス鋼フライス加工の最適化:切削工具選定と主要加工知見
ステンレス鋼の加工にどのフライスカッターを使用すべきか? これは多くの人がよく直面する問題です。お客様がステンレス鋼加工でチッピングや加工硬化などの問題に遭遇した場合。この記事では、SANS Machiningの18年間の業界経験と関連専門情報を組み合わせて、この問題を解決します。
ステンレス鋼フライス加工の特徴
45#鋼の加工性と比較して、オーステナイト系ステンレス鋼の加工性はわずか0.4、フェライト系ステンレス鋼は0.48、マルテンサイト系ステンレス鋼は0.55です。其中、オーステナイトとセメンタイトの混合物の加工性はさらに悪いです。
1. 深刻な加工硬化
ステンレス鋼の加工硬化は深刻です。第一選択はオーステナイトとフェライトの混合物です。硬化層の硬度は元の母材硬度の1.4〜2.2倍、強度はR=1470〜1960MPaです。このタイプのステンレス鋼は大きな可塑性と大きな強化係数を持ちます。さらに、オーステナイトは不安定で、切削力の作用下でマルテンサイトに容易に変態します。
2. 大きな切削力
ステンレス鋼は高い可塑性を持ち、特にオーステナイト系ステンレス鋼の深さ比率は45#鋼の2.5倍です。フライス加工プロセスでは、塑性変形が大きく、切削力が増加し、加工硬化が深刻で、高温強度が高く、切りくずのカールと破断が困難です。
3. 高い切削温度
ステンレス鋼は大きな塑性変形と摩擦増大があり、熱伝導率が比較的低いためです。したがって、同条件下でステンレス鋼フライス加工の温度は45#鋼より約200度高くなります。
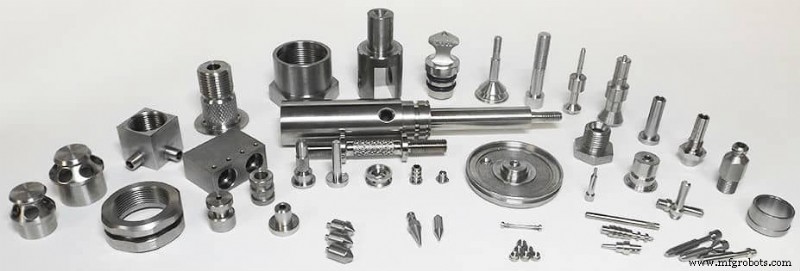
4. 切りくずが折れにくい
ステンレス鋼加工時、溶着しやすくビルトアップエッジを生成しやすいです。ステンレス鋼の可塑性と靭性は比較的大きく、フライス加工時に折れにくいです。高温高圧下で、工具は接着摩耗とビルトアップエッジを起こしやすいです。
5. 工具が摩耗しやすい
もちろん、ステンレス鋼フライスカッターを使用してステンレス鋼を加工すべきです。なぜなら、ステンレス鋼のTiC硬質点が工具の激しい研削摩耗を引き起こす可能性があるからです。高速・高温・高圧条件下では、切削工具は接着、拡散、クレーター摩耗を起こしやすいです。
ステンレス鋼加工に使用するフライスカッターは?
ステンレス鋼加工時、高硬度、良好な耐摩耗性、強度と靭性、良好な熱伝導性を持つ材料を選択するのが最適です。
超硬合金材料:YG、YWなど。TaCまたはNbC含有のタングステンコバルト微粒子または超微粒子超硬合金を使用。例:YG6x、YG813、YW4、YD15など。
ハイス材料:W6Mo5Cr4V2Al、W10Mo4CrV3Alなど。
一般的なステンレス鋼材料(201、304など)をフライス加工する場合、普通の超硬コーティングフライスカッターを使用し、4枚刃を選択してうまくフライス加工します。次に、主要CNC工具サプライヤーは全て専用ステンレス鋼フライスカッターを持っています。価格に敏感でない場合は、このタイプのカッターを選択できます。316ステンレス鋼、焼入れ焼戻し後のステンレス鋼、輸入高硬度ステンレス鋼を加工する場合、高硬度工具を使用することに加え、ステンレス鋼の切れ刃をより鋭くする必要があり、各有名ブランドの専用ステンレス鋼カッターを使用するのが最適です。
ステンレス鋼加工の合理的な切削パラメータ
ステンレス鋼加工は荒加工と仕上げ加工に分けられます。荒加工ではTiC含有量が比較的低いYWとYT超硬合金を選択できます。仕上げ加工ではTiC含有量が高いYWとYT超硬合金を選択できます。
次に、ステンレス鋼加工でのチッピング防止のため、ブレード強度を高め、すくい角は小さい値または負の値を選択するのが最適です。超硬合金でステンレス鋼を加工する場合、ねじれ角は5〜10度が望ましいです。ハイスエンドミルを使用する場合、35〜45度を選択すべきです。ステンレス鋼フライス加工では、より大きなねじれ角を持つエンドミルを選択するのが最適で、ステンレス鋼パイプや薄肉ワークをフライス加工する場合、コーンエンドミルを選択できます。
一般的なステンレス鋼フライス消費
超硬合金ステンレス鋼フライスカッターの場合、フライス速度は40〜60m/min。硬化層の切れ刃を避け工具摩耗を加速させないため、送りは0.1mm以上にすべきです。
ハイスエンドミルの場合、切削速度8〜40m/min、送り0.013〜0.15mm/z。
ステンレス鋼加工のその他の知識
- 高硬度ステンレス鋼の加工には、ハイスエンドミルを使用しないのが最適です。
- 鋼の硬度が高い場合、より低いフライス量を選択します。
- 横方向切り込み量が大きい場合、より低いフライス速度を選択します。
- コーティング超硬切削工具を使用すると、フライス速度を約50%向上できます。
- 切削時は十分な冷却に注意。超硬工具でステンレス鋼を加工する場合、水溶性切削油を使用しないでください。切れ刃がより大きな熱応力を受けチッピングを引き起こす可能性があります。
製造プロセス
- 精密部品加工における直角溝と螺旋溝のフライス加工特性とベストプラクティス
- 耐衝撃工具鋼(S種鋼)の特性と用途:高靭性が求められる現場へ
- ステンレス鋼 vs 軟鋼:パンチングに優れるのはどちら?
- CNCフライス加工・機械加工の解説:主要用途とメリット
- フライスと旋削の統合:マルチタスキングマシンで効率向上
- 旋盤性能の最適化:旋削とフライスを融合した複合加工機
- 精密CNC加工で鋼材が主役な理由:メリットと用途
- ステンレス鋼加工の極意:技術とベストプラクティス
- ステンレス鋼ハンドルのメリット・デメリット・専門家の見解
- ステンレス鋼解説:組成・製造プロセス・グローバルインパクト
- ステンレス鋼のグレード:種類・特性・一般的用途