



粘り気のある材料加工マスターガイド:仕上げと工具寿命を向上させる実証済みテクニック
低炭素鋼・ステンレス・チタン・銅など「ガミー材」攻略の処方箋
機械加工技術者は、ガミー材(粘り気のある材料)製造時に多くの問題と課題に直面します。これらの材料には、低炭素鋼、ステンレス鋼、ニッケル合金、チタン、銅、高クロム含有金属が含まれます。ガミー材は長い紐状の切りくずを生成しやすく、ビルトアップエッジ(BUE)を形成しやすい傾向があります。これらの一般的問題は表面仕上げ、工具寿命、部品公差に影響を与えます。
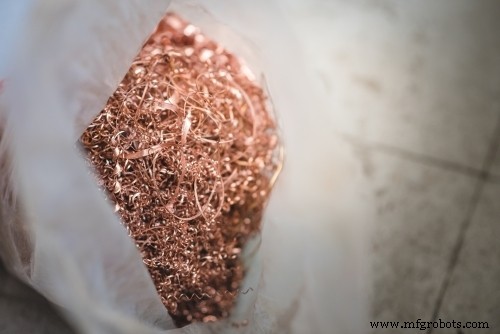
ビルトアップエッジを伴う連続切りくず
連続切りくずは、工具が材料を切削し、工具切削刃によって生成されるせん断面に沿って切りくずが分離される際に形成される長いリボン状の切りくずです。これらの切りくずは一定の流れで工具すくい面を滑り上がり、長い紐状の切りくずを作ります。切削時に発生する高温、高圧、摩擦はすべて、切削刃に付着する粘着性切りくずの要因となります。このビルトアップエッジが十分大きくなると、ワークに余分な材料を残して剥がれ落ちたり、ワークを削って悪化した表面仕上げを残したりします。
クーラント
大量のクーラント使用は、ガミー材加工時の温度制御と切りくず排出に役立ちます。温度はビルトアップエッジ形成の大きな駆動力です。温度が高くなるほど、ビルトアップエッジはより容易かつ速く形成されます。クーラントは局所温度を低く保ち、材料の加工硬化とガッティングを防止できます。長い紐状切りくずは工具周りに「ネスト」して工具破損を引き起こす可能性があります。クーラントはこれらの切りくずを小さなピースに砕き、フラッシュ冷却により切削作用から遠ざけ、切りくずを小片に破砕します。クーラントは工具とワークの接触領域に直接適用することで最大効果を発揮します。
工具係合
切削条件
工具はワークに常に送り込まれるべきです。工具をドウェルさせると加工硬化を引き起こし、ガッティングとビルトアップエッジの可能性を高めます。より高い送り速度と低い回転速度の組み合わせも、材料除去率を適切なレベルに保つために使用すべきです。送り速度増加は回転速度増加より温度上昇を抑制します。これはチップシニングと、工具が材料を擦るのではなく切削する能力に関係します。
クライミングミーリング(順送り)
クライミングミーリングは熱を工具より切りくずへ多く向けるため推奨手法です。クライミングミーリングでは、最大切りくず断面が最初に生成され、工具が材料をより容易に切削できます。工具がワークに貫入する際の摩擦熱は、最も厚い部分の切りくずが最も薄い部分より多くの熱を保持できるため、工具ではなく切りくずへ移動します。
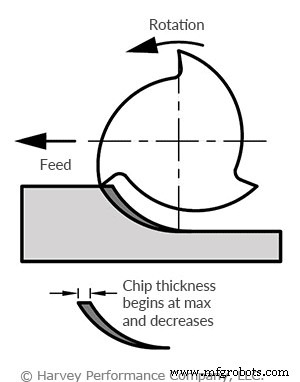
初期ワーク係合
工具が最初にワークに係合する時のような、力の突然の大きな変化は工具寿命に悪影響を与えます。アークイン工具パスで材料に最初に係合させることで、切削力と熱の漸進的増加により安定性が向上します。このような漸進的工具進入は、急激な直線進入より常に好まれます。
工具選定
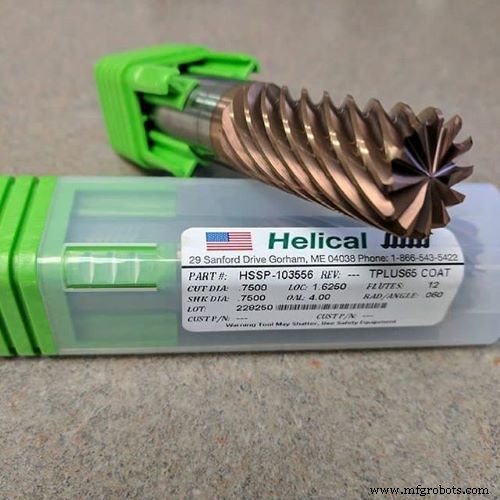
ガミー材加工には、鋭く強靭な切削刃を持つ工具を選択すべきです。ヘリカルにはチタンとステンレス鋼専用に設計された工具があり、工具選定プロセスを容易にします。
また、加工材料に適した正しいコーティングを持つ工具を選択することで、切削刃を保護し、無コーティング工具よりビルトアップエッジやガッティングの可能性を大幅に低減できます。溝数の多い工具は工具摩耗を複数の切削刃に分散させ、工具寿命を延長します。ガミー材では工具摩耗は常にリニアではありません。わずかな摩耗が現れると、工具破損が比較的速やかに起こります。摩耗の最初の兆候で工具交換することが、ワークがスクラップにならないよう確実にするために必要な場合があります。
ガミー材 まとめ
すべての材料は多少異なる加工挙動を示しますが、工具がワークを切削する際に何が起こり、それが工具寿命と仕上げにどう影響するかを理解することは、あらゆるジョブを成功裏に完了するために大いに役立ちます。ビルトアップエッジと過剰熱は、材料に適した正しい工具とコーティング選択、上記ヒントとテクニックの実践により最小化できます。最後に、加工オペレーション開始前に機械の振れをチェックし、最大剛性を確保してください。
CNCマシン