



アップカット vs ダウンカット:最適なミリング手法の選び方
ミリングには2つの異なる切削方法があります:従来型ミリング(アップカット)とクライミングミリング(ダウンカット)。この違いは、工具の回転方向と送り方向の関係にあります。 従来型では、カッターが送り方向と逆に回転します。クライミングでは、カッターが送り方向と同じ向きに回転します。
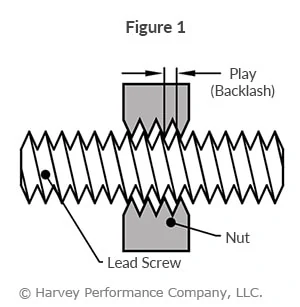
従来型ミリングは、機械テーブルのリードスクリューとナットの遊び(バックラッシュ)が解消されるため、伝統的なアプローチとされてきました(図1)。しかし近年、ほとんどの工作機械がバックラッシュ補正機能やバックラッシュエリミネーターを備えるようになったため、クライミングミリングがワークへの推奨アプローチとして認識されるようになりました。
従来型とクライミングミリングの主な特性
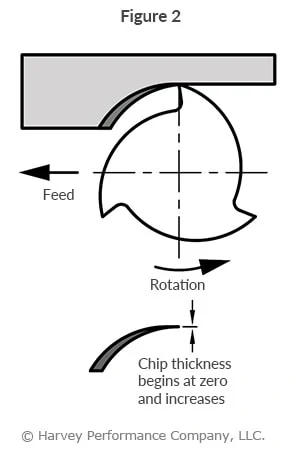
従来型ミリング(アップカット)(図2)
- チップ幅がゼロから増大するため、熱がワークに拡散しやすく、加工硬化を引き起こす
- 切削開始時に工具が擦れやすく、早期摩耗と工具寿命低下を招く
- チップが刃によって上方に運ばれ、カッター前方に落下するため、仕上げ面が荒れ、チップの再切削が発生する
- 横型フライス盤では上向きの力が発生しワークが浮き上がる傾向があるため、より複雑で大掛かりなワーク保持が必要*
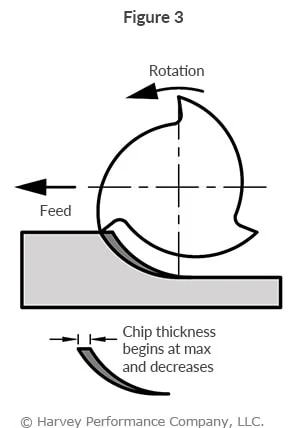
クライミングミリング(ダウンカット)(図3)
- チップ幅が最大から減少するため、発熱がチップ側に移りやすい
- クリーンなせん断面が形成され、工具の擦れが減り、工具寿命が延びる
- チップがカッター後方に排出されるため、再切削のリスクが低い
- 横型フライスでは下向きの力が発生しワークを押さえつけるため、シンプルなワーク保持で済む
- 横型フライスとは、工具中心線がワークと平行な状態
どちらを選ぶべきか
現代では、クライミングミリングが一般的に最適な選択です。切れ刃への負荷を減らし、仕上げ面を改善し、工具寿命を延ばせるからです。従来型では、カッターがワークに食い込みやすく、寸法公差から外れるリスクがあります。
ただし、クライミングミリングが推奨される一方で、従来型ミリングが必要な場面もあります。 例えば、工作機械がバックラッシュを補正しない場合は、従来型を採用すべきです。また、鋳造品、鍛造品、表面硬化材(ケース硬化)の加工でも従来型が適しています(表面下から切削が始まるため)。
CNCマシン
- フライス盤の多機能性:切削、穴あけ、ギヤ加工など多彩な用途
- 旋盤とフライス盤の違いを徹底比較|用途別の選び方ガイド
- CNCフライス加工の極意|精密金属加工の基礎から応用まで
- フライス盤の基礎知識:機能・用途・切削原理をわかりやすく解説
- トロコイダルミリング完全ガイド:原理から実践まで徹底解説
- CNCフライス加工のマスター:精密加工のための包括的ガイド
- CNC vs 従来加工:試作から量産成功のための最適アプローチ選択
- フライス加工と旋盤加工の主な共通点を解説
- CNC加工におけるフライスと旋盤の違いを理解する
- 受託製造向け精密フライス・旋盤加工サービス
- 精密製造のための先進CNCフライス・旋盤自動化