



ランピングで工具寿命を最大化:テクニックとメリット完全解説
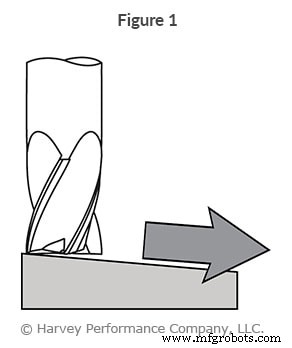
工具寿命の短さと早期破損は、あらゆる加工現場の悩みです。ツールパスの選択、特に工具がワークに最初にどう進入するかという一点で、結果は大きく変わります。工具エントリーは全体の成否を左右する重要な要素です。これは工具にとって最も過酷な操作の一つだからです。 円弧または直線軌道でワークに斜め進入する「ランピング」は、最もポピュラーかつ成功率の高い手法の一つです(図1)。以下では、ランピングの定義、メリット、適用場面を解説します。
微細加工ウェビナーで微細工具の寿命を最大化する方法を学ぶ
ランピングとは
ランピングとは、切削工具のラジアル(半径方向)とアキシャル(軸方向)の同時運動により、角度をつけたツールパスを描く手法です。ポケット、キャビティ、彫刻、穴などの閉じた形状を作る際のアプローチとしてよく用いられます。この手法なら、エンドミルやドリルで予め起点穴を開けるプランジ加工が不要になります。 ランピングは、微細加工において特に重要です。微小な切削力のアンバランスでも工具破損に直結するからです。
ランピングツールパスには「リニア(直線)」と「サーキュラ(円弧)」の2種類があります(図2)。
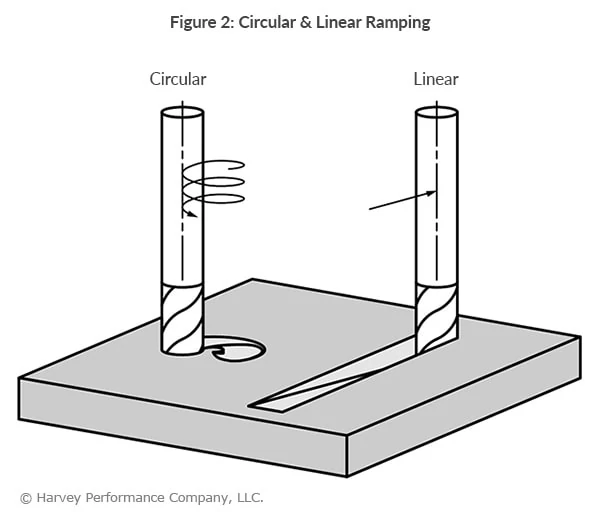
リニアランピングは、Z軸とXまたはY軸の2軸で工具を動かします。この方法ではラジアルエンゲージメントが大きく、補完的に切削力が2軸に集中します。
サーキュラランピング(ヘリカル補間)は、X、Y、Zの3軸すべてを使ったスパイラル運動です。工具のラジアルエンゲージメントが比較的小さく、切削力が3軸に分散されるため、工具寿命が最も長くなる推奨手法です。
推奨初期ランプ角:
軟らかい/非鉄系材料:3°〜10°
硬い/鉄系材料:1°〜3°
ランピングのメリット
ランピングで工具を進入させると、切込み深さが徐々に深まるため、エンドミルへのショックロードを防止できます。これにより、不要な工具破損によるコストを削減。ランピングはプランジ加工より小さなチップを生成するため、チップ排出が速く容易になります。その結果、エンドミルをより高速な条件で回せるため、サイクルタイムを短縮できます。 また、スタート穴用のドリルがツールチェンジャーのスロットを占有しなくて済みます。
アーキング
ランピングと同様の手法・メリットを持つ、ワークへのアプローチ技法です(図3参照)。
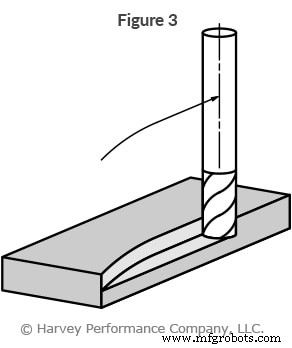
ランピングが上面から進入するのに対し、アーキングは側面から進入します。エンドミルが曲線(アーク)軌道を描いて切削するため、進入時に工具負荷が徐々に増加し、退出時には徐々に減少します。これによりショックロードと工具破損を回避できます。
ランピング、アーキング、その他の工具エントリー手法については、Helical Solutions「工具エントリーの種類」をご参照ください。
CNCマシン