



ハイデンハイン CNCフライスプログラム:効率的製造のための精密工具パス
図面/イメージ
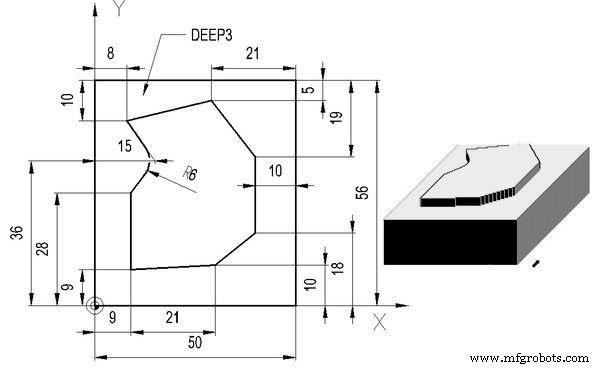
CNCプログラム
0 BEGIN PGM 1 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+50 Y+56 Z+0
3 TOOL DEF 1 L+0 R+6
4 TOOL DEF 2 L+0 R+15
5 TOOL CALL 1 Z S 2400
6 L X-20 Y+9 Z+2 R0 FMAX M03
7 L Z-3 RR F40 M
8 L X+30 Y+10 R F80 M
9 L X+40 IY+8 R F M
10 L Y+37 R F M
11 L X+29 Y+51 R F M
12 L X+8 IY-5 R F M
13 L X+15 Y+36 R F M
14 L X+9 Y+28 R F M
15 L Y-15 R F M
16 L Z+2 R0 FMAX M
17 TOOL CALL 2 Z S 1800
18 L X-20 Y+5 Z+2 R0 FMAX M03
19 L Z-3 RR F40 M
20 L X+42 R F80 M
21 L Y+53 R F M
22 L X-20 R F M
解説
2本の工具(R6・R15)を使用した複雑な輪郭加工プログラム。ハイデンハイン特有の記法(IY=Y軸増分、RR=工具半径補正右、R=コーナーR自動挿入)が用いられています。
特徴的なコマンド
- IY+8:Y軸方向の増分指定(直前位置から+8mm)
- RR:工具半径補正右(クライミング切削)
- R (値なし):前ブロックのコーナーR値を継承、または直角コーナー
- F M:送り速度・M関数はモーダル継承
工具1(φ12)で複雑輪郭を荒・仕上げ、工具2(φ30)で広い面取りや平面加工を行う構成。未完了(M30なし)のため、実運用では追記が必要。
CNCマシン
- CNCフライス加工:現代製造における精度、効率、汎用性
- CNCフライス vs 手動フライス:プロジェクトに最適なアプローチ選び
- CNCフライス加工の極意|精密金属加工の基礎から応用まで
- CNCマシンでのハードミリング攻略:エキスパートのヒントとベストプラクティス
- CNCフライス加工のマスター:精密加工のための包括的ガイド
- CNC加工解説:金属・プラスチック部品の精密製造
- CNCフライス加工総合ガイド:設計から生産まで
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNC G02時計回り円弧補間: 初心者向けサンプルプログラム
- CNCフライス盤プログラミング: 初心者向け実例ガイド