



ハイデンハイン CNCフライスプログラム例:ステップバイステップガイド
図面/イメージ
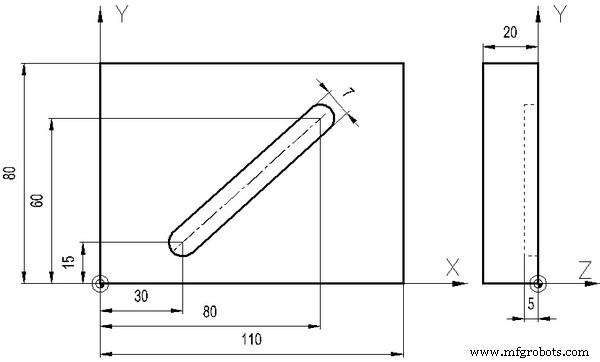
CNCプログラム
0 BEGIN PGM 1 MM
1 BLK FORM 0.1 Z X+0 Y+0 Z-20
2 BLK FORM 0.2 X+110 Y+80 Z+0
3 TOOL DEF 1 L+0 R+3.5
4 TOOL CALL 1 Z S 2200
5 L X+30 Y+15 Z+2 R0 FMAX M03
6 L Z-5 R F40 M
7 L X+80 Y+60 R F M
8 L Z+20 R F M
9 L X-40 Y+60 R F M02
10 END PGM 1
解説
前記事(ID:1007046514)と類似のポケット加工例ですが、開始位置 (30,15) から対角方向 (80,60) へ斜めに切り込みながら移動する点が異なります。工具 φ7(R3.5)で単純な1パス荒取りを行います。
実用上は以下の改善が必要です:
- 工具半径補正(RL/RR)の適用で仕上げ寸法確保
- ステップオーバーを考慮した複数パス荒取り
- 仕上げパスの追加
- CYCL DEF 4.0 等のポケットサイクル活用
教育用として「工具パスの幾何学的記述」を理解するには良い教材です。
CNCマシン
- Fanuc CNCプログラミングガイド:シンプルで機能豊富な実践例
- Haas G71荒取りサイクルプログラム例:内径荒取り加工
- CNCフライス加工例: G81ドリル缶サイクルのマスター
- 包括的CNCフライスサンプルプログラム - Gコードチュートリアルと解説
- CNCフライス盤プログラミング: 初心者向け実例ガイド
- Sinumerik 840/840C向け L930円ポケットフライス加工プログラム
- 初心者向けCNCスロットフライス加工プログラム:シンプルな例とステップバイステップガイド
- CNCフライス加工:G70ボルト穴サークルプログラム - シンプルかつ正確な例
- ジーメンス シヌメリック 4軸フライスプログラム:実践的CNC例題
- CNCフライス盤 円弧加工例:G02 I・Jパラメータの使い方
- ハイデンハイン CNCフライスプログラム:効率的製造のための精密工具パス