



発熱を抑えて工具寿命を延ばす:実証済み戦略と熱管理の極意
あらゆる切削工具アプリケーションで熱は発生します。しかし、どう対処するかを知れば工具寿命を改善できます。熱は必ずしも悪ではなく、完全に避ける必要はありません。しかし、熱を制御すれば工具寿命を延ばせます。過熱した工具やワークは、煙や変形で明らかになることもあれば、サインが明確でないこともあります。熱を逃がすためのあらゆる予防策を講じることで、工具の実用寿命を延ばし、スクラップ部品を防ぎ、大幅なコスト削減につながります。
HEMツールパスで発熱を抑制
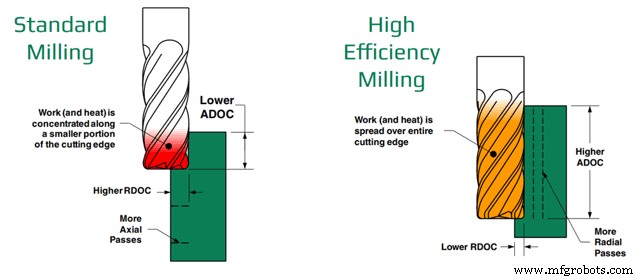
高能率ミリング(HEM)は、加工中の発熱管理に取り組むべき有力な手法の一つです。HEMは、チップシニング理論を応用し、小さい径方向切込み深さ(RDOC)と大きい軸方向切込み深さ(ADOC)を組み合わせる荒加工技法です。HEMでは仕上げ加工と同様のRDOCとADOCを用いながら、切削速度と送りを上げることで、より高い材料除去率(MRR)を実現します。この技法は主に、荒加工とポケット加工で大量の材料除去を行う際に用いられます。HEMは切れ刃全長を活用し、工具の潜在能力を最大限に引き出すことで、工具寿命と生産性を最適化します。ワークへのラジアルパス数は増えますが、HEMなら熱を切れ刃全体に均等に分散できるため、一箇所に熱が集中するのを防ぎ、工具破損と故障のリスクを低減します。
チップシニングへの認識
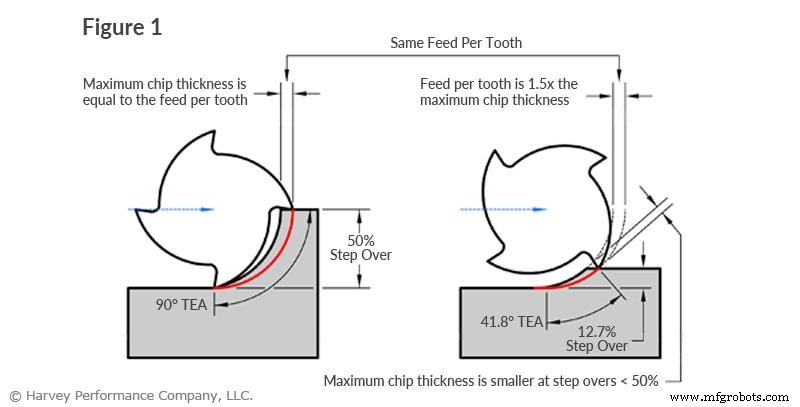
チップシニングは、ツールパスに変動する径方向切込みが含まれるときに発生し、チップ厚と刃当たり送りに関連します。HEMはチップシニングの原理に基づいています。しかし、適切に実行されない場合、チップシニングは大量の発熱を招きます。HEM実行時、ステップオーバーを効果的に減らし、切削速度と送りを上げて高速運転します。しかし、機械が十分な高速・高送りに対応できない、またはステップオーバー削減に合わせて条件を調整しない場合、工具と材料の間で擦れ(ラビング)が発生します。擦れは摩擦と大量の熱を生み、材料変形と工具過熱を招きます。チップシニングはHEMで正しく使えば有益ですが、ステップオーバーを減らしたのに高速・高送りにしないと、擦れと工具破損を招きます。だからこそ、加工中は常にチップの状態を意識することが重要です。
クライミングミリングの検討
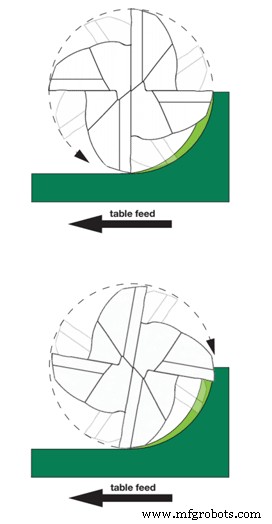
ミリングには従来型ミリングとクライミングミリングの2通りがあります。違いは、カッター回転方向と送り方向の関係です。クライミングミリングでは、カッターが送り方向と同じ向きに回転します。従来型では逆回転です。
従来型ミリングでは、チップが理論上ゼロから増大するため、擦れと加工硬化の原因になります。そのため、一般に高靭性工具やケース硬化材の皮膜突破に推奨されます。
クライミングミリングでは、チップが最大幅から減少するため、発熱が工具やワークではなくチップ側へ移ります。最大幅から理論上ゼロへ向かう過程で、熱がチップに移動しワークから遠ざかるため、ワーク損傷の可能性を低減します。クライミングミリングはクリーンなせん断面を形成し、工具擦れを減らし、発熱を抑え、工具寿命を改善します。チップがカッター後方に排出されるため、再切削リスクも低減します。クライミングミリングは、熱をチップへ移動させ、擦れを減らし、再切削を防ぐことで、工具とワークへの発熱を効果的に低減します。
適切なクーラント手法の活用
適切に使えば、クーラントは工具の過剰発熱を防ぐ極めて効果的な手段です。クーラントには多様な種類と供給方法があります。圧縮空気、水溶性、不水溶性(ストレートオイル)、水溶性切削油、合成・半合成タイプ。供給方法はミスト、フラッド、高圧、最小量潤滑(MQL)等です。
用途と工具によって適切なクーラントタイプと供給方法は異なり、間違えるとワークや工具の損傷を招きます。例えば、微細工具に高圧クーラントを使うと、極小工具の脆さから破損を招きます。アルミニウム等、チップ排出が最大の課題となる材料では、クーラントは熱調整よりチップをワークから洗い流す目的で使われることが多々あります。クーラントなしで長いひも状チップを出す材料を切削すると、チップが不適切に排出されてビルトアップエッジが形成されるリスクがあります。クーラントを使えばそれらチップがツールパスからスムーズに排出され、再切削と工具故障のリスクを回避できます。チタン等、熱伝導が悪い材料では、適切なクーラント使用で材料過熱を防げます。ただし、材料によっては熱衝撃が問題になります。これは、高温の材料にクーラントが当たり急激に温度が下がることで、材料特性に影響を与える現象です。クーラントは不要な用途ではコストと廃棄物の無駄になります。ジョブ開始前に、クーラントの正しい使い方を必ず確認してください。
発熱制御の重要性
制御方法を知らなければ、熱は工具の悪夢になります。高能率ミリングなら熱を工具全体に分散させ、一箇所への集中を防ぎ、過熱と故障のリスクを低減します。ツールパス全体でRDOCを一定に保てば、発熱の常因である擦れの発生確率を下げられます。クライミングミリングは、チップへ熱を移動させる最も効果的な方法で、擦れを減らし、再切削リスクを下げ、工具寿命を効果的に延ばします。クーラントも温度調整の手段ですが、供給タイプと材料特性が効果に影響するため、慎重に使用すべきです。
CNCマシン