



高送りエンドミルのメカニズム:優れたフライス加工性能の秘密
高送りエンドミルは、高能率フライス加工(HEM)ツールの一種で、特殊な底刃プロファイルを持ち、チップシニングを利用して飛躍的に送り速度を向上させます。これらの工具は極めて低い軸方向切り込み深さで動作するよう設計されており、切削作用が底刃プロファイルの曲線エッジに沿って発生します。これによりいくつかの現象が生じます:
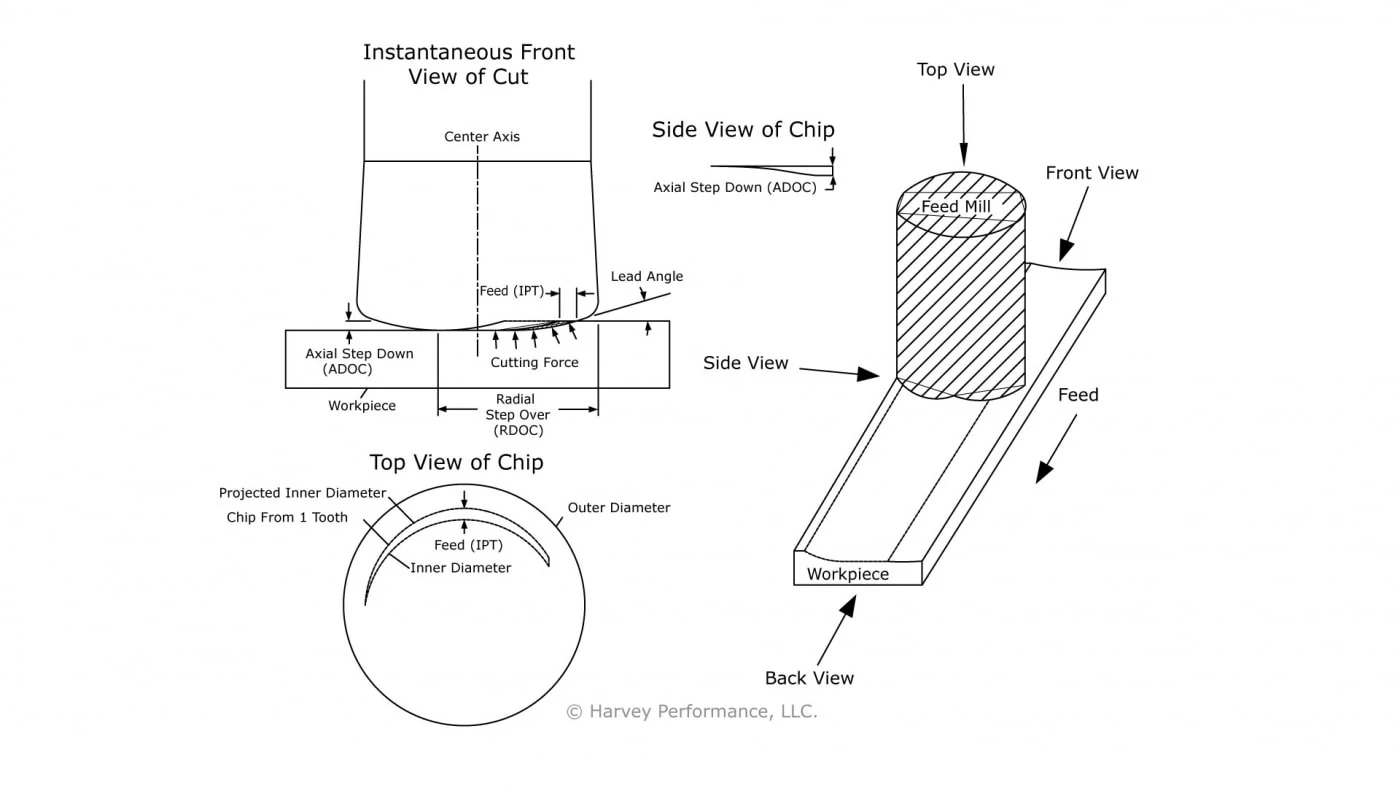
- 低リード角により、切削力の大部分が軸方向にスピンドルへ伝達されます。これにより径方向の力が大幅に減少し、工具が中心軸から押し出されることが少なくなるため、たわみが減ります。
- 底刃の延長された曲線プロファイルがチップシニング効果を生み、アグレッシブな送り速度を可能にします。
高送りエンドミルの低リード角
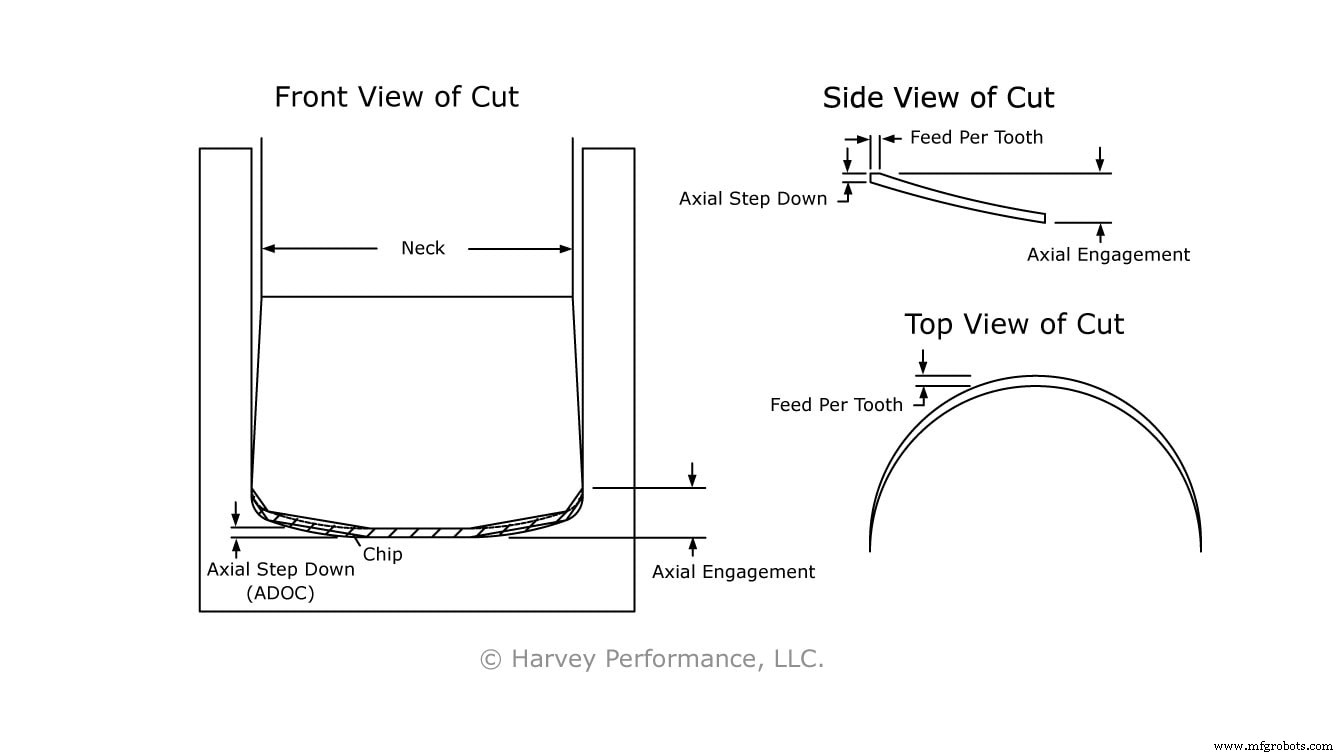
図1に示すように、高送りエンドミルがワークに適切に係合しているとき、低リード角と低軸方向切り込み深さの組み合わせにより、切削力の大部分が工具中心軸に沿って上向きに伝達されます。径方向の力が少ないため、より長い突き出し長でもチャッターの悪影響なしに使用でき、工具破損につながりません。これは、薄肉加工や深いポケット輪郭加工など、低径方向力が求められる用途に有益です。
高送りエンドミルのアグレッシブな送り速度
図1は、適切な荒加工ツールパスで係合した瞬間のチップ形成スナップショットも示しています。チップ(斜線でマーク)が工具中心軸に近づくにつれて薄くなっているのがわかります。これは底刃の曲線形状によるものです。このチップシニング現象により、工具がワークに擦れるのではなく積極的に切削するよう、工具の送りを増やす必要があります。擦れは摩擦を増やし、切削ゾーンの熱を上昇させ、早期工具摩耗を招きます。この工具は生存可能な切れ刃を維持するためにチップロードを増やす必要があるため、「高送りミル」と名付けられました。
底刃曲線形状によるその他の現象
底刃の曲線形状により、以下の現象も許容されます:
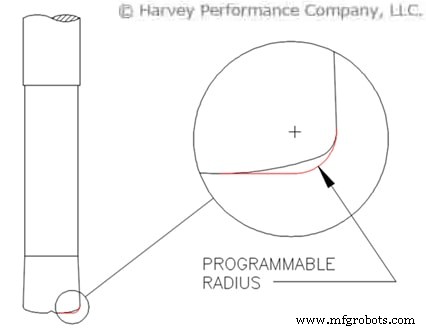
- CAMツールパスへのプログラマブル半径の追加
- 突き合わせ加工時のスキャロップ形成
- HEM荒加工と比較した溝加工時の異なる形状のチップ生成
プログラマブル半径
Helical Solutionsの高送りエンドミルは二重半径底刃設計です。このため、正確なプロファイルを一部のCAMソフトウェアで簡単にプログラミングできません。したがって、理論半径を使用して容易な統合を可能にします。単純にブルノーズツールパスをプログラミングし、寸法表の理論半径(図2参照)をコーナーラジアスとして使用します。
スキャロップの管理
スキャロップとは、曲線プロファイルを持つ切削工具によって残される材料の山です。スキャロップの高さと幅を決める3つの主要因子は:
- 軸方向切り込み深さ
- 径方向切り込み深さ
- 底刃の曲率またはリード角
図3は、径方向ステップオーバー65%、軸方向切り込み深さ4%の典型的な荒加工でのスキャロッププロファイルを示しています。影付き領域は、2回の荒加工パス後に残るスキャロップで、ツールパスに平行に走ります。
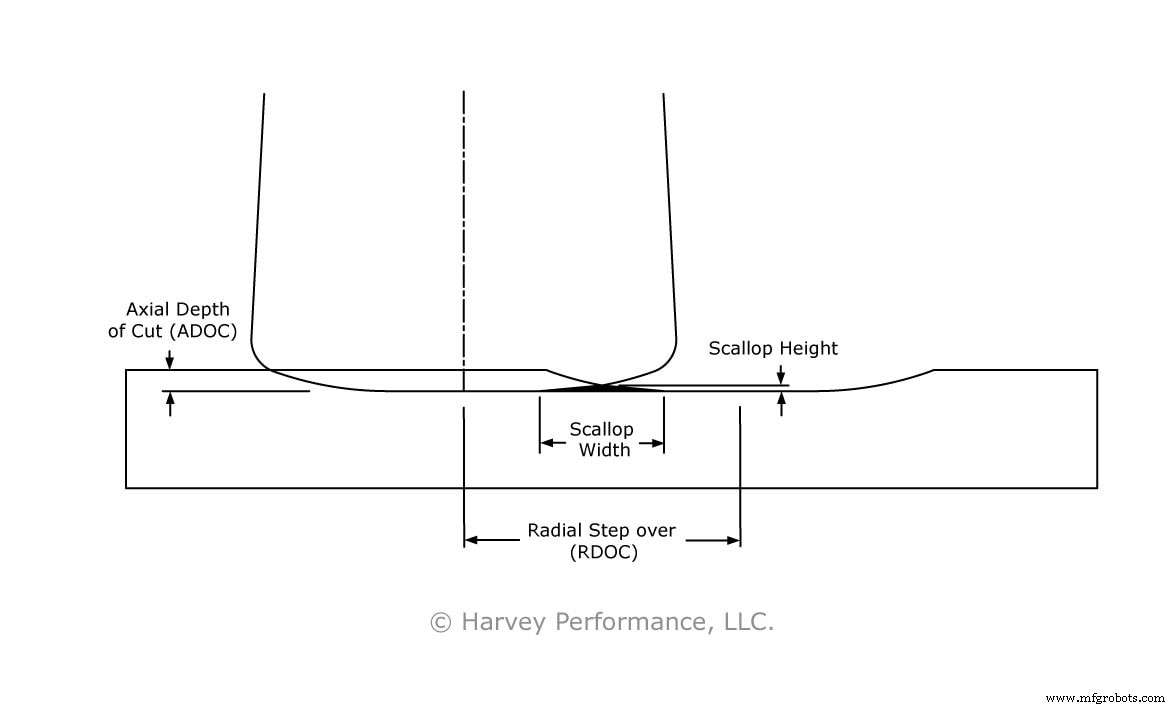
図4と図5は、径方向と軸方向の切り込み深さがスキャロップの高さと幅に与える影響を示しています。これらの図は図3の文脈で見るべきです。標準単位ではなく直径比率を使用し、この効果が任意の工具サイズで予測可能であることを示しています。図4では、工具を径方向ステップオーバー35〜40%でプログラミングするとスキャロップが形成され始め、高さが指数関数的に増加し、軸方向切り込み深さで最大化されることがわかります。図5では、径方向ステップオーバーとスキャロップ幅に線形関係が見られます。ADOCと底刃曲率半径が一定なら、スキャロップ幅と軸方向切り込み深さに関係は見られません。
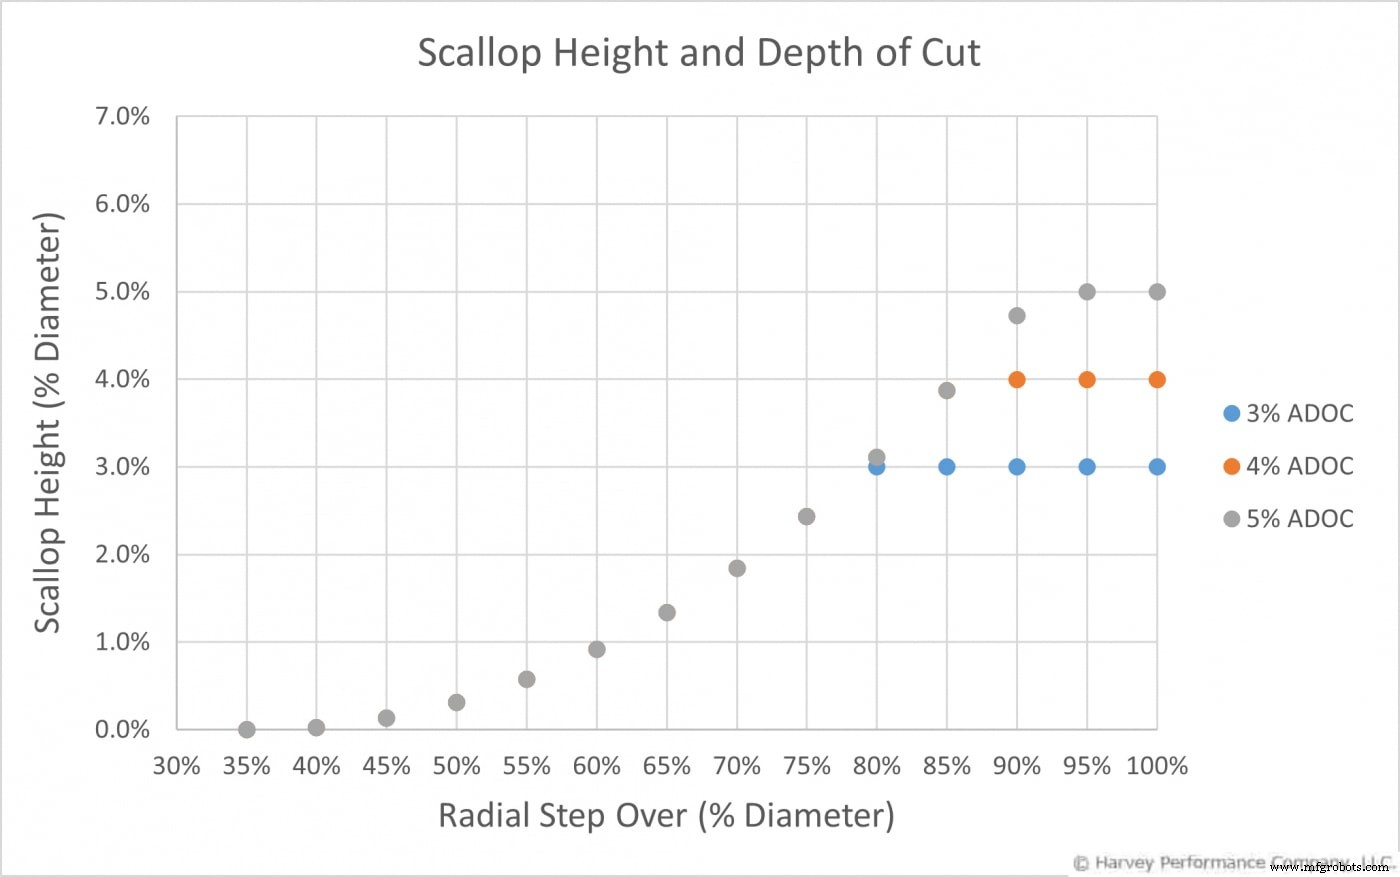
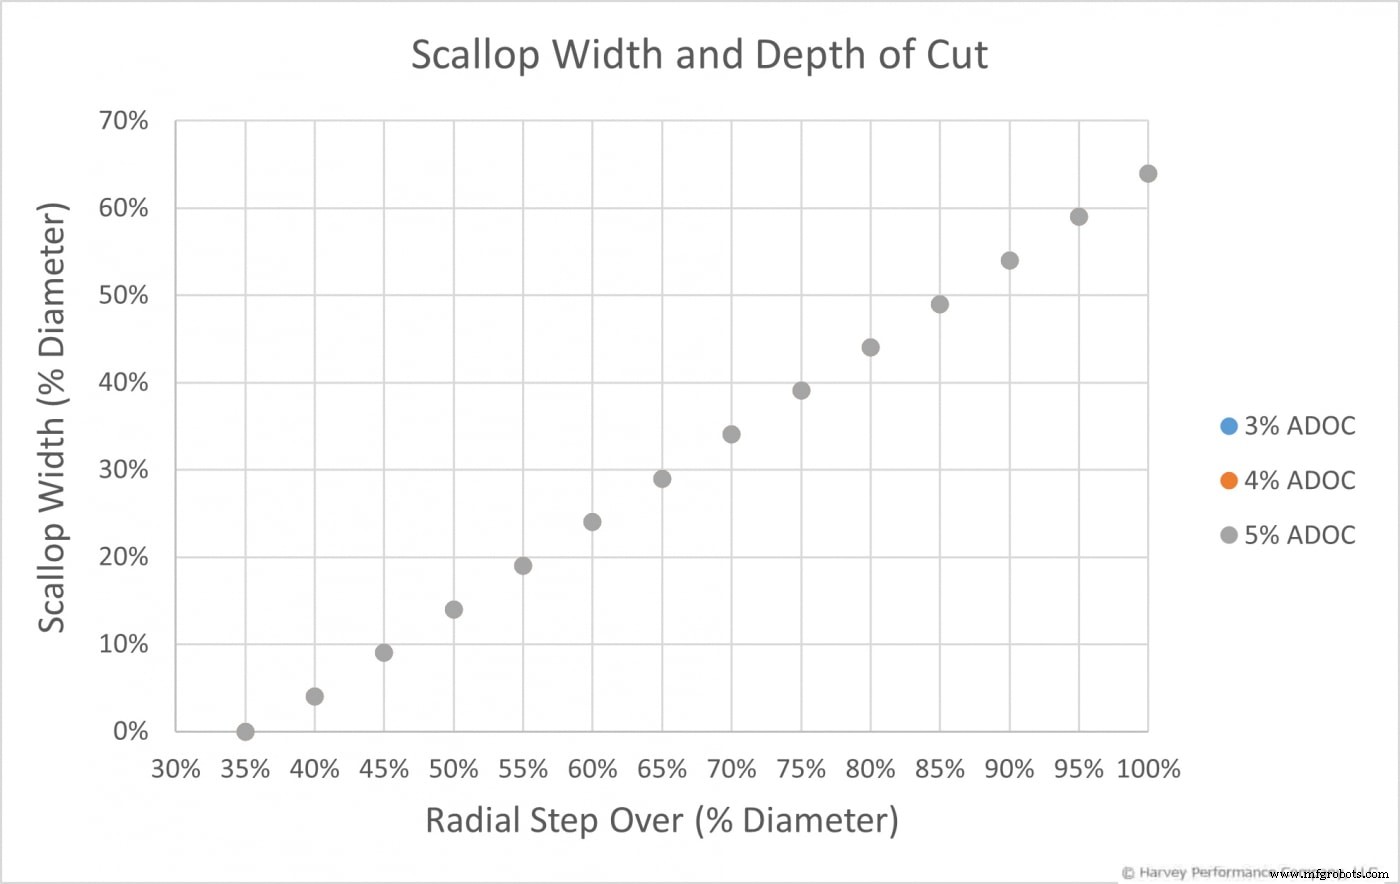
図4と図5のグラフから、スキャロップ寸法の以下の式が得られます。
これらの式に関する注意点:
- これらの式はHelical Solutions高送りエンドミルのみに適用可能
- これらの式は近似値
- 軸方向切り込み深さ到達後、スキャロップ高さ式は不正確
- RDOCは直径比率で表現(.55×直径、.65×直径など)
高送りエンドミルの底刃曲率
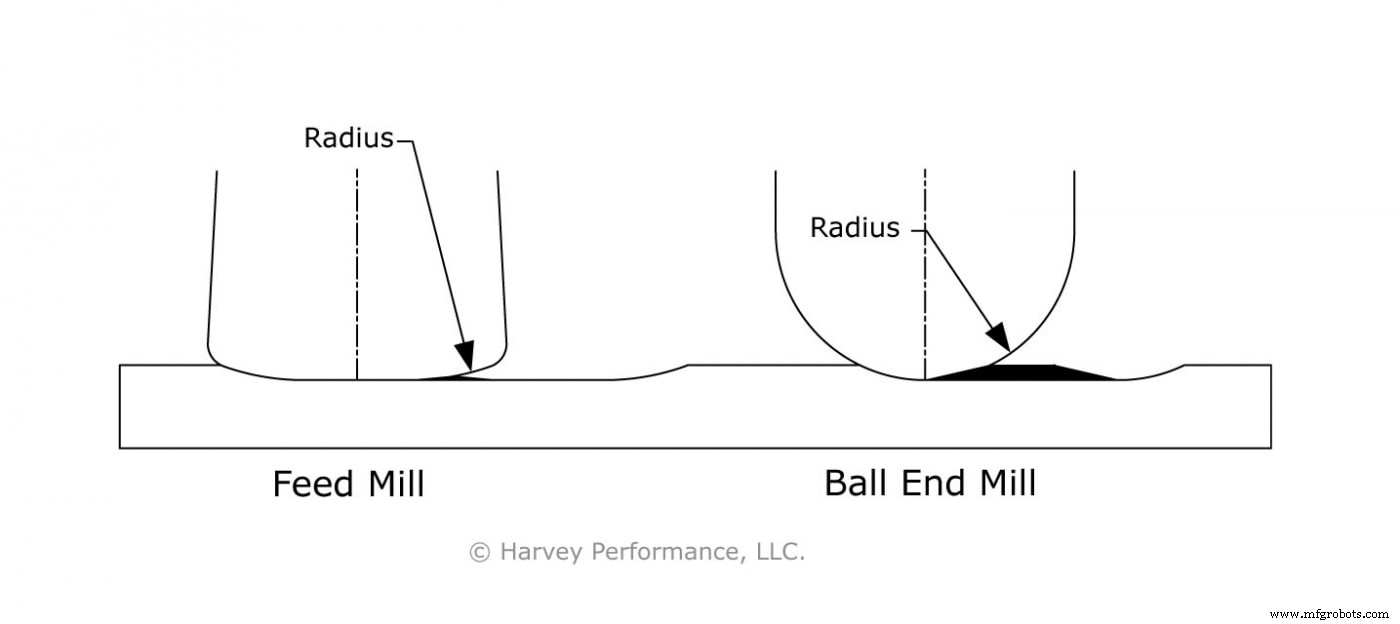
曲率半径が小さいほど、スキャロップの高さは大きくなります。例えば、Helical Solutions高送りエンドミルの底刃の大きな部分半径は、同じツールパスでプログラミングされたボールエンドミルと比較して、より小さなスキャロップを残します。図6は、同じ径方向・軸方向切り込み深さでのボールエンドミルと高送りミルの並列比較を示しています。ボールエンドミルの方が曲率半径が小さいため、スキャロップ幅と高さが明らかに大きくなります。
全溝加工
溝加工では、荒加工に比べて送り速度を大幅に下げる必要があります。より多くの底刃が係合するためです。図7に示すように、軸方向ステップダウンが軸方向係合深さと等しくなりません。完全溝に係合すると、チップは複雑な形状になります。チップを側面から見ると、工具が軸方向係合の全体を一度に切削しているわけではないことがわかります。チップは溝切削の輪郭に沿って、工具の底刃形状の形で形成されます。この現象により、チップは溝の最深部まで下がり、次に側面の最高軸方向係合点まで戻ります。これにより長く薄いチップが生成され、工具の小さなチップポケットを詰まらせ、早期工具破損を招く可能性があります。これは送りを下げ、クーラント量を増やすことで解決できます。
まとめると、工具底刃の曲線プロファイルは、低リード角でチップシニング効果を生み出すことで、高送りフライス加工時に送り速度を大幅に向上させます。この低リード角は切削力を径方向ではなく軸方向に分散させ、通常のエンドミルが同じ条件下で経験するチャッターを減らします。ただし、マシニストは注意が必要です。曲線底刃はスキャロップ形成を許容し、一部のCAMパッケージではプログラマブル半径が必要となり、溝加工は荒加工ほど生産的ではありません。
CNCマシン
- インサートエンドミル完全ガイド:効率と性能を最大化
- エンドミル折損防止:信頼性の高い加工のためのエキスパート戦略
- 最適なシートメタル切断ツールの選び方:CNCシャー、プラズマ、ウォータージェット、ファイバーレーザーの比較
- 穴あけ盤の進化:18世紀の手工具から現代CNC精密加工まで
- エンドミル&フライス加工トラブルシューティング完全ガイド:摩耗と破損を防ぐ
- 高能率ミリング(HEM)の極意:テクニックとメリットを徹底解説
- 微細エンドミル加工の極意:精度と性能を最大化する実践ガイド
- エンドミル寿命を最大化:破損防止とコスト削減の実証済み戦略
- 高バランスエンドミルの性能を最大化:長寿命と高精度を実現するヒント
- 絶対工具長:フライス加工工具キャリブレーションのゴールドスタンダード
- Vespel® ポリイミド:航空宇宙分野で選ばれる材料