



エンドミル寿命を縮める8つのよくある間違い
工具寿命を無意識に削る8つの失敗と正しい対策
回転数が速すぎ/遅すぎで工具寿命に影響
工具とオペレーションに適した正しい回転数と送りを決定するのは複雑なプロセスですが、機械稼働前に理想的な回転数(RPM)を理解することは適切な工具寿命確保のために必要です。工具を速く回しすぎると、最適でない切りくずサイズや壊滅的な工具破損を引き起こします。逆に、低RPMではたわみ、悪い仕上げ、単純な材料除去率低下を招きます。自分のジョブに理想的なRPMが不明な場合は、工具メーカーに問い合わせてください。
送りが少なすぎ/多すぎ
切削条件のもう一つの重要な側面である最適送り速度は、工具タイプとワーク材料によって大きく異なります。工具を遅すぎる送りで運転すると、切りくず再切削と工具摩耗加速のリスクがあります。工具を速すぎる送りで運転すると、工具破断を引き起こす可能性があります。これは特にミニチュア工具で顕著です。
従来型荒加工の継続使用
従来型荒加工が時々必要または最適な場合もありますが、一般的には高能率フライス加工(HEM)に劣ります。HEMは低半径方向切込み深さ(RDOC)と高軸方向切込み深さ(ADOC)を使用する荒加工技法です。これにより摩耗が切削刃全体に均等に分散し、熱が拡散し、工具破損リスクが低減されます。劇的に工具寿命を延ばすだけでなく、HEMはより良い仕上げと高い材料除去率も生み出し、ショップにとってオールラウンドな効率向上となります。
不適切な工具保持と工具寿命への影響
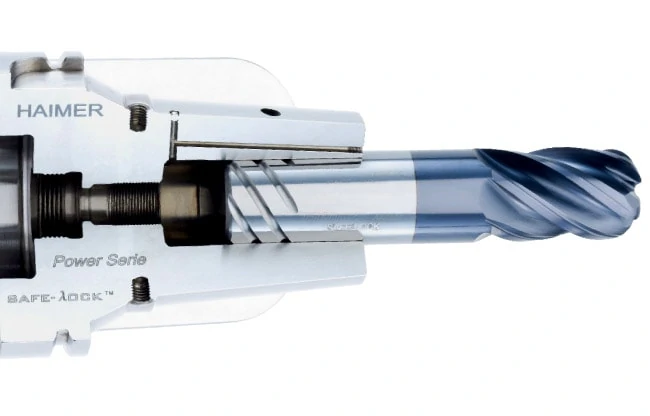
適切な切削条件でも、不適切な工具保持状況では効果が薄れます。悪い機械-工具接続は工具振れ、プルアウト、スクラップ部品を引き起こします。一般的に、工具ホルダーが工具シャンクと接触するポイントが多いほど、接続はより安全になります。油圧とシュリンクフィット工具ホルダーは機械的締め付け方式より高性能を提供し、ヘリカルのタフグリップシャンクやハイマー・セーフロック™のような特定シャンク改良も同様です。
可変ネジレ/ピッチ形状を使わない
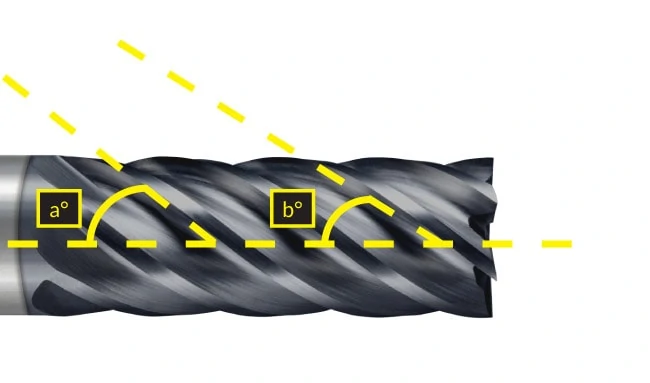
多くの高性能エンドミルの特徴である可変ネジレ、または可変ピッチ形状は、標準エンドミル形状への微妙な変更です。この幾何学的特徴により、切削刃のワーク接触時間間隔が、各工具回転で同時ではなく多様化されます。この変動によりハーモニクスが低減されチャッターが最小化され、工具寿命延長と優れた結果を生み出します。
間違ったコーティング選択が工具寿命を削る
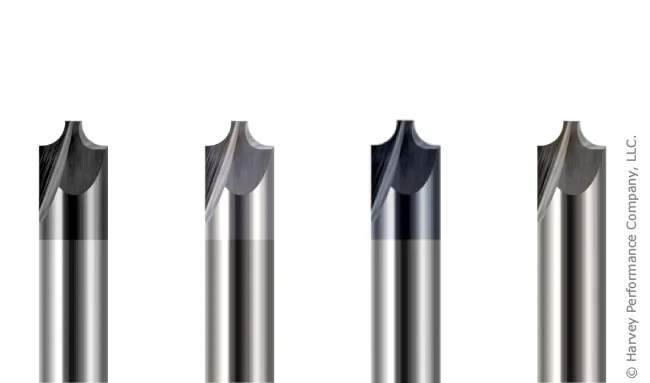
わずかに高価でも、ワーク材料に最適化されたコーティングを持つ工具は決定的な違いを生みます。多くのコーティングは潤滑性を高め自然摩耗を遅らせ、他は硬度と耐摩耗性を高めます。しかし、すべてのコーティングがすべての材料に適しているわけではなく、その差は鉄系と非鉄系材料で最も顕著です。例えば、アルミニウムチタン窒化物(AlTiN)コーティングは鉄系材料で硬度と耐熱性を高めますが、アルミニウムに高い親和性を持ち、ワーク材料が切削工具に付着します。一方、チタンジボライド(TiB₂)コーティングはアルミニウムへの親和性が極めて低く、切削刃ビルトアップと切りくず詰まりを防ぎ、工具寿命を延ばします。
長すぎる刃長(LOC)の使用
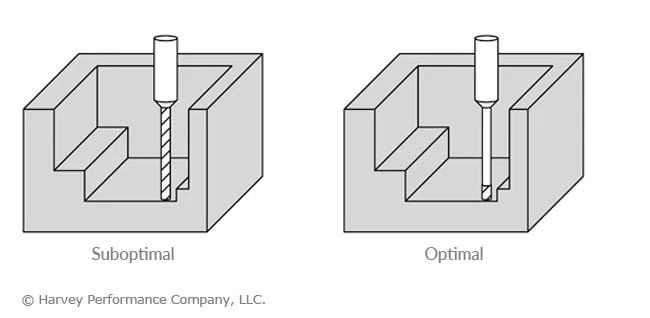
長い刃長(LOC)は特に仕上げ作業で一部ジョブに絶対必要ですが、切削工具の剛性と強度を低下させます。一般的なルールとして、工具のLOCは必要な分だけの長さにすべきで、工具が可能な限り元の基材を保持できるようにするためです。工具のLOCが長いほどたわみを受けやすくなり、結果として実効工具寿命を減らし、破損確率を高めます。
無料リソース:50ページ以上の高能率フライス(HEM)ガイドブックを今すぐダウンロード
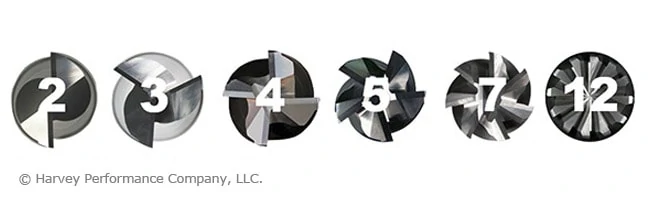
間違った溝数選択
単純に見えますが、工具の溝数はその性能と切削条件に直接的かつ顕著な影響を与えます。低溝数工具(2-3枚刃)は大きなチップポケットと小さな芯を持ちます。LOCと同様、工具に残る基材が少ないほど弱く、剛性が低くなります。高溝数工具(5枚刃以上)は自然に大きな芯を持ちます。しかし、高溝数が常に良いわけではありません。低溝数は通常アルミニウムと非鉄材料で使用され、部分的にはこれらの材料の柔らかさが材料除去率増加の柔軟性を許すためですが、切りくず特性も関係します。非鉄材料は通常より長い紐状切りくずを生成し、低溝数は切りくず再切削を減らすのに役立ちます。高溝数工具は通常より硬い鉄系材料で必要で、それらの強度増加と、これらの材料がしばしばより小さな切りくずを生成するため切りくず再切削が少ない懸念だからです。
CNCマシン