



公差スタックアップの極意:精度とコスト効率を両立するベストプラクティス
公差スタックアップ(公差積み上げ)とは、様々な部品寸法公差の組み合わせを指します。部品の寸法に公差が指定された後、その公差が工具の公差(上限側でも下限側でも)と適合するかを検証することが重要です。公差が誤ってスタックアップすると、部品やアセンブリに不精度が生じます。
公差の重要性
公差は製品のコストと性能に直接影響します。厳しい公差は部品製造を困難にし、往々にしてコストを押し上げます。この点を踏まえ、部品の製造しやすさ、機能性、コストのバランスを見つけることが重要です。
成功する公差スタックアップのためのヒント
不必要に厳しい公差を避ける
前述の通り、厳しい公差は部品製造を困難にし、コストを高めます。このコスト増は、寸法が公差外と判定されるスクラップ部品の増加によることが多々あります。高精度ツールホルダーと厳公差工具のコスト増も加算されます。
また、不必要に厳しい公差は、加工中と加工後の検査プロセスで厳格な基準を満たすためにより多くの作業が発生し、製造リードタイムを長期化させます。
過剰寸法指定を避ける
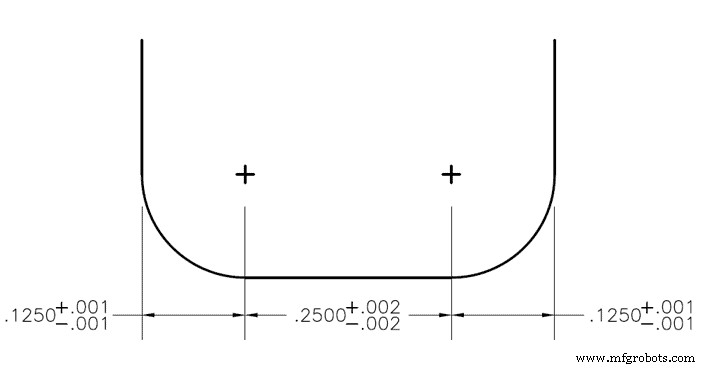
部品の全特徴に上下公差を指定すると、過剰寸法指定(オーバーディメンショニング)が問題になります。例えば、右左コーナーラジアスを持つコーナーラジアスエンドミルに±0.001インチ公差、その間の平坦部に0.002インチ公差がある場合、カッター径の公差ウィンドウは±0.004インチになりますが、部品寸法指定時に誤算されがちです。さらに、この呼び出しに公差を指定すると過剰寸法指定となり、参照寸法「REF」を用いて公差の代わりとすべきです。
統計的公差解析を活用する
統計的解析は、標準偏差に基づき、すべての3公差が寸法指定スロット幅の下側または上側にある確率を見ます。この確率は正規確率密度関数で表され、図2に示されます。設計内のさまざまな部品と寸法の確率を組み合わせることで、部品寸法と公差に基づき、部品が問題を抱える、または完全に失敗する確率を判定できます。一般的にこの解析手法は、4つ以上の公差を持つアセンブリでのみ使用されます。
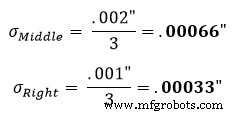
統計的公差解析を始める前に、公差分布係数を計算または選択する必要があります。標準分布は3です。これは、ほとんどのデータ(この場合公差)が平均から3標準偏差以内に収まることを意味します。すべての公差の標準偏差をこの公差分布係数で割り、分布3から分布1に正規化します。これが済めば、平方和の平方根(RSS)を取ってアセンブリの標準偏差を求められます。
これを、3種類の異なるサイズの豆でコーヒーを淹れることに例えると分かりやすいでしょう。美味しいコーヒーを作るには、まずすべての豆を同じサイズに挽いてからコーヒーフィルターに入れる必要があります。この場合、豆が標準偏差、挽き機が公差分布係数、コーヒーフィルターがRSS式です。これは、公差の厳しさによって分布係数が異なる可能性があるため必要です。
統計的解析手法は、スロット幅0.500インチ±0.003インチが要求されるが、半径(0.125インチ)と平坦部(0.250インチ)はスロットに収まれば厳密でなくて良い、という要件がある場合に用いられます。この例では、標準偏差が既知の3つの両側公差があります。両側公差なので、平均からの標準偏差は単純に±公差値になります。外側半径なら0.001インチ、中央平坦部なら0.002インチです。
この例で、式1を使って各セクションの標準偏差(σ)を求めます。式1ではσが標準偏差を表します。
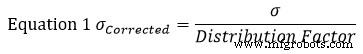
部品公差が±3σの正規分布を表すと標準的に仮定されます。したがって分布係数は3です。図1左セクションに式1を適用すると、補正済み標準偏差は:
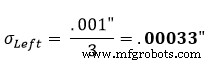
同様に中央と右セクションでも計算:
これら標準偏差を得たら、式2(RSS式)に入力して公差帯の標準偏差を求めます。
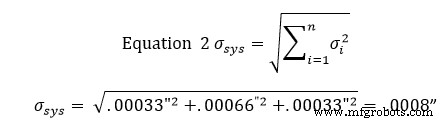
この時点で、スロットの68%が±0.0008インチ公差内に収まることを意味します。この公差を2倍すれば95%信頼区間、3倍すれば99%信頼区間になります。
68%のスロットは±0.0008インチ以内
95%のスロットは±0.0016インチ以内
99%のスロットは±0.0024インチ以内
これら信頼区間は、正規分布したデータセットの標準的なものです。標準正規分布は上記図2に示されています。
統計的公差解析は、4つ以上の公差指定部品を持つアセンブリでのみ使用すべきです。この簡易解析では多くの要因を考慮していません。この例は、標準偏差を表す3つの両側寸法でした。標準的な統計的公差解析では、角度、振れ、平行度等の他変数が加わり、補正係数が必要になります。
ご存知ですか?Harvey Performance Companyブランドは、業界トップクラスのCAMソフトウェアプロバイダーと提携し、ツールライブラリを提供しています
詳細はこちら
ワーストケース解析を使う
ワーストケース解析は、部品のすべての公差を足し合わせて総公差を求める手法です。この解析では、各公差をそれぞれの範囲で最大または最小の限界値に設定します。この総公差を部品の性能限界と比較し、アセンブリが適切に設計されているか検証します。通常は1次元のみ(1平面のみ、角度不問)と、少数部品のアセンブリで使用されます。
ワーストケース解析は、工具公差を部品公差に加えてワーストケースシナリオを作る形で、適切な切削工具選定にも応用できます。このシナリオが特定されれば、技術者やエンジニアは部品を図面指定寸法内に収めるための適切な調整が可能です。実際の生産でワーストケースシナリオが起こることは稀ですが、この解析は「最大条件での総スタックアップ」を設計の主要特徴とするため、安心感を与えます。多くの場合、厳しい公差が必要になります。最大条件でのスタックアップが主眼となるため、スクラップ増加、検査工数増、これら部品に使う工具コスト増により、製造コストが高騰します。
図1の文脈でのワーストケースシナリオ例:
下限仕様限界を求める。
左コーナーラジアスについて
0.125″ − 0.001″ = 0.124″
平坦部について
0.250″ − 0.002″ = 0.248″
右コーナーラジアスについて
0.125″ − 0.001″ = 0.124″
これらを合計して下限仕様限界:
0.124″ + 0.248″ + 0.124″ = 0.496″
上限仕様限界を求める:
左コーナーラジアスについて
0.125″ + 0.001″ = 0.126″
平坦部について
0.250″ + 0.002″ = 0.252″
右コーナーラジアスについて
0.125″ + 0.001″ = 0.126″
これらを合計して上限仕様限界:
0.126″ + 0.252″ + 0.126″ = 0.504″
二つを引き、2で割ってワーストケース公差を求める:
(上限 − 下限)/ 2 = 0.004″
したがって、このスロットのワーストケースシナリオは 0.500″ ± 0.004″ となります。
CNCマシン
- 確実な運用のための実証済みシャットダウンリスク管理戦略
- エクスカベーター安全作業のベストプラクティス:クルーと機械を守る
- Molding 2019:射出成形エキスパートのベストプラクティスを学ぶ
- ロボットケーブル管理の最適化:最高効率のためのベストプラクティス
- 輸送テレマティクスで効率を最大化する5つの実証済みベストプラクティス
- パワープレーンPCB:優れた性能を実現する実証済みベストプラクティス
- 製造業マーケティング:2019年成功に導くベストプラクティス
- 公差が設計・生産・コストに与える影響
- 油圧オイルメンテナンス:信頼性と性能を高める実証済みプラクティス
- 合成監視のマスター:信頼性の高いSaaS・Webパフォーマンスのための実証済みベストプラクティス
- 実証済みクラウドネイティブ戦略:ビジネスアジリティとコスト削減を実現