



工具たわみ防止:原因、影響、実践的対策ガイド
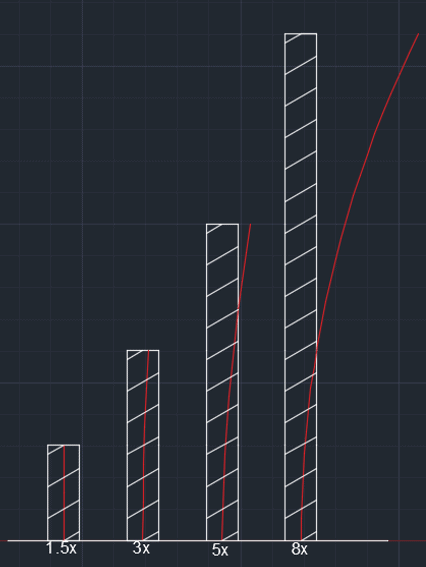
すべての技術者は工具たわみを認識しておく必要があります。過度なたわみは、工具やワークの壊滅的故障を招くからです。たわみとは、荷重下での物体の変位で、曲がりや破断を引き起こします。
例: 人の体重がかかっていない時の飛び込み台は真っ直ぐです。しかし、飛び込み人が先端へ進むにつれ、板はより大きくたわみます。工具のたわみも同様に考えられます。
たわみがもたらす結果
- 工具寿命短縮および/または工具破損
- 仕上げ面品質の低下
- 部品寸法精度の不良
工具たわみ対策
突き出し長を最小化する
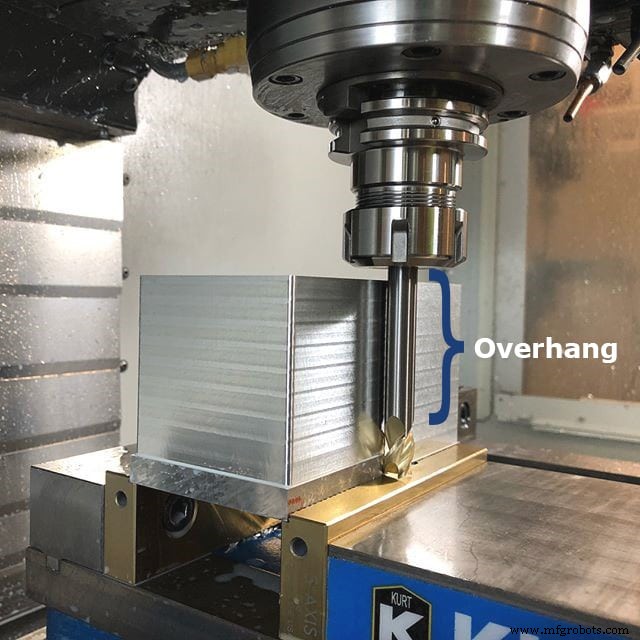
突き出し長とは、工具がツールホルダーから出ている距離です。単純に、突き出しが長くなるほど、工具のたわみやすさは増します。ホルダーから出る距離が長いほど、把持するシャンク部分が減り、シャンク長によっては工具にハーモニクス(共振)が発生し、破断に至る可能性があります。最適な作業条件のため、工具を可能な限り深くチャッキングして突き出しを最小化してください。
ロングフルート vs ロングリーチ
たわみを最小化するもう一つの方法は、ロングフルート工具とロングリーチ工具の違いを完全に理解することです。両者の剛性差の理由は、工具のコア径(芯厚)にあります。材料が多いほど剛性は高く、刃長が短いほど剛性が高く工具寿命は長くなります。それぞれメリットと必要な用途がありますが、作業に適した方を選ぶことが重要です。
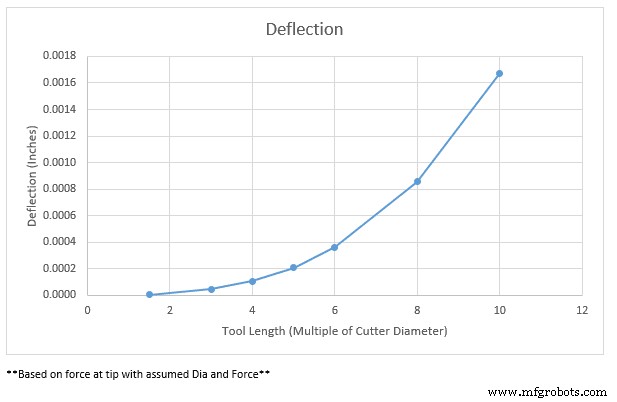
以下のグラフは、先端のみが噛み合って切削しているときの、先端にかかる力と刃長の関係、つまり工具がどれだけたわむかを示しています。工具寿命を最大化する鍵の一つは、最大径工具で最小リーチと最小刃長を選び、剛性を高めることです。
適切な工具把持と振れについて詳しく見る
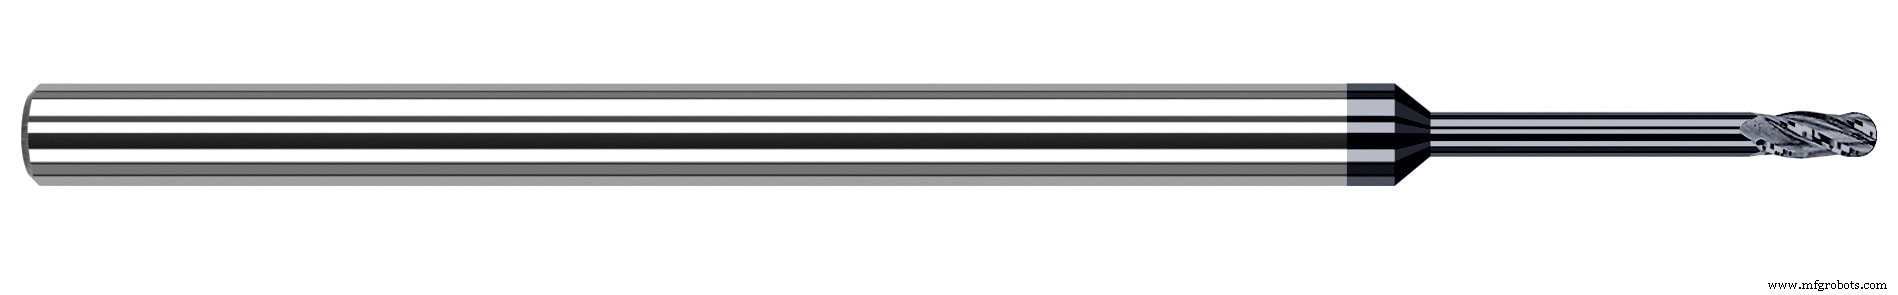
ロングリーチ工具を選ぶべきとき
リーチ工具は、シャンクが入らない隙間があるが、切れ刃の非切削延長部なら入る、そんな場所の材料除去に典型的に使用されます。切れ刃後方のこのリーチ長は、カッター径からわずかに縮小されており、ヒーリング(非切削面がワークに擦れること)を防止します。リーチ工具は汎用性と工具寿命の長さから、ツールクリブに備えておくべき最良の工具の一つです。
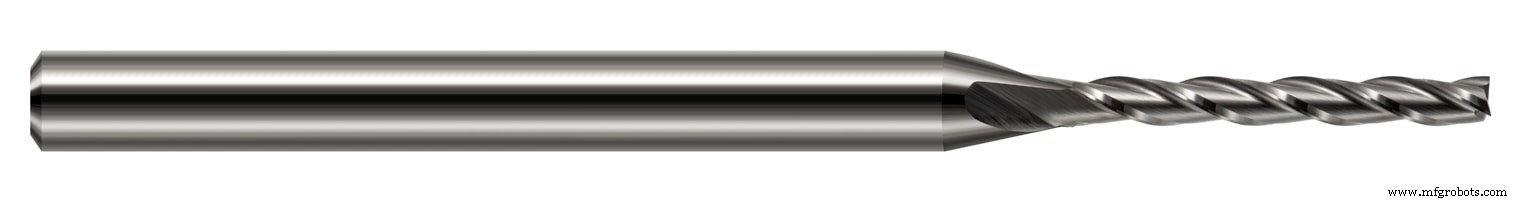
ロングフルート工具を選ぶべきとき
ロングフルート工具は刃長が長く、典型的にはワーク側面のシームレスな壁面維持、または溝内での仕上げ加工に使用されます。コア径は切削長全体で同サイズのため、部品内でたわみの可能性が高まります。切れ刃のごく一部のみが高送りで噛み合う場合、テーパー状のエッジになる可能性があります。深い溝切削では非常に効果的です。HEM使用時にも、リーチ工具にはないチップ排出能力があるため有益です。
たわみと工具コア強度
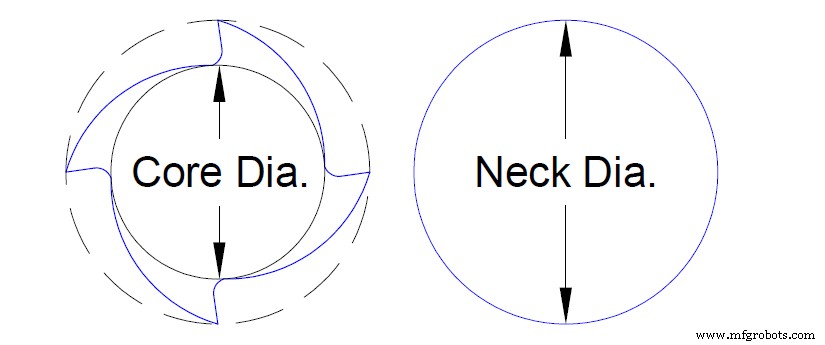
径はたわみ計算の重要因子です。技術者はロングフルート工具の計算でカッター径を使いがちですが、実際に必要なのはコア径(下図参照)です。フルート部分にはフルート溝分の材料が欠損しているためです。リーチ工具では、リーチ部までコア径を計算に用い、そこから首径に移行します。これらの値を変えると、リーチ工具では気づかないレベルまでたわみを下げられますが、ロングフルート工具ではクリティカル寸法に影響を与える可能性があります。
たわみのまとめ
工具たわみは、事前に適切に考慮しなければ、工具を破損させ、部品をスクラップにします。ツールホルダーから工具先端までの距離を最小化し、たわみを最小限に抑えてください。加工におけるたわみ低減策についてさらに知りたい方は、「切込み深さの深掘り」をご覧ください。
CNCマシン