



第2章:旋盤マスター — 構造、安全、セットアップ完全ガイド
第1単元:エンジン旋盤
学習目標
この単元を修了すると、以下のことができるようになります。
- 旋盤の最も重要な部品とその機能を特定できる
- 旋盤の安全ルールを理解できる
- 切削工具の加工用セットアップを説明できる
- ワークの旋盤へのマウント方法を説明できる
- 切削工具の取り付け方法を説明できる
- 工具の位置決め方法を説明できる
- ワークとテールストックセンタの芯出し方法を説明できる
旋盤の概要
旋盤は非常に汎用性が高く、操作を習得すべき重要な工作機械です。この機械は円筒形ワークを回転させ、オペレータが制御する工具で切削します。旋盤はすべての工作機械の先駆けです。ワークをその軸上で保持・回転させ、切削工具を所望の切削ラインに沿って進めて加工します。旋盤は産業界で最も汎用性の高い工作機械の一つです。適切なアタッチメントを用いれば、旋削、テーパー加工、形状旋削、ネジ切り、端面加工、鈍削、ボーリング、スピニング、研削、研磨など多彩な加工が可能です。切削操作は、ワーク軸に平行または直角に切削工具を送ることで行います。また、ワーク軸に対して角度を付けて送ることで、テーパーや角度加工も可能です。旋盤ではテールストックは回転せず、ワークを保持する主軸が回転します。コレット、センター、3爪チャック、その他のワーク保持具はすべて主軸に保持可能。テールストックにはドリル、タップ、リーマ、テーパー切削用工具を保持でき、またセンターを用いてワーク端部を支持し、異なるワーク長さに対応して調整できます。
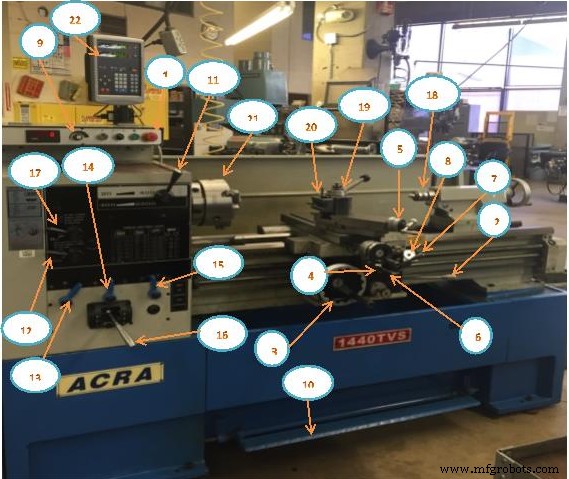
図1. 旋盤の部品
主要部品一覧:
- 電源 ON/OFF
- 主軸 正転/逆転(レバー上下)
- 鞍ハンドホイール
- クロス送りハンドホイール
- 複合送りハンドホイール
- 鞍/クロス送り係合
- ネジ切りハーフナット
- ネジ切りダイヤル
- 主軸回転数
- ブレーキ
- 主軸 高速/低速レンジ
- ネジ/送り 逆転(押し込み/引き出し)
- 送りレンジ(A, B, C)
- 送りレンジ(R, S, T)
- 送りレンジ(V, W, X, Y, Z)— VとZはネジ切り設定
- ギヤボックス
- ギヤボックス 高速/低速
- テールストック
- ツールポスト
- ツールホルダ
- 3爪チャック
- DRO(デジタル表示) ネジ/送りセレクタ(項目15参照)
旋盤安全ルール
常に安全要件を意識し、安全ルールを遵守して自身や他者の重大な怪我を防止してください。
保護メガネ着用、半袖、ネクタイ不可、指輪不可、手でワークを止めようとしない。ワーク確認前には必ず機械を停止。仕組みが分からなければ「動かさない」。機械稼働中にウエスを使わない。
- チャックレンチは使用後即座にチャックから取り外す。チャックレンチがチャックに入ったまま旋盤を起動しない。
- チャックまたはフェイスプレートを手で回し、干渉やクリアランス問題がないか確認(問題がなければ)。
- チャックまたはフェイスプレートが旋盤主軸に確実に締め付けられていることが重要。
- 工具ビットをチャック、コレット、フェイスプレートから安全な距離に離してからワークを着脱。
- ツールポストホルダを複合スライドの左側に配置。これにより複合スライドが主軸やチャックアタッチメントに干渉しない。
- チャック、フェイスプレート、センターの着脱時は、すべての嵌合面が清潔でバリがないことを確認。
- 工具ビットが鋭利で、正しい逃げ角を持っていることを確認。
- 工具ビットをツールホルダでできるだけ短くクランプし、振動や折損を防ぐ。
- 切削油を均一に継続供給し、変質(モーフィング)を防ぐ。
- ネジ切り主軸を逆転させない。
- 特定材料の推奨速度を超えて機械を回さない。
- チャックやフェイスプレートが主軸ノーズに噛み込んだ場合、インストラクターに連絡して取り外してもらう。
- 旋盤で回転中のワークをヤスリがけする場合、左手でヤスリをかけてチャックに滑り込まないよう注意。
- 測定前には必ず機械を停止。
- 長い糸状の切りくずを取り除く際は機械を停止し、ペンチで除去。
- テールストックがロックされ、ワークをセンター間で加工する場合は適切に調整されていることを確認。
- センター間加工時、ワークを完全に切断しない。
- 機械稼働中にウエスを使用しない。
- 清掃前にツールポストとテールストックから工具を取り外す。
- 圧縮エアで旋盤を清掃しない。
- 旋盤清掃時は注意。切削工具、切りくず、ワークが鋭利な場合あり。
- 作業場を離れる前には、機械の電源が切れており清掃済みであることを確認。チャックレンチは使用後必ず外し、ふざけない、床を清潔に。旋盤清掃時は注意、切削工具・切りくず・ワークが鋭利。
旋盤運転時に重要な質問:
• なぜ適正切削速度が重要か?
速すぎると工具が急速に摩耗・損傷し、工具交換/再研磨で時間をロス。遅すぎると加工時間が長くなり生産性低下。
知っておくべきこと:
- 荒加工の切込み深さ
- 仕上げ加工の切込み深さ
最大荒切込みは材料により0.010〜0.030インチ、仕上げ送りは材料により0.002〜0.012インチの範囲。
- 荒加工の送り速度
- 仕上げ加工の送り速度
荒加工送りは材料により0.005〜0.020インチ/回転、仕上げ送りは0.002〜0.004インチ/回転の範囲。
切削工具用語
旋盤で旋削、端面加工、切断に用いる工具は多種多様です。各工具は通常超硬を基材としますが、他化合物を含むことも。ここでは旋盤切削工具の形状と用途の違いを解説します。
|
図A:標準旋削工具。セミスクエアショルダーを作る。切れ刃後ろに十分な材料があれば荒加工にも使用可能。 |
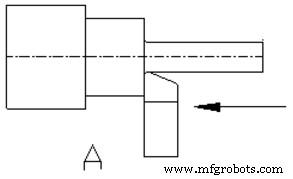 図A |
|
図B:先端角(リードアングル)付き標準旋削工具。この角度により重荒加工が可能。工具を回転させてセミスクエアショルダーも加工可能。 |
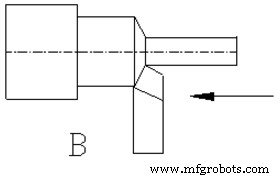 図B |
|
図C:ノーズ半径が非常に大きい。軽切削・重切削ともに良好な仕上げ面が得られ、コーナR形成にも使用可能。 |
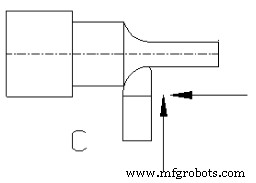 図C |
|
図D:回転させた標準旋削工具。ノーズが切れ刃をリードし、外径とショルダー端面の軽仕上げ切削に適する。 |
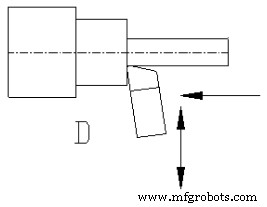 図D |
|
図E:成形工具。様々な形状を工具に研ぎ込み、それをワークに転写。 |
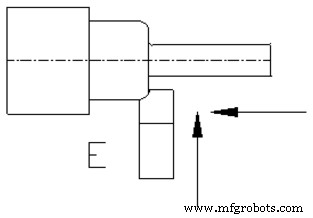 図E |
|
図F:端面加工工具。ワーク端面を削って平滑・平坦な仕上げを得る。ワーク中心に穴がある場合、ハーフセンターで支持・安定化。 |
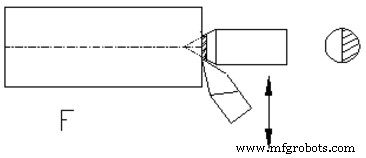 図F |
|
図G:溝入れ/アンダーカット工具。図示の通りワークに溝を切る。適切なクリアランスがあれば深く切れる、または左右に切削可能。 |
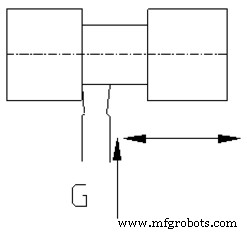 図G |
|
図H:パーティング工具(切断工具)。所定長さでワークを切断。成形済みブレードとホルダが必要。 |
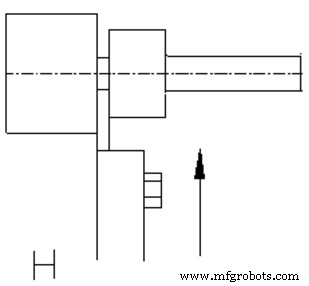 図H |
|
図I:60°ネジ切り工具。ワークにネジを切る。 |
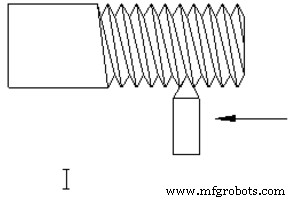 図I |
切削工具の加工用セットアップ
- ツールポストを複合レストの左側に移動。
- ツールホルダをツールポストに取り付け、ツールホルダのセットスクリューがツールポストから約1インチ突出する位置に。
- 適切な切削工具をツールホルダに挿入、工具先端をツールホルダから0.500インチ突出させる。
- 切削工具先端をセンター高さにセット。直尺またはテールストックで確認。
- ツールポストを確実に締め付け、切削中に動かないようにする。
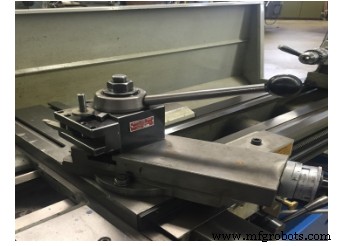
図2: ツールポストとツールホルダ
ワークの旋盤へのマウント
- センターが真っ直ぐ回転するか確認。真っ直ぐでなければセンターを外し、全面を清掃して再装着、再度確認。
- 旋盤センターポイントとワークのセンター穴を清掃。
- テールストック主軸を調整し、テールストックから約3インチ突出させる。
- テールストッククランプナットまたはレバーを緩める。
- ワーク端部をチャックに入れ、テールストックをスライドさせてワークもう一方の端を支持。
- テールストッククランプナットまたはレバーを締める。
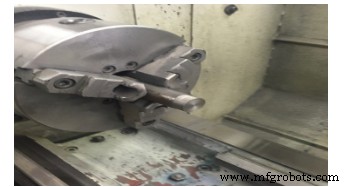
図3: 旋盤にセットされたワーク
切削工具の取り付け
- ツールホルダで旋盤切削工具を保持。
- 取り付け時、ホルダを清掃しボルトを締める。
- 旋盤のツールホルダはクイックリリースレバーでツールポストに取り付け。
- ツールポストはTボルトで機械に取り付け。
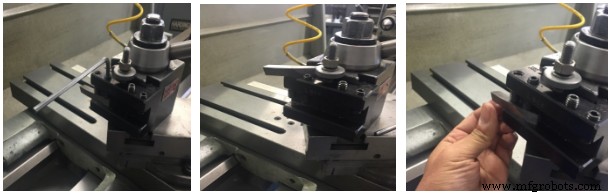
図4: 切削工具の取り付け
工具の位置決め
切削工具を再配置するには、クロススライドと旋盤鞍を手動で動かす。パワー送りも利用可能。正確な手順は機種による。複合レストは第3軸の動きを提供し、その角度を変えて任意角度のテーパー加工が可能。
- 複合レストを鞍に固定しているボルトを緩める。
- 複合レスト根元のダイヤルインジケータを見ながら、正しい角度にスイベルさせる。
- ボルトを再度締める。
- 選択した角度に沿ってカッタを手動送り可能。複合レストにパワー送りはない。
- より滑らかな送りで仕上げ面を良くするには、両手で送りハンドルを操作。
- 複合レストとクロススライドにはマイクロメータダイヤルがあるが、鞍にはない。
- 鞍位置決めにより高精度が必要なら、鞍に取り付けたダイヤルインジケータを使用。ダイヤルインジケータはストップに当てて測定。
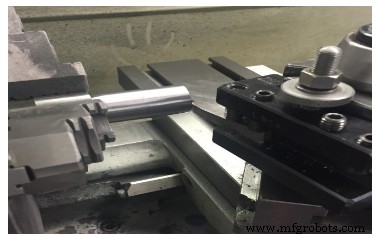
図5: 工具の位置決め
ワークの芯出し(センタリング)
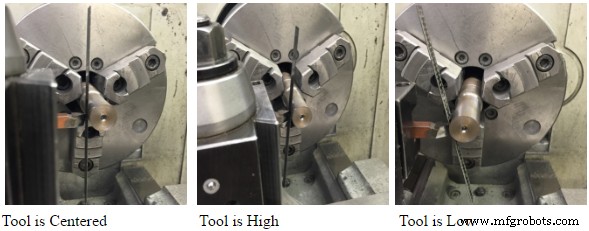
直尺(スチールルール)を用いる方法
- 直尺をワークと工具の間に挟む。
- 直尺が垂直なら工具はセンター高さ。
- 直尺が前傾なら工具が高い。
- 直尺が後傾なら工具が低い。
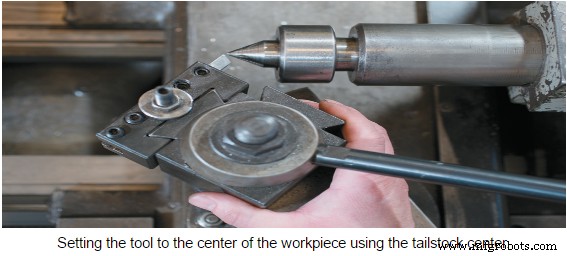
テールストックセンターを用いる方法
- 工具セット時にテールストックセンターを参照。
- 工具先端をテールストックセンターと位置合わせ。
単元テスト
- 旋盤の最も重要な部品を10個挙げよ。
- 旋盤の安全ガイドラインを5つ挙げよ。
- なぜ切削速度が重要か?
- ツールホルダとは?
- ツールホルダをどこに取り付けるか?
- ツールホルダから切削工具をどれくらい突出させるか?
- 異なる切削工具を3つ挙げよ。
- 工具の位置決め方法を説明せよ。
- ワークの芯出し方法を説明せよ。
- ワークの芯出し方法は2通りあるが、それは何か?
産業技術
- 旋盤とは?旋削と穴あけ(ボーリング)の基礎を理解する
- スイス型旋盤:微小部品向け高精度CNC旋削
- ミニ金属旋盤:金属成形用コンパクト精密工具
- 旋盤の主要部品と機能:主軸台・心押台・送り機構・チャック等を解説
- キャプスタン旋盤・タレット旋盤完全解説:特徴、歴史、違い、用途
- 旋盤加工マスター:操作タイプと切削工具選定の完全ガイド
- CNC基礎:コンピュータ数値制御をマスターする
- 旋盤のメリット・デメリットと実用的応用:工作機械の母と呼ばれる理由
- 旋盤の歴史:古代エジプトから現代CNC旋盤までの進化の軌跡
- CNC旋盤の総合ガイド:構造・種類・メリットを徹底解説
- 旋盤の理解:構成部品、機能、最新CNC応用