



機械データで工具寿命を最適化:モダンガイド
工具費と不良部品スクラップのコストを合わせると、工具寿命延長は金属切削企業にとって重要な目標になります。従来の機械加工では、実験的に決定された設定で工作機械工具の寿命を判断していました。オペレーターは工具が故障するかスペックアウト部品を生産し始めるまで部品カウントを記録できました。これらの部品カウントの平均値を工具寿命の閾値として設定できます。あるいは、工作機械OEMが提供する部品カウントを工具交換のサイクル設定に使用できました。
これらのソリューションは不正確で、以下の二つのいずれかを招きます:
- 工具が未活用:工具が寿命末期に達する前に交換される
- 工具が過剰活用:スクラップ部品とダウンタイムが発生する
工具監視により、メーカーは工具寿命を監視・最適化し、大惨事的工具故障の結果を被ることなく工具から最大ROIを得られるようにします。
工具寿命とは?
工具寿命とは工作機械工具の有効寿命を指します。与えられた工具が加工可能な良品部品数で表現できます。工具が摩耗して生成される部品がスペックアウトしたら、その寿命は事実上終了し、工具を交換すべきです。
工具摩耗、工具故障、工具寿命はCNC加工の現実です。すべての工具は工具摩耗を経験し、作業を続ければ最終的に故障します。しかし、工具寿命を効果的に管理することで、メーカーは工作機械工具の最も効率的な使用を推進できます。
機械工具データを収集し、それを工具交換タイミングの決定に使用することが、機械工具寿命を延長しながらスクラップ部品と故障を防ぐ唯一の方法です。
すべての工具には予測可能な寿命曲線があります。工具が期待される期間持続し、望ましい品質基準で部品を生産する期間です。しかし、工具寿命を正確に決定するのは困難で、特に手動では工具寿命に影響する多様な要因があるためです。例えば、被削材、切削タイプ、速度と送り速度などです。

出典
工具寿命を改善する7つの方法
どの工具も永遠には持続しませんが、工具寿命に影響する要因は多くあります。工具摩耗を減らすいくつかの方法を紹介します:
1. 適切な速度と送りを使用する
切削工具が設定切削速度で回転、穴あけ、切削する際、ワークピースに沿って移動します。適切な速度と送り設定を使用すると工具寿命が大幅に延びます。実際の切削時間は常に考慮事項ですが、速度と送りの適切な設定で工具寿命を延長できます。
2. 切削油を適用する
切削プロセスは金属対金属接触で大量の熱を生成します。適切なタイプの切削油と適切な量の油適用で工具寿命を延長できます。
3. チップを再切削しない
チップは切削後のワークピースから金属材料を除去する方法です。また切削中に生成される過剰熱も運び去ります。しかし設定が正しくないとチップを再切削し、逃げ面摩耗増加、クレーター摩耗、その他の工具摩耗原因を招きます。
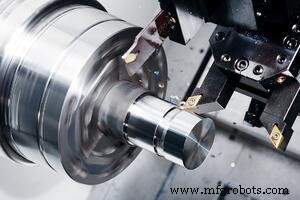
4. 適切な工具を使用する
ワークピースの複雑さ、表面粗さ、要求加工精度、完成部品の公差要件、その他の考慮事項が重要です。例えば、一部のワークピースはハイス工具が必要なほど強靭かもしれません。これらのパラメータを知ることで、要因の組み合わせに適した工具選定が可能になります。
5. 切れ刃全体に摩耗を分散させる
プログラムと切削計画は、切れ刃の可能な限り多くを利用するように設計すべきです。切削工具の一部分に継続的に焦点を当てると工具摩耗が増加します。
6. ランアウトを制御する
設備の年齢は機械加工のランアウトに影響します。現代の機械は自動工具ホルダーを持つ場合があります。この工具ホルダーは工具の適切な位置決めと固定を保証します。古い機械では、工具シャフトの中心が中心軸のセンターラインに対してミスアラインメントまたは不適切な固定からランアウトが生じ、スクラップ部品と工具寿命低下を招きます。
7. たわみを制御する
熱が蓄積し切削が進行すると、材料特性が工具とワークピース両方に影響する巨大な切削力が発生します。ワークピースから除去されて出口に向かうチップが蓄積すると押し戻されます。変数が正しくないと、工具が曲がったりたわんだりします。
工具寿命に影響する要因
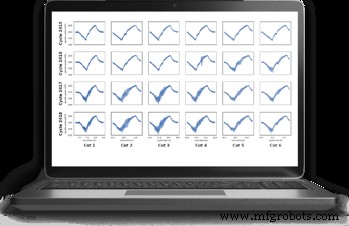
テイラーの工具寿命方程式のような工具寿命曲線計算を使用すると、異なる要因をプロットして、適用される変数の組み合わせに応じて工具の異なる寿命曲線を予測できます。これらには以下が含まれます:
切削速度
速いことが常に良いわけではありません。被削材硬度、異なる工具材料、切削の複雑さ、その他の要因により、各要因の組み合わせに最適な速度があります。
送り速度と切り込み深さ
切削速度と同様に、送り速度と切り込み深さも最適化可能です。その最適点は要求される切削の積極性によって決まります。
被削材硬度
非常に硬い材料を切削する工具は、軟らかい金属切削用より速く摩耗します。被削材の異なる硬度は異なる工具摩耗タイプを引き起こす可能性があります。アルミニウムのような軟らかい金属ではビルトアップエッジが発生し得ます。チタンのような金属は不適切な工具に大惨事的故障を引き起こす可能性があります。
工具材料
被削材硬度と同様に、工具材料も切削材料を満たすか超える性能特性を持つ必要があります。一部の工具は特別に硬化され、寿命硬化鋼やチタンのようなエキゾチック金属に対応できます。しかし、表面仕上げの悪い金属で動作するように設計されている必要もあります。
切削タイプ
一部の切削工具は表面仕上げのために軽い摩耗を与えます。他はより積極的です。切削速度と送り速度と同様に、切削タイプも工具寿命曲線プロットと摩耗低減で考慮すべきです。
MachineMetricsで工具寿命を延長・最適化
MachineMetrics工具監視は機械制御装置から直接機械データを取得し、機械パフォーマンスと健全性に関する正確なリアルタイムデータを提供します。データを収集して機械工具を監視し、工具故障が差し迫っているときの閾値を開発できます。
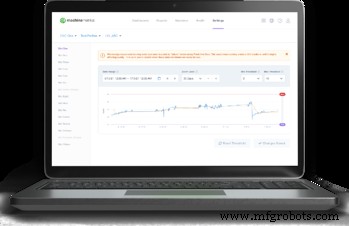 閾値を使用して工具が寿命末期に達したときを判断し、交換可能にします。
さらに、このデータを使用して大惨事的機械工具故障を予測・防止するアルゴリズムを開発できます。手動で部品カウントを収集したり工作機械OEMの工具寿命推奨を使用したりする代わりに、ユーザーは正確な機械工具データを活用してより効果的な工具寿命パラメータを確立できます。
機械工具分析を活用して機械周辺のプロセスを最適化し、工具寿命最大化を支援するコミュニケーションと自動化を実現できます。例えば、オペレーターに差し迫った工具故障を通知して工作機械工具をプロアクティブに交換できます。
これによりいくつかの主要メリットが確保されます:
- 大惨事的工具故障を回避可能
- 工具故障や過度な工具故障からのダウンタイム削減
- 工具寿命を最大化し、工具投資から最大ROIを確保
- 初回歩留まり向上による高品質製品
ケーススタディ:BC Machiningが工具故障を予測・防止する方法
「以前はシフトの3分の1の部品を失うことがよくあり、スクラップ特定に少なくとも1時間費やしていました。MachineMetricsの予測工具破損テクノロジーを使用してから、その無駄が排除されました。」
- Mike Driskell、製造エンジニア、BC Machining
金属加工部品メーカーのBC Machiningは、大量のスクラップを生産しており、生産目標達成のために機械を200%能力で稼働せざるを得ませんでした。工具が摩耗または破損寸前である洞察がなかったため、BC Machiningはスクラップ生産と工具交換で多大なコストを積していました。
スクラップ生産防止と工具寿命最大化のため、MachineMetricsと提携しました。ケーススタディで、BC Machiningが工具摩耗によるスクラップをほぼ根絶し、段取り替え時間を大幅に短縮し、機械あたり年間72,000ドルを節約した方法をご覧ください。
完全なケーススタディを読む。
産業技術
- 成形盤の動作原理と実践ガイド:クイックリターン機構から加工手順まで
- データ分析プロジェクトのよくある落とし穴を回避する——実践ガイド
- E3.schematic機能で電気設計をマスター:プロジェクトを最適化
- リーン製造を解き明かす:柔軟な自動化で効率を最大化
- 平削り盤(プレーナー)とは:定義、構成部品、種類を徹底解説
- スマート工具管理:ハイマーの非接触システムが製造コストを削減
- ビビリを排除:機械セットアップを最適化し、より速くクリーンな生産を実現
- 統計的工程管理(SPC)で製造ばらつきを制御し無駄を削減
- CNCオートメーションでフレキシブル製造システム構築 — 生産性と効率を向上
- CNC工作機械への新規工具追加:ステップバイステップガイド
- 「信頼性のインターネット」におけるデータ活用:効果的管理のための戦略