



深穴フライス加工をマスターする:工具たわみ防止と切りくず排出改善の戦略
深穴フライス加工は一般的でありながら要求の厳しいフライス加工です。この加工では、工具がホルダから大きく突き出しています(オーバーハング)。深穴フライス加工で最も一般的な課題は、工具のたわみ、切りくずの排出、工具の到達範囲です。
工具たわみを防止する
過度なオーバーハングは、剛性不足により工具たわみの主原因となります。即時の工具折損やワークのスクラップ化に加え、過度なオーバーハングは寸法精度を損ない、良好な仕上げ面を得られなくします。
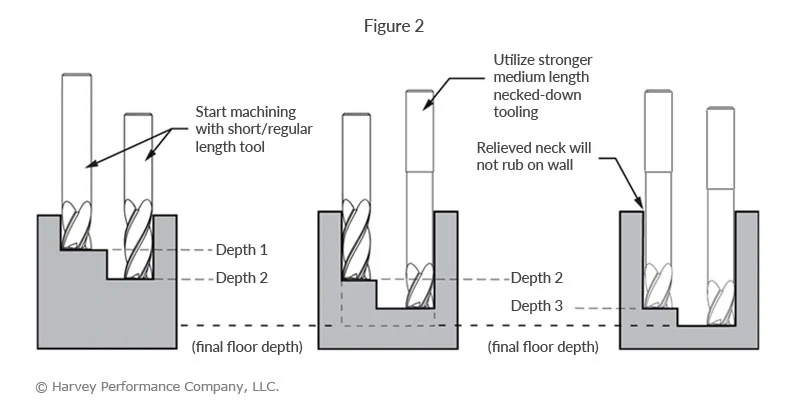
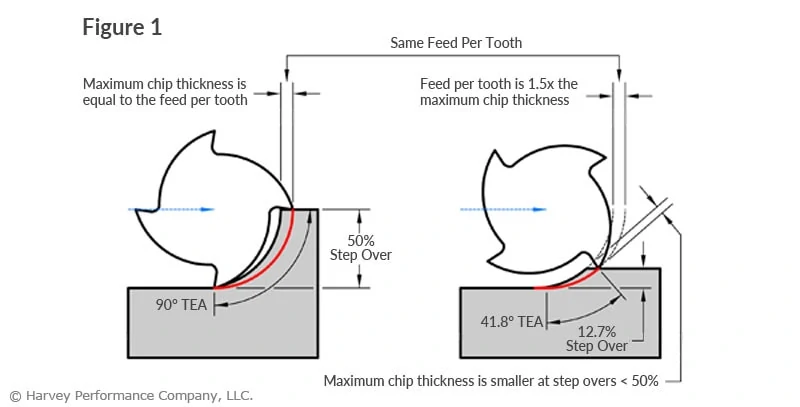
工具たわみにより壁面にテーパーが発生します(図1)。その結果、意図しない寸法となり、ほぼ確実に不良品となります。可能な限り最大径の工具、ネック付き工具を使用し、軸方向切込み深さ(ADOC)を段階的に浅くしていくことで、壁面テーパーを大幅に低減できます(図2)。
最適な仕上げ面を得る
段差切削を増やし、ADOCを減らすことは深穴の荒加工に最適ですが、このプロセスでは各段階で段差痕(ウィットネスマーク)が残ることがよくあります。品質の高い仕上げ面を得るには、ロングリーチ・ロングフルート仕上げ用エンドミル(軽い径方向切込み深さと併用)が必要です(図3)。
必要な深さまで加工する
工具たわみの防止と許容できる仕上げ面の実現は認識すべき課題ですが、そもそも必要な深さに到達できない場合はどうでしょうか? 必要な深さに到達できない原因は、不適切なツールホルダ、または十分な長さの工具がないことです。
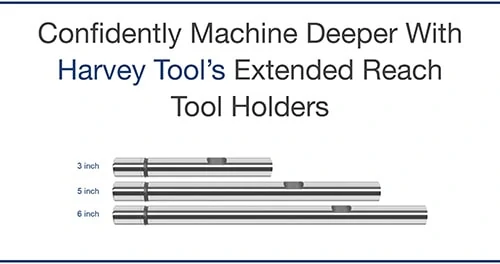
幸い、Harvey Toolのエクステンデッドリーチツールホルダを使用すれば、ツールホルダの有効到達長を簡単に延長でき、最大6インチ(約152mm)深くまで加工可能になります。
Harvey Toolのエクステンデッドリーチツールホルダで、より深く確実に加工
切りくずを効果的に排出する
多くの加工で切りくず排出は課題ですが、深穴フライス加工ほど深刻なものはありません。深いキャビティでは切りくずがより多くの障害物に直面し、排出が困難になります。これにより、切りくずによる工具摩耗の増加や、フルート谷の詰まりによる生産停止が頻繁に発生します。
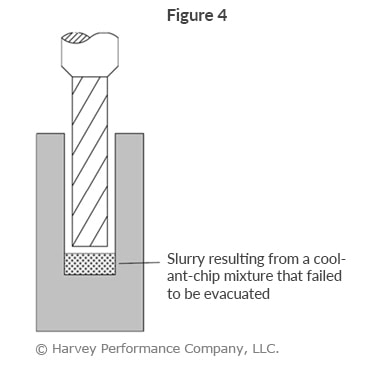
特にスルースピンドルクーラントの高圧クーラントは、切りくず排出プロセスを助けます。しかし、熱と潤滑性が懸念されない場合は、エアクーラントの方が優れています。クーラントと切りくずの混合物が深穴の底で「スラリー」を形成するためです(図4)。微細な粉末状の切りくずが発生する難削材加工では、スラリーの発生は避けなければならない一般的な問題です。
CNCマシン
- ワークショップに最適なミニCNCフライス盤選び
- チタン加工のマスター:超合金向け最適フライス工具の選定
- CNC工具検査の極意:実証済み3つの技法
- CNCフライス盤操作に必須のスキル
- 最適なCNC工作機械選びの実践ガイド|見逃せない4つの重要特性
- CNCフライス加工精度を極める:精密部品製造のための実証済みステップ
- 理想的なCNC工作機械を選ぶ7つの必須ステップ
- 家具・機械用レベリングフット選びの完全ガイド:タイプ・ロック・チルト・材質
- 引き出しスライド選びの総合ガイド:耐荷重・移動方式・材質・ベアリング・長さ
- ハンドトラック選びの実践ガイド:安全・効率的な重量物輸送のために
- 業界別最適コンベアベルト選定ガイド:失敗しない重要ポイント