



エキスパートのチップ管理術で工具寿命と生産性を最大化
不適切なチップ管理は、機械技師にとって工具寿命の短縮、仕上げ面粗さの悪化、安全上の危険といった問題を引き起こします。これらは企業に膨大な生産時間の損失と収益逸失をもたらします。ここでは対策を紹介します。
タッピング作業時のチップ詰まりは、ネジ品質の低下、工具寿命の短縮、そして最悪の場合、破壊的な故障(タップ折損)を招きます。部品が救済可能だとしても、最後の事態では、シンカーEDMや機械的手段で折損タップを取り出すために、追加費用と時間を要します。
このシナリオに伴うリスクは、スレッドミリングの人気を裏付けています。スレッドミリングは、ねじ切りプロセスに対する機械技師の制御性を大幅に高めるだけでなく、チップ管理の問題をほぼ解消します。
「内部ネジ加工において、スレッドミリングは究極のチップコントロールを提供します」と、エムゲ社のプロダクトディレクター、マーク・ハッチ氏は言います。
「タッピングは連続加工プロセスであり、延性材では連続したチップ(ねじ屑)を生成しますが、スレッドミリングは断続加工であり、最もタフな材料であっても小さく管理しやすいチップに分断します。これが、航空宇宙産業をはじめ、高付加価値部品を生産するあらゆる工場が、精度と予測可能性の両方を提供するタッピングよりもミリングを好む理由です。」
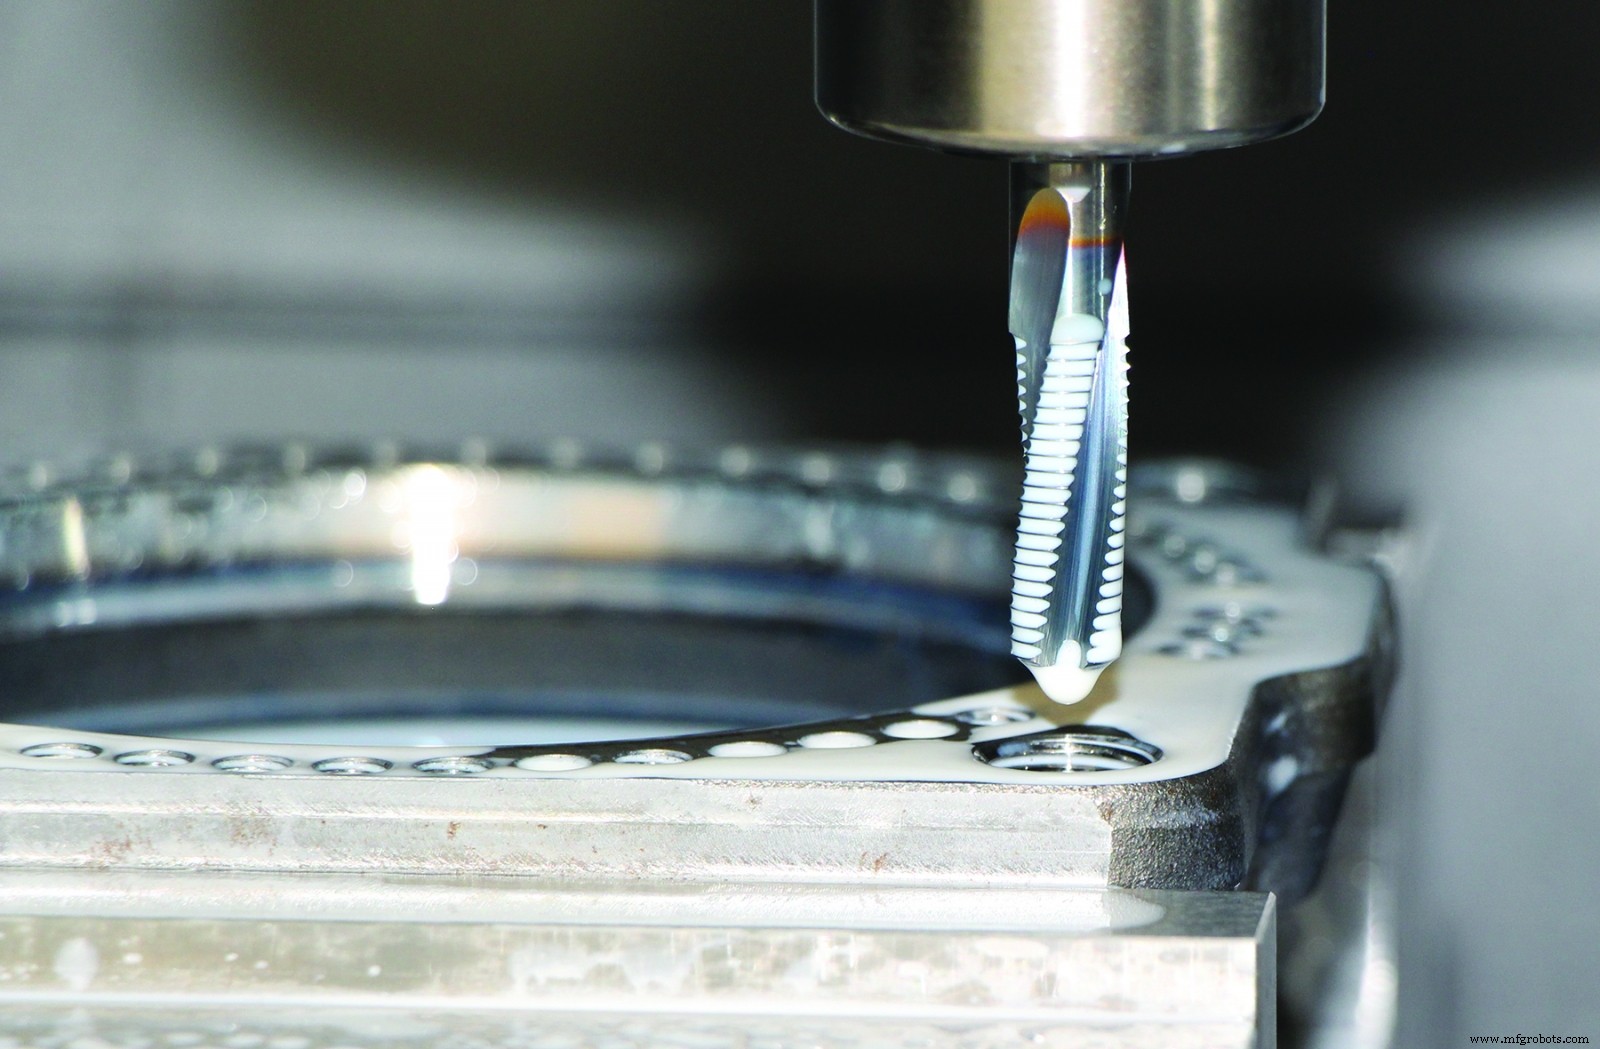
スレッドミリングとその先へ
ハッチ氏によると、この重要なねじ加工プロセスは近年より容易になっています。実質的にすべての現代CNC工作機械は、ネジをミリングするために必要なヘリカル補間機能を備え、ほとんどがスピンドルスルークーラント——高圧で適用すれば穴からチップを効果的に洗い流せる——も装備しています。さらに、CAMシステムは以前よりスレッドミルにフレンドリーになり、ネジ穴ミリング時に使用されるアークイン・アークアウト動作の手動プログラミング懸念が解消されました。
切削工具自体もより効果的になっています。例えばエムゲのZGFシリーズスレッドミルは3倍径(3xD)長まで対応し、到達範囲を拡大しています。同社はインデキサブルシリーズを含む複数のスレッドミルラインを提供し、UNC/UNFから管用、STI、ミニチュア、「超大型」ネジまであらゆるサイズをカバーしています。エムゲと競合他社から今日提供されている幅広い高品質工具のおかげで、スレッドミリングできないものはほぼなく、チップコントロールの問題は過去のものとなりつつあります。
ロールタッピングという選択肢
しかし、スレッドミリングが万能薬ではありません。その代替手段であるタッピングは、より高速かつシンプルであるため、大量生産用途、手動機械、または何らかの理由でスレッドミリングを避けたい現場では依然として第一選択です。ハッチ氏によれば、チップコントロールの観点からは、次善の選択肢はコールドフォーミング(ロールタッピング)であり、材料を除去せずに押し出して成形します。
「自動車業界では、シリンダーヘッドやトランスミッション部品の深穴ねじ切りにコールドフォーミングを広く採用しています。強靭で高品質なネジが得られ、チップ関連の問題を排除できるためです」と同氏。「唯一の注意点は、フォーミングによりネジ山の山頂に非常に小さな、ほぼU字型の窪みが残ることです。特定の医療部品や食品加工機器では、この微細な凹みが細菌の溜まり場となるため、ロールフォームドネジはこれらの用途でしばしば不許可とされます。」
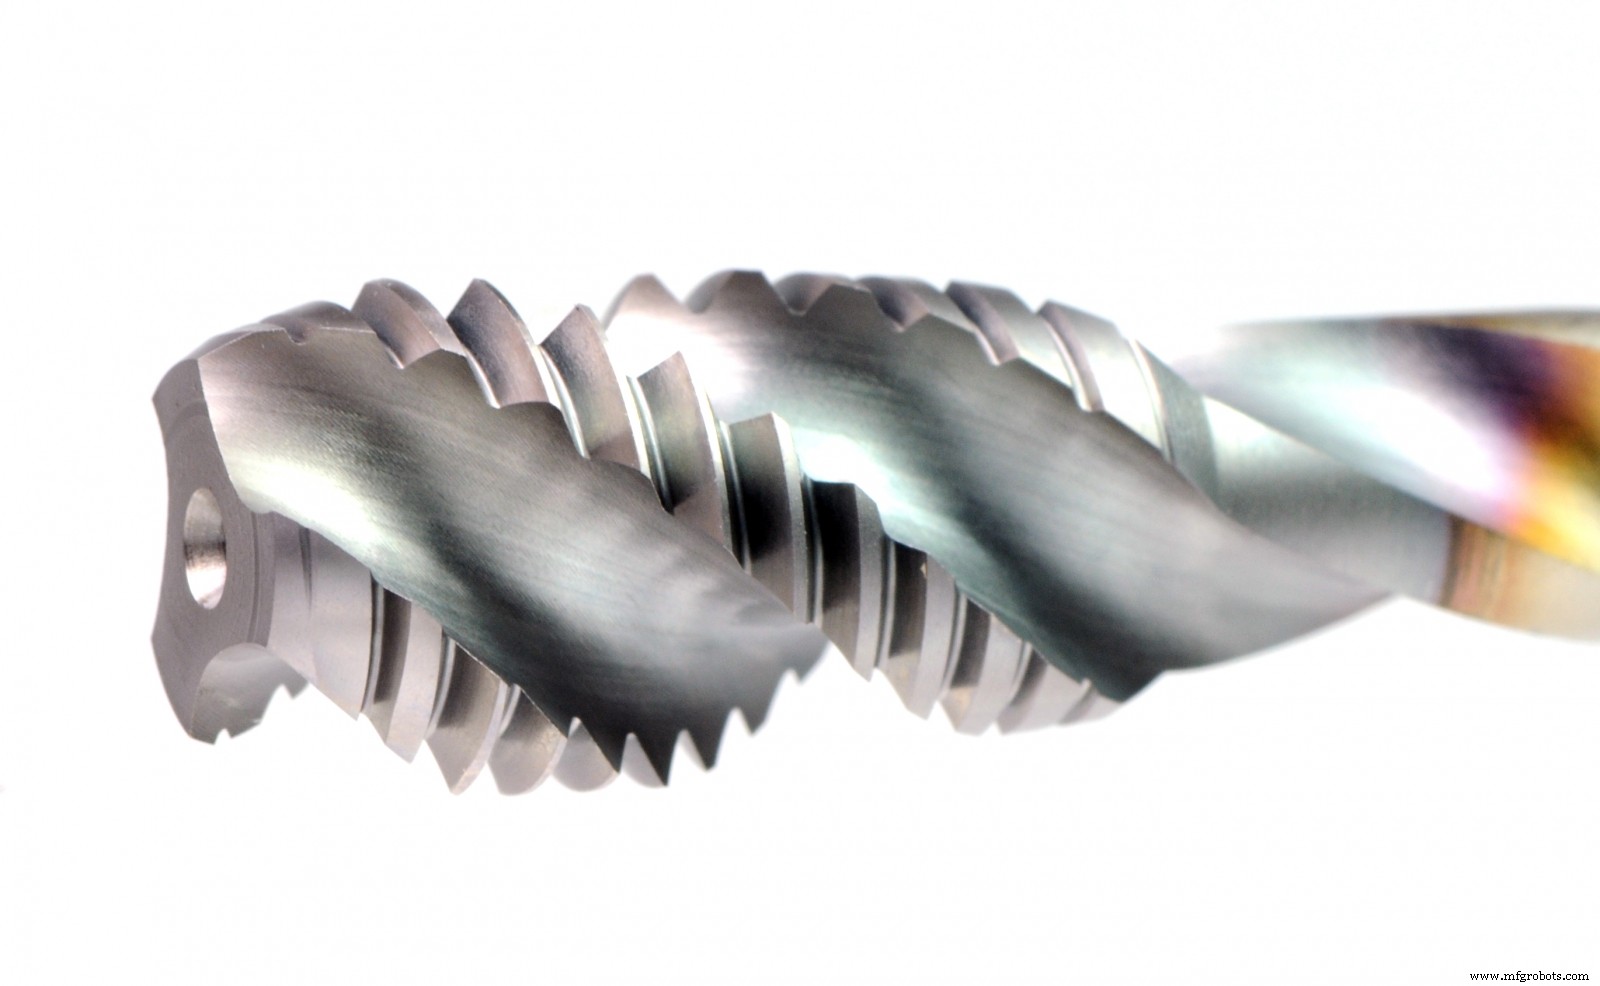
優れたタップ
スレッドミリングとロールタッピングが使えない場合、残るのは切削タップです。幸い、エムゲをはじめとする切削工具メーカーが、汎用および材質別の幅広いタップを開発しており、止まり穴でもチップを確実に引き上げて排出します。OSG USAのプロダクトマネージャー、カイル・マツモト氏は、Aタップがまさにそれを実現するように設計されていると説明します。
Aタップは、可変リード溝を採用し、安定したチップ形成と排出促進を実現します。その結果、タッピング作業をしばしば妨げる「鳥の巣」状のねじれたチップとは異なり、予測可能な渦巻き状チップが得られます。また、非常に鋭い刃先を持つとされ、チップ形状をさらに安定させ、ガリング(焼き付き)を防止します。これらは、通過するチップが引っかかりにくい滑らかなネジ面を作り、部品品質も向上させます。
「可変ヘリックス形状を用いることで、すべての切削が行われるタップのチン部でより鋭い角度を作れます」とマツモト氏。
「これは切削作用をスムーズにするだけでなく、チップをコンパクトに保つのにも役立ちます。そして溝の末端に向かってヘリックス角が減少することで、チップの排出を加速させます。Aタップは鋼とステンレス鋼向けに設計されていますが、鋳鉄や35HRC程度までの硬い材料でも良好に機能します。」
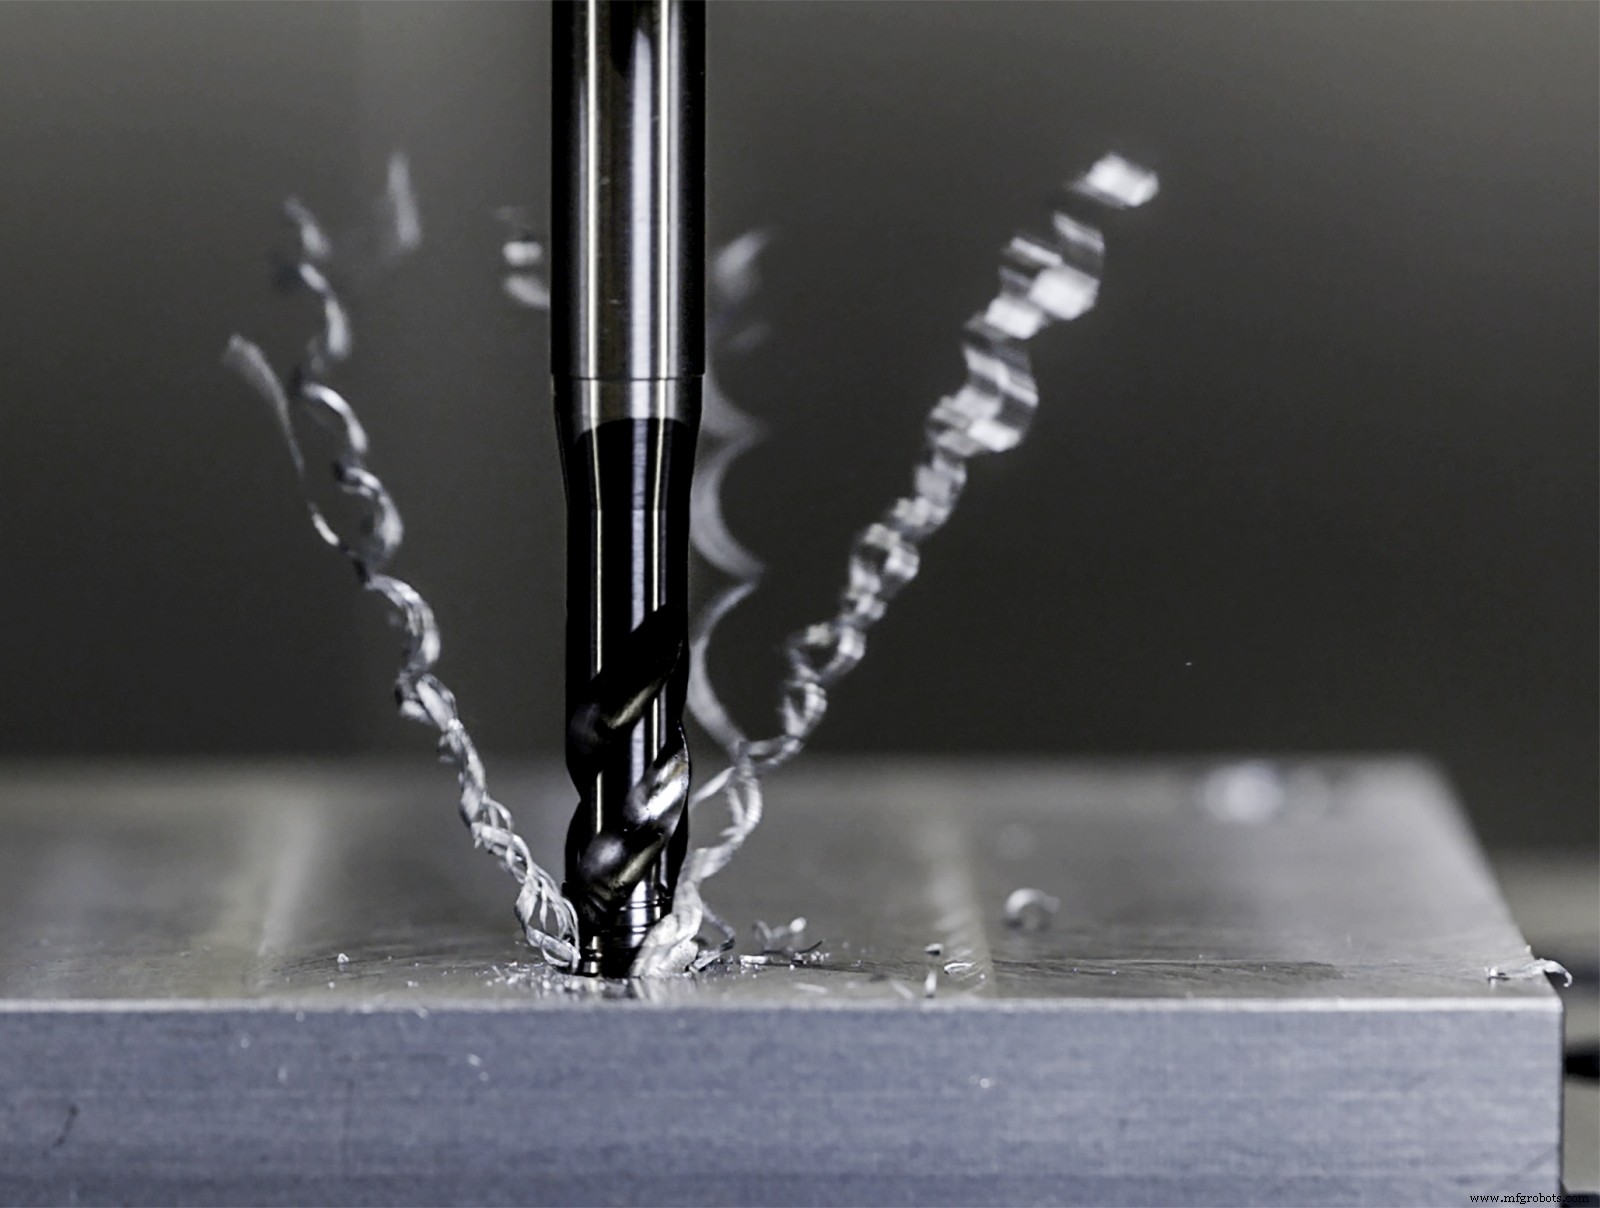
「ハッピーチップ」を作ろう!
ゲーリング社のねじ切り工具プロダクトマネージャー、ポール・モッツェル氏も同様のソリューションを提示します。同社のピオネックスシリーズタップは、切削式とロール式の両方で提供されます。工具により、シリウスまたはスライダーコーティングが施され、摩擦低減とチップ排出を支援します。ピオネックスタップは研磨後にホーニングとポリッシングが施され、さらにコーティング後にも再度ポリッシングされることで、滑らかで強靭な刃先を実現し、工具寿命を延ばします。また、ロール式ピオネックスタップは接触面積が少なく、潤滑溝を持つことでタッピングトルクを30%低減します。
「何年も前、ドイツの同僚が『良いチップはハッピーチップだ』と言ったのを覚えています」とモッツェル氏。「つまり、チップには行く場所と、そこに到達する方法があるということです。タッピングトラブルのおそらく90%がチップ関連だと考えれば、彼の言葉がいかに的確かわかるでしょう。」
先進的なコーティングと工具形状は別として、モッツェル氏が指摘する最も一般的な間違いの1つは、間違ったタイプのタップを選択することです。
「ポイントタップ(スパイラルポイントタップ)はチップを前方に押し出すため、底が深くても止まり穴では決して使用すべきではありません」と同氏。「貫通穴まで加工するよう設計されており、貫通しない場合、残ったチップがレリーフ面の後ろに挟まり、タップ破損の原因になります。」
「解決策は、止まり穴では必ずスパイラルフルートタップを使用することです。より高いヘリックス角がチップをワーク外へ排出します。ポイントタップは貫通穴用として残しておきましょう。」
チップ管理に関する皆様のヒント、コツ、テクニックをコメントで共有してください。
産業技術
- 工具鋼を解き明かす:組成、製造、産業用途
- M.A.フォードのTuffCut XTエンドミルで金属加工効率をアップ
- チップコントロール完全攻略:クリーンで安全なドリリングのための8つのエキスパートヒント
- 工具寿命を最大化し生産性を向上:実証済みの5つの戦略
- エキスパートのチップシニング技術で機械生産性を最大化
- ねじ切り効率と部品品質を向上:エキスパート戦略と工具選定
- OEEソフトウェアで生産効率を最大化:生産性を追跡・向上
- 機械稼働率をマスターする:計算方法と向上戦略
- 効果的な工場事故管理:リスク軽減と事業継続の戦略
- ダウンタイム削減で生産性向上:実証済み戦略
- 産業生産性と品質を向上させる5つの実証済み戦略