



より強い3Dプリントを作る:完全ステップバイステップガイド
3Dプリントパーツを設計・造形する際、全体または特定部位の強度・耐久性を高める必要に迫られることがあります。圧縮・引張・せん断・ねじり・曲げなど、さまざまな荷重がかかる箇所を補強するための手法を網羅的に解説します。
本記事では、設計段階での強度向上、印刷温度・速度の制御、最適な材料選択など、プリント強度を高める多くの手法を探ります。まずは、3Dプリントを強くするためにできることの要点をまとめます。
3Dプリントパーツを強くするには、適切な造形向きの決定、壁厚の増加、インフィル密度の上昇が基本です。さらに、フロー率調整、印刷速度低減、ライン幅拡大、印刷温度上昇、冷却ファン停止なども有効。最後に、ナイロンなどの高強度材料の使用やアニーリング(焼きなまし)も検討しましょう。
それでは始めます!
設計段階から始める
造形前の設計が強度に与える影響と、それを味方につける方法を解説します。
パーツに応力解析を行えば、高応力領域を特定できます。そこを局所的に補強・形状変更すれば、強度重量比を最大化し、フィラメント消費と造形時間を最小限に抑えられます。
まず、高応力領域のみインフィル密度を上げることができます。
同じ領域で、パリメーター(外周)の数を増やして壁厚を確保することも可能です。
内部強化も有効です。高応力箇所に内部穴をモデリングすれば、スライサーがそれを形状として認識し、パリメーターで囲まれた小さなチューブ状構造として造形されます。これにより、当該領域の荷重分布が改善されます。
プリント強度に影響するスライサー設定
スライサーは、STLモデルをプリンター指令(Gコード)に変換する重要なソフトウェアです。造形向き、温度、インフィルパターン・密度など、品質と強度を左右するパラメータを設定できます。
造形向き(プリントオリエンテーション)
層の向きはプリント強度に劇的な影響を与えます。
層間境界は弱点です。層の向きと平行な方向に力がかかると、ほぼ力をかけずに破断します。スライサー上でモデルを配置する際、かかる荷重の方向を考慮し、造形面(XY平面)が荷重方向と平行にならないよう向きを決めてください。
具体例はこちらの記事を参照してください。
壁厚(シェル/パリメーター数)
シェルまたはパリメーター(スライサーによる呼称差)は造形物の外殻を構成します。内部とは異なる方法で造形されるため、強度への影響が大きいです。
壁厚に関わる設定は複数あり、中には強度に直結するものもあります。代表的なのが壁厚そのものです。
スライサーでは壁厚と天面・底面厚に分けて設定するのが一般的です。壁幅(mm)で指定するか、ノズルの通過回数(パリメーター数)で指定するか選べます。これらは連動しており、一方を変えるともう一方も自動調整されます。
天面・底面も同様です。厚さは層の高さを指します。強度重視なら、壁厚2〜3mm、天面・底面厚1.6〜2mm程度の大きめの値を推奨します。
インフィルパターン
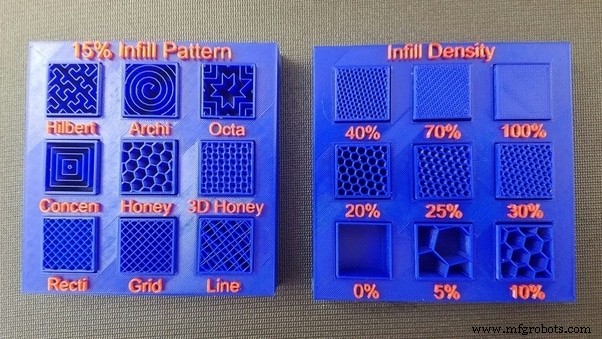
多くのインフィルパターンが利用可能です。
強度重視なら、立方体、立方体分割、オクテット、クォーター立方体、ジャイロイドなどが、ラインやジグザグなど低強度パターンより優れています。
ただし、荷重の種類・方向、材料消費量・造形時間も考慮して選択してください。個別解析が理想ですが、一般的にはハニカム構造でインフィル密度50%程度が最強選択肢となります。
インフィル詳細についてはこちらの記事をご覧ください。
インフィル密度
パターンに加え、密度も強度に影響します。密度が高いほど材料が多く荷重を担い、分布も良くなるため強度は上がります。
しかし、常に100%がベストとは限りません。造形時間・フィラメント消費・重量も増大するため、用途に応じてバランスを取る必要があります。
適切なインフィル密度とは?
一般的に、インフィル密度75%以上では強度向上が頭打ちになります。50%でも100%と同等、あるいはそれに近い強度が得られるケースも多々あります。
層高さを小さくする
層高さは押出される各層の厚さで、最終的な精度・解像度に関わります。
異なる層高さ・ノズル径が強度に与える影響を調べた研究があります。0.4mm、0.6mm、0.8mmノズルで様々な層高さをテストした結果、層高さを大きくするほどパーツが弱くなり、最小から最大で約3.5倍の強度差が生じました。
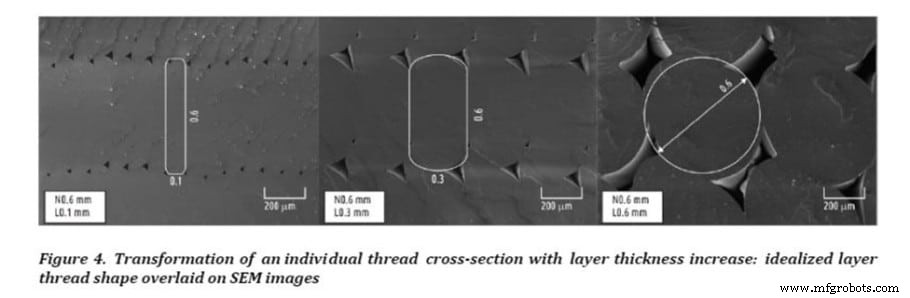
画像の通り、ノズル径も大きな役割を果たします。大径ノズルで薄い層を造形すると、層間の接触面積が広がり、層間接着が強くなるため、全体としてより強いプリントになります。
ライン幅を広げる
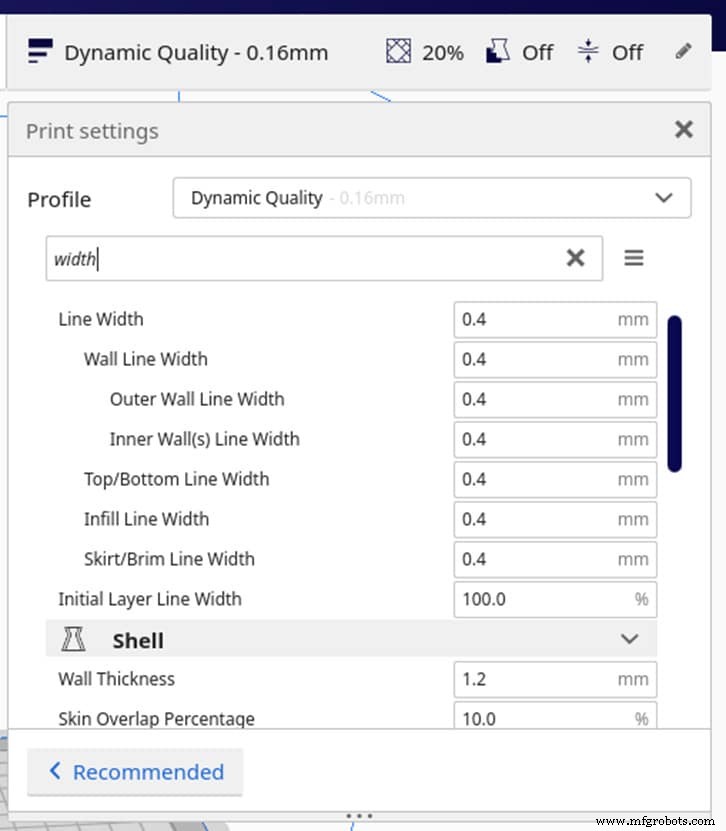
ライン幅は押出されるラインの幅です。押出幅を広げるとノズル内圧が高まり、ノズル出口で材料が横方向に押し広げられます。
この圧力は材料を横に広げるだけでなく、層同士を押し付け合う方向にも働くため、層間接着が向上します。ライン幅は0.4mmノズルに対する百分率で表せます。
層間接着と強度は150%で最大になり、それ以上では表面が荒れ応力集中が起きるため低下します。
フロー率を調整する
アンダーエクストルーション(押出不足)による隙間・欠層・微小穴が弱さの原因になることがあります。フロー率が不適切な場合、徐々に上げて改善するか確認してください。
逆にオーバーエクストルーション(押出過多)の場合は、フロー率を下げて調整します。層間剥離も強度低下の一因ですが、これもフロー率増加で改善する場合があります。
印刷速度を落とす
プリンターの機械的限界を超えた速度では振動が大きくなり、品質低下を招きます。速度を落とすことで改善するケースがあります。
印刷温度を上げる
高温ほど層間接着が良くなります。
低温ではアンダーエクストルーションが起きやすく、高温で造形されたパーツはより多くの材料を含むため重くなり、一般に強度も上がります。
ただし、極端な高温がベストとは限りません。ストリンギング、ボイド、気泡、材料劣化を招き、かえって弱くなる恐れがあります。
冷却ファンをオフにする
冷却ファンは吐出直後の材料を急速に固め、変形を防ぐ役割があります。しかし冷やしすぎると層間接着不良で層が剥がれる原因になります。
ファンをオフにすると、ブリッジ性能低下や過熱による変形といった副作用もあります。バランスが重要です。
より強いプリントのための理想的スライサー設定
PLAフィラメント向けの推奨設定表です:
| パラメータ | 設定値 |
| 印刷温度 | 200〜210℃ |
| ベッド温度 | 50〜65℃ |
| 層高さ | 0.12mm(より薄いほど良い) |
| リトラクション | 6mm |
| インフィル | 50%以上 |
| 速度 | 30〜50mm/s |
| 初期層速度 | 20mm/s |
| 初期層高さ | 0.2mm |
| 初期ファン速度 | 0% |
| ファン速度 | 0%(強度重視時) |
| サポートオーバーハング角 | 45° |
その他主要材料の推奨印刷温度:
- ABS: 230〜240℃
- PETG: 220〜230℃
- TPU: 220〜240℃
推奨ベッド温度:
- ABS: 90〜110℃
- PETG: 70〜85℃
- TPU: 50〜65℃
より強いフィラメントを使う
材料選択は強度・耐久性に直結します。強度ではポリカーボネート(PC)が最強と評価されています。適切な温度で正しく造形すれば、極めて強く長寿命な部品が得られます。
次にナイロンがあり、PCに匹敵する強度を持ちます。衝撃・疲労・耐熱性に優れ、PCより造形しやすい利点があります。
PLAとPETGも一般的で、PCより造形容易です。PLAは剛性が高く、PETGは柔軟で衝撃を吸収しやすいため衝撃耐性に優れます。引張強度ではPLAが勝ります。
以下は材料別・造形向き別の衝撃強度(J/m)比較表です:
| フラット | 水平 | 垂直 | |
| ポリカーボネート | 354 | 515 | 42 |
| ナイロン | 325 | 249 | 60 |
| PETG | 239 | 178 | 35 |
| PLA | 153 | 113 | 77 |
| ABS | 129 | 149 | 55 |
PLAとPETGの詳細比較はこちら。
屋外耐性のあるフィラメントは?
屋外使用に望ましい特性:耐UV、耐温度、耐水性。
おすすめ材料:
- PETG:耐UV性と耐水性を備え、屋外使用に適する。
- ASA:耐UV性があり全天候対応。ガラス転移温度が高く、耐熱・耐衝撃・耐薬品性に優れる。
一方、ナイロン、PLA、HIPSは耐UV性に欠けるため屋外非推奨。時間とともに変色・脆化します。詳細はこちら。
最も耐熱性の高いフィラメントは?
耐熱性とは、溶融やクラックが生じる前の最高耐用温度です。
- ポリカーボネート:ガラス転移温度150℃、造形品は約140℃まで耐える。
- ABS:ガラス転移温度105℃、約100℃まで短時間なら耐える。
- PETG:耐熱性も良好で造形も容易。約75℃まで対応。
フィラメント耐熱性の詳細はこちら。
アニーリング(焼きなまし)を行う
アニーリングはパーツの強度・耐久性を高めます。プラスチック内部で大きな結晶構造が増え、荷重と熱エネルギーをより均等に分散させるようになります。
プロセス:ガラス転移温度以上・融点未満の特定温度で、30〜45分間保持します。詳細はこちらの記事。
結論
高品質・高強度パーツを得るには、設計段階での応力解析、適切なスライサー設定、用途に最適な材料選択を組み合わせるのが定石です。複数の手法を併用するのが一般的です。
3Dプリント
- シリコーン3Dプリント入門:最先端生産へのビギナーズガイド
- マテリアルジェッティング3Dプリンティング:精度・フルカラー・革新の究極ガイド
- TPU 3Dプリンティング完全マスター:柔軟で耐久性のあるパーツ制作ガイド
- 3Dプリンティングにおけるサポート構造:設計・活用・最適化のエキスパートガイド
- 金属3Dプリンティング2024:技術・応用・ビジネスメリット完全ガイド
- チタン3Dプリンティング:応用、メリット、新興技術
- 産業用3Dプリントの持続可能性を評価する
- SOLIDWORKS 2019で3Dテクスチャをマスター:リアルで積層線のないプリントを実現
- SLS、MJF、FDM、SLA、DLS™ 向け 3Dプリント材料選定の完全ガイド
- 倉庫バーコード導入:実証済みステップバイステップ蓝图
- 油圧システム強化:耐久性向上の実証済み戦略