



ヘリカルフライス加工プログラミングのステップバイステップガイド
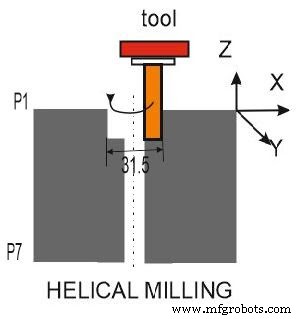
ヘリカルフライス加工プログラムでは、穴径を31.5mmまで拡大します。ヘリカルフライス加工のプログラム作成方法を見てみましょう;
O1234 N10 M06 T0606 ; N20 G91 G54 G21 G17 G80 G43 ; N30 M03 S1200 ; N40 G00 X0.0 Y0.0 ; N50 G00 Z10 M08 ; N60 G01 Z0 G95 F0.2 ; N70 G01 X15.5 G41 ; N80 G03 I= -15.75 Z= IC (-4) ; N90 G03 I= -15.75 Z= IC (-4) ; N100 G03 I= -15.75 Z= IC (-4) ; N110 G03 I= -15.75 Z= IC (-4) ; N120 G03 I= -15.75 Z= IC (-4) ; N130 G03 I= -15.75 Z= IC (-4) ; N140 G03 I= -15.75 Z= IC (-4) ; N150 G01 X0.0 G40 ; N160 G00 Z50 ; N170 M09 M05 M30 ;
説明
O1234 ;
N10- 工具交換指令、カッタNo.6を選択。
N20- 増分座標系でのプログラム、フライス盤でのワーク座標系選択、全寸法「mm」、XY平面選択、適用中の固定サイクルキャンセル、工具長オフセット補正負方向。
N30 - 主軸正転、回転数1200 rpm。
N40 - 早送りでX0、Y0の位置へ移動。
N50- 早送りでZ10の位置へ移動、クーラントON。
N60- 直線補間指令、Z=0(工具がワークに接触)、回転当り送り量0.2。
N70- 直線補間指令、工具がX軸15.75の位置へ移動、工具半径補正左。
N80- 反時計回り円弧補間、I = -15.75、Z軸切込み深さ -4。(第1切削:仮想点P0からP1) I= 円弧開始点から円弧中心までのX軸方向増分距離と方向。
N90- 反時計回り円弧補間、I = -15.75、Z軸切込み深さ -4。(第2切削:点P1からP2)
N100- 反時計回り円弧補間、I = -15.75、Z軸切込み深さ -4。(第3切削:点P2からP3)
N110- 反時計回り円弧補間、I = -15.75、Z軸切込み深さ -4。(第4切削:点P3からP4)
N120- 反時計回り円弧補間、I = -15.75、Z軸切込み深さ -4。(第5切削:点P4からP5)
N130- 反時計回り円弧補間、I = -15.75、Z軸切込み深さ -4。(第6切削:点P5からP6)
N140- 反時計回り円弧補間、I = -15.75、Z軸切込み深さ -4。(第7切削:点P6からP7)
N150- 直線補間指令、工具が開始位置X=0に戻る、工具半径補正キャンセル。
N160- 早送りで工具をZ50の位置へ移動。
N170- クーラントOFF、主軸停止、メインプログラム終了。
CNCマシン
- 包括的安全プログラムを機能させる実証済み戦略
- インダストリー4.0をマスターする:ビジネスを未来対応させる実証済みのステップ
- CNCフライス盤マスター:操作とセットアップ完全ガイド
- アクリルフライス加工の極意:チッピング・溶け・バードネストを防ぐ4つの実証済みテクニック
- 焼入れ鋼のCNCフライス加工:プロフェッショナルのための重要考慮点ガイド
- フライス盤の仕組みを理解する
- 勝利するプロトタイプ構築:ラピッド製品開発ステップバイステップガイド
- 精密内部ヘリカルねじ切りのための高度G65マクロ
- 機器のための効果的な予防保全プログラム設計
- 射出成形金型の設計・製造エキスパート・ガイド
- ガラス繊維製造の完全ガイド